Jedes elektronische Gerät ist auf Steckverbinder angewiesen. Smartphones, Elektrofahrzeuge, Rechenzentren, Solarwechselrichter und Industrieroboter funktionieren nur mit zuverlässigen elektrischen Verbindungen. Trotzdem wissen nur wenige Ingenieure oder Einkäufer genau, wie Steckverbinder hergestellt werden.
Die Steckverbinderfertigung ist eine eng abgestimmte Folge präziser Arbeitsschritte. Ein Automotive-Steckverbinder kann gestanzte Kupferlegierungskontakte mit selektiver Vergoldung in einem glasfaserverstärkten Polymergehäuse enthalten. Nach automatisierter Montage wird er elektrisch, maßlich und hinsichtlich Umweltbelastungen geprüft, bevor er ESD-sicher verpackt an ein Montagewerk auf der anderen Seite der Welt geliefert wird.
Das Verständnis jeder Phase hilft Ihnen, bei der Auswahl eines Steckverbinderherstellers gezielter zu fragen, Lieferantenfähigkeiten genauer zu bewerten und Einflüsse auf die Lieferzeit vorauszusehen. Dieser Artikel erläutert den vollständigen Fertigungszyklus in acht Phasen, vom ersten Entwurf bis zur Auslieferung.
Stufe 1: Design und Entwicklung
Die Steckverbinderfertigung beginnt lange vor dem ersten Metallschnitt. In der Entwurfs- und Konstruktionsphase werden alle Maße, Materialien, Toleranzen und Leistungsziele festgelegt, die die nachfolgenden Prozesse einhalten müssen.
CAD und 3D-Modellierung
Ingenieure erstellen mit CAD-Software wie CATIA, SolidWorks oder Creo detaillierte 3D-Modelle des Steckverbinders. Darin werden Kontaktgeometrie, Gehäusekammern, Verriegelungsmerkmale und Steckgesicht festgelegt. Bei einem typischen Board-to-Board-Steckverbinder mit einer Teilung von 0.5 mm kann die Maßtoleranz am Kontaktbalken nur plus oder minus 0.02 mm betragen.
Simulation und CAE-Analyse
Bevor Werkzeuge gefertigt werden, validieren Ingenieure das Design virtuell mithilfe von Simulationen der computerunterstützten Entwicklung (CAE). Zu den üblichen Simulationen gehören:
- Finite-Elemente-Analyse (FEA) — Sagt die Spannungsverteilung an Kontakten während Steck- und Trennzyklen voraus und erkennt potenzielle Ermüdungsbruchstellen.
- Formfüllanalyse — Simuliert, wie geschmolzener Kunststoff den Spritzguss-Hohlraum füllt. Erkennt mögliche unvollständige Füllungen, Bindenähte und Einfallstellen, bevor das Werkzeug gebaut wird.
- Thermische Simulation – Modelliert Wärmeentwicklung und Wärmeabfuhr beim Nennstrom. Unverzichtbar für Hochleistungssteckverbinder zum Laden von EV und für Energiespeicher.
- Simulation der Signalintegrität – Bei Hochgeschwindigkeits-Datensteckverbindern modelliert die elektromagnetische Simulation Übersprechen, Einfügedämpfung und Impedanzanpassung.
Fertigungsgerechte Konstruktion (DFM)
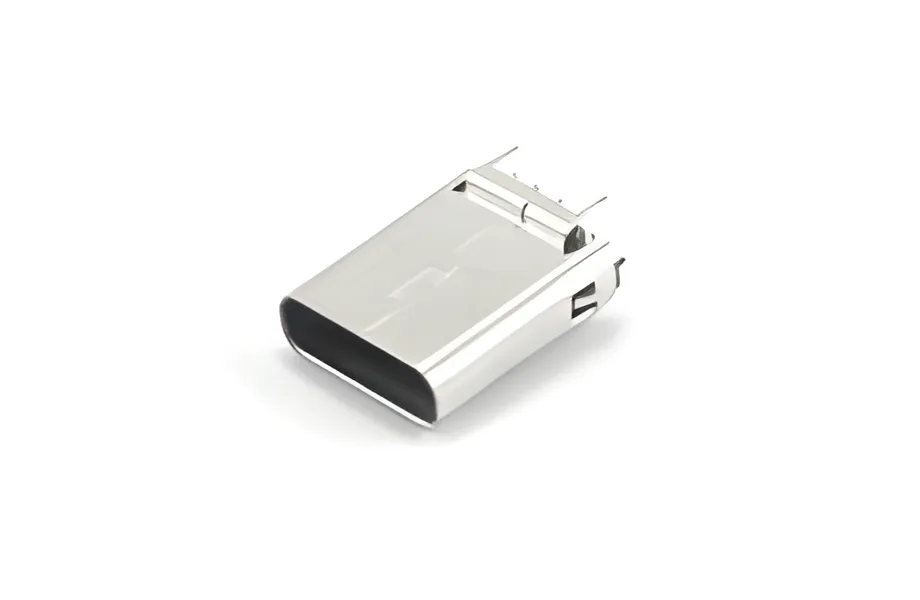
Ein Steckverbinder, der auf dem Papier gut funktioniert, sich aber nicht gleichmäßig in Serie fertigen lässt, ist wertlos. Bei einer DFM-Prüfung wird bewertet, ob sich das Design zuverlässig mit vorhandener Produktionstechnik stanzen, spritzgießen, beschichten und montieren lässt. Werkzeugbau, Qualitätssicherung und Produktionsleitung nehmen neben dem Entwicklungsteam daran teil.
DFM-Aspekte umfassen die Mindestwandstärke spritzgegossener Gehäuse, Entformungsschrägen, die Effizienz des Streifenlayouts beim Folgeverbundstanzen sowie die Zugänglichkeit vertiefter Kontaktflächen für die Beschichtung.
Phase 2: Werkzeug- und Formenbau
Werkzeuge sind das Rückgrat der Steckverbinderfertigung. Die Präzision der Stanzwerkzeuge und Spritzgussformen bestimmt unmittelbar die Qualität und Gleichmäßigkeit jedes produzierten Teils. Die Werkzeugentwicklung erfordert üblicherweise die höchste Anfangsinvestition und hat die längste Vorlaufzeit eines neuen Steckverbinderprogramms.
Präzisions-Stanzwerkzeuge
Stanzwerkzeuge schneiden und formen Metallkontakte aus Bandmaterial. Ein Folgeverbundwerkzeug umfasst mehrere Stationen für einzelne Schritte wie Ausschneiden, Lochen, Biegen und Prägen, während der Metallstreifen mit jedem Pressenhub weitergeführt wird.
Werkzeugteile werden per Drahterodieren und Präzisionsschleifen aus Werkzeugstahl wie SKD11 oder DC53 gefertigt. Kritische Stempel- und Matrizeneinsätze werden mit Toleranzen von plus/minus 0.005 mm hergestellt. Ein gut konstruiertes Folgeverbundwerkzeug kann Millionen Kontakte fertigen, bevor Nachschleifen oder ein Einsatzwechsel erforderlich wird.
Spritzgussformen
Steckverbindergehäuse werden in Spritzgussformen hergestellt, meist aus gehärtetem Werkzeugstahl (NAK80, S136 oder H13). Eine Form kann je nach Bauteilgröße und Fertigungsvolumen 4 bis 64 Kavitäten enthalten.
Beim Formenbau kommen CNC-Bearbeitung, Funkenerosion und manuelles Polieren zum Einsatz. Die Auslegung der Kühlkanäle ist entscheidend: Ungleichmäßige Abkühlung führt zu Verzug und Maßabweichungen am Gehäuse. Moderne Formen verwenden konturnahe Kühlkanäle, um die Temperatur über alle Kavitäten gleichmäßig zu halten.
| Werkzeugtyp | Typisches Material | Toleranz | Voraussichtliche Lebensdauer |
|---|---|---|---|
| Folgeverbund-Stanzwerkzeug | SKD11 / DC53-Werkzeugstahl | +/- 0.005 mm | 100-300 Millionen Betätigungen |
| Spritzgussform | NAK80 / S136 / H13-Stahl | +/- 0.01 mm | 1-5 Millionen Schuss |
| Beschichtungsvorrichtung | Titan / technischer Kunststoff | +/- 0.1 mm | 50,000-200,000 Zyklen |
Stufe 3: Stanzen und Umformen
冲压是将原始金属转化为功能性电气触点的工序。该阶段通过一系列高速机械操作,将平面金属带材加工成形状精确的插针、插座、弹簧梁和端子。
Materialauswahl
Kontaktwerkstoffe werden nach Leitfähigkeit, Federeigenschaften und Kosten ausgewählt. Zu den häufigsten Grundmetallen gehören:
- Kupferlegierungen (C2600, C5210, C7025) bieten die beste Kombination aus elektrischer Leitfähigkeit, mechanischer Festigkeit und Umformbarkeit. Phosphorbronze (C5210) wird häufig für Kontakte mit hoher Federhaltekraft eingesetzt.
- Messing (C2680) – kostengünstiger als Phosphorbronze und für Kontakte mit geringeren Anforderungen an die Federwirkung geeignet.
- Berylliumkupfer (C1720) — Hochwertige Legierung mit ausgezeichneter Ermüdungsfestigkeit und Leitfähigkeit. Wird in hochzuverlässigen Steckverbindern für Luft- und Raumfahrt sowie Militärtechnik eingesetzt.
Die Materialstärke des Bandmaterials liegt je nach Steckverbindertyp und Nennstrom typischerweise zwischen 0.1 mm und 0.8 mm.
Stanzen mit Folgeverbundwerkzeug
Beim Stanzen mit einem Folgeverbundwerkzeug wird ein Metallband von einer Spule in eine Hochgeschwindigkeitspresse geführt. Mit jedem Hub rückt das Band um eine Teilung vor, während alle Werkzeugstationen gleichzeitig arbeiten. Moderne Hochgeschwindigkeitspressen fertigen 200 bis 1,200 Hübe pro Minute und erzeugen Kontakte auf einem durchlaufenden Trägerstreifen.
Der Trägerstreifen hält einzelne Kontakte während aller nachfolgenden Prozesse in Position – beim Beschichten, Einsetzen in Gehäuse und endgültigen Abtrennen. So lassen sich Teile automatisiert handhaben, ohne lose Komponenten ausrichten zu müssen.
Qualitätsüberwachung beim Stanzen
Sensoren im Werkzeug überwachen Stanzkraft, Bandvorschubgenauigkeit und das Vorhandensein von Teilen an jeder Station. Erkennt ein Sensor eine Abweichung, etwa einen Vorschubfehler, einen gebrochenen Stempel oder ein fehlendes Teil, stoppt die Presse sofort. Dadurch werden fehlerhafte Teile vermieden und das Werkzeug vor Schäden geschützt.
Gestanzte Kontakte werden mit optischen Messsystemen und Koordinatenmessgeräten (CMM) auf ihre Maße geprüft. Kritische Abmessungen werden anhand von Prüfplänen kontrolliert, die aus der Produktzeichnung abgeleitet sind.

Prozessstufe 4: Beschichtung
Beim Galvanisieren wird eine dünne Metallschicht auf die Kontaktoberfläche aufgebracht, um elektrische Leistung, Korrosionsbeständigkeit und Haltbarkeit zu verbessern. Dies ist einer der technisch anspruchsvollsten Schritte in der Steckverbinderfertigung.
Warum die Beschichtung wichtig ist
Das Grundkupfer einer Kontaktfläche würde ohne Beschichtung schnell oxidieren. Oxidschichten erhöhen den Kontaktwiderstand, erzeugen Wärme und führen schließlich zum Verbindungsfehler. Eine Beschichtung schafft eine stabile, niederohmige Kontaktfläche, die über Tausende Steckzyklen und viele Betriebsjahre hinweg zuverlässig bleibt.
Gängige Beschichtungswerkstoffe
| Beschichtungsart | Typische Dicke | Wesentliche Eigenschaften | Typische Anwendungen |
|---|---|---|---|
| Gold (Au) | 0.05 - 1.27 um | Niedrigster Kontaktwiderstand, hervorragender Korrosionsschutz, hohe Lebensdauer | Signalkontakte, Hochzuverlässigkeitsanwendungen |
| Zinn (Sn) | 1.0 - 3.0 um | Gute Lötbarkeit, niedrige Kosten, ausreichende Korrosionsbeständigkeit | Leistungskontakte, PCB-Anschlüsse |
| Nickel (Ni) | 1.0 - 3.0 um | Harte Sperrschicht verhindert Kupferdiffusion | Unterschicht für Gold- und Zinnbeschichtung |
| Silber (Ag) | 1.0 - 5.0 um | Höchste Leitfähigkeit, gut für hohe Ströme | Hochleistungs-Sammelschienen und RF-Steckverbinder |
| Palladium-Nickel (PdNi) | 0.5 - 1.5 um | Harter, verschleißfester Goldersatz | Fahrzeug- und Telekommunikationssteckverbinder |
Selektive Beschichtung
Edelmetalle wie Gold über die gesamte Kontaktfläche aufzutragen, ist verschwenderisch und teuer. Bei der selektiven Beschichtung wird Gold nur auf die Steckzone aufgebracht, also den Bereich mit elektrischem Kontakt. Der Lötanschluss erhält dagegen eine günstigere Beschichtung wie Zinn. Dadurch lässt sich der Goldverbrauch um 60 bis 80 Prozent senken, ohne die elektrische Leistung zu beeinträchtigen.
Selektive Beschichtung wird durch Maskierung oder Teilbeschichtung des durchgehenden Trägerbands erreicht. Das Trägerbandformat aus dem Stanzprozess erleichtert die selektive Beschichtung, da alle Kontakte gleichmäßig angeordnet und ausgerichtet sind.
Kontrolle des Beschichtungsprozesses
Schichtdicke, Haftung, Porosität und Lötbarkeit werden laufend überwacht. XRF misst Schichtdicken zerstörungsfrei. Salzsprühprüfung nach ASTM B117 prüft Korrosion, Lötbarkeit nach J-STD-002 die sichere Lotannahme bei PCB-Montage.
Stufe 5: Spritzgießen
Durch Spritzguss entstehen die isolierenden Gehäuse, die Kontakte fixieren, mechanischen Schutz bieten und die Geometrie der Steckfläche bestimmen. Die Materialauswahl und Prozesskontrolle in dieser Phase beeinflussen unmittelbar die elektrische Isolation, mechanische Festigkeit und Temperaturbeständigkeit des Steckverbinders.
Gehäusematerialien
Steckverbindergehäuse werden aus technischen Thermoplasten geformt, die aufgrund ihrer Durchschlagfestigkeit, Wärmebeständigkeit und mechanischen Eigenschaften ausgewählt werden.
| Material | Glasfaseranteil | Wärmebeständigkeit (UL 94) | Typische Verwendung |
|---|---|---|---|
| LCP (Flüssigkristallpolymer) | 30-40% | V-0,最高 280°C | Feinraster-SMT-Steckverbinder für Automobile mit hohen Betriebstemperaturen |
| PBT (Polybutylenterephthalat) | 30% | V-0,最高 220°C | Steckverbinder für allgemeine Anwendungen, PCB-Stiftleisten |
| PA (Nylon / Polyamid) | 30-35% | V-0,最高 230°C | Industriesteckverbinder, Stromanschlüsse |
| PPS (Polyphenylensulfid) | 40% | V-0,最高 260°C | Hochtemperatur-Steckverbinder für den Motorraum |
LCP ist das bevorzugte Material für Steckverbinder mit feinem Raster (0.4 mm bis 0.8 mm Raster), da es sich gut in dünnwandige Bereiche füllt und sich nur minimal verzieht. PBT und PA sind kostengünstiger für größere Steckverbinder, bei denen der Fluss in dünne Wände weniger kritisch ist.
Der Formgebungszyklus
Ein typischer Spritzgießzyklus für ein Steckverbindergehäuse dauert je nach Bauteilgröße und Wanddicke 5 bis 30 Sekunden und umfasst vier Phasen:
- Schließen: Die Werkzeughälften werden mit hoher Presskraft geschlossen (50 bis 500 Tonnen, abhängig von der projizierten Fläche).
- Einspritzen — Geschmolzener Kunststoff wird mit einem Druck von 800 bis 2,000 bar in den Formhohlraum eingespritzt. Bei einem kleinen Steckverbindergehäuse dauert das Füllen üblicherweise weniger als eine Sekunde.
- Abkühlung — Das Bauteil erstarrt in der Form. Die Abkühlzeit macht 50 bis 70 Prozent der gesamten Zykluszeit aus.
- Auswerfen — Die Form öffnet sich, und Auswerferstifte drücken das fertige Teil heraus.
Prozessüberwachung
Moderne Spritzgießmaschinen überwachen Kavitätsdruck, Schmelzetemperatur, Einspritzgeschwindigkeit und Nachdruckpolster in Echtzeit. Regelkarten der statistischen Prozesslenkung (SPC) verfolgen kritische Maße über mehrere Produktionsläufe. Kavitätsdrucksensoren erkennen unvollständige Füllungen und Gratbildung bereits im Zyklus und ermöglichen so die automatische Ausschleusung verdächtiger Teile.
Phase 6: Montage
Bei der Montage werden gestanzte und beschichtete Kontakte, geformte Gehäuse und weitere Komponenten wie Dichtungen, Verriegelungen und Schirme zu einem fertigen Steckverbinder zusammengefügt. Die Montagemethode richtet sich nach Produktionsmenge, Steckverbinderkomplexität und erforderlicher Präzision.
Automatisierte Montage
Steckverbinder für hohe Stückzahlen werden auf vollautomatischen Linien montiert. Kontakte werden vom Kontaktstreifen zugeführt und mit Präzisionsköpfen in die Gehäusekammern eingesetzt. Einführkraft und -tiefe werden für jeden Kontakt überwacht. Eine typische automatisierte Montagelinie verarbeitet 6,000 bis 20,000 Teile pro Stunde.
Automatisierte Bildverarbeitungssysteme prüfen jede montierte Steckverbinderbaugruppe auf fehlende Kontakte, verbogene Pins, falsche Einsetztiefe und Gehäusefehler. Fehlerhafte Teile werden automatisch in einen Ausschussbehälter geleitet.
Teilautomatisierte Montage
Bei Steckverbindern mit geringeren Stückzahlen oder komplexerer Bauweise — etwa mehreren Dichtungsebenen, Sekundärverriegelungen oder kombinierten Signal- und Stromkontakten — verbindet die teilautomatisierte Montage maschinelles Einsetzen mit manuellen Arbeitsschritten. Bediener laden Bauteile und führen Arbeiten aus, die Geschick oder Urteilsvermögen erfordern; Maschinen übernehmen wiederholte Einsetz- und Prüfschritte.
Umspritzen
Bei manchen Steckverbindern werden gestanzte Kontakte vor dem Einspritzen des Kunststoffs in die Form eingelegt. So entsteht ein integriertes Bauteil, in dem die Kontakte dauerhaft im Gehäuse fixiert sind. Das Umspritzen spart einen separaten Montageschritt und schafft eine robustere mechanische Verbindung zwischen Kontakt und Gehäuse. Das Verfahren wird häufig bei abgedichteten Fahrzeugsteckverbindern und in vibrationsintensiven Industrieanwendungen eingesetzt.
Stufe 7: Prüfung und Qualitätskontrolle
Prüfungen sind kein abschließender Kontrollpunkt, sondern Bestandteil des gesamten Steckverbinder-Herstellungsprozesses. Die Prüfung des fertigen Produkts bestätigt jedoch endgültig, dass jeder montierte Steckverbinder vor dem Versand an den Kunden seine Spezifikation erfüllt.
Elektrische Prüfung
- Kontaktwiderstand — Messung im Milliohm-Bereich mit der Vierleitermethode (Kelvin-Methode). Damit wird geprüft, ob Beschichtungsqualität und Kontaktnormalkraft eine stabile Verbindung mit niedrigem Widerstand gewährleisten.
- Isolationswiderstand – bestätigt, dass das Gehäusematerial eine ausreichende Isolation zwischen benachbarten Kontakten bietet. Typischer Grenzwert: über 100 Megaohm bei 500 VDC.
- Spannungsfestigkeit (Hi-Pot) – Legt eine hohe Spannung zwischen Kontakten sowie zwischen Kontakten und Masse an, um die Isolationsfestigkeit zu prüfen. Die Prüfung erfolgt üblicherweise eine Minute lang bei 500 bis 1,500 VAC.
- Durchgang: Bestätigt, dass jeder Kontakt eines mehrpoligen Steckverbinders über die Steckschnittstelle elektrisch verbunden ist.
Maßprüfung
Koordinatenmessgeräte (KMG) und optische Komparatoren prüfen kritische Abmessungen: die tatsächliche Lage der Kontakte, den Abstand der Gehäusekammern, die Gesamthöhe des Steckverbinders und die Geometrie der Steckverbindung. Bei hohen Stückzahlen messen automatische optische Inspektionssysteme (AOI) die Abmessungen direkt im Linientakt.
Umwelt- und Zuverlässigkeitsprüfungen
Umwelttests bestätigen die zuverlässige Funktion des Steckverbinders unter realen Einsatzbedingungen. Sie werden üblicherweise mit Stichproben je Charge nach Normen wie EIA-364 oder IEC 60512 durchgeführt.
| Prüfung | Standard | Was damit geprüft wird |
|---|---|---|
| Temperaturwechsel | EIA-364-32 | Beständigkeit gegen thermische Ausdehnung und Schrumpfung |
| Salznebel | ASTM B117 | Korrosionsbeständigkeit beschichteter Oberflächen |
| Vibration | EIA-364-28 | Kontaktretention bei mechanischer Vibration |
| Luftfeuchtigkeit | EIA-364-31 | Isolationsleistung in Umgebungen mit hoher Feuchtigkeit |
| Steckzyklenfestigkeit | EIA-364-09 | Kontaktwiderstandsstabilität über wiederholte Steckzyklen hinweg |
| Stromwechselprüfung | EIA-364-70 | Temperaturanstieg unter Nennstromlast |
Eine ausführlichere Übersicht der Prüfstandards und Zertifizierungen für Steckverbinder finden Sie in unserem Leitfaden zu Steckverbinderzertifizierungen.

Schritt 8: Verpackung und Versand
Die letzte Stufe schützt fertige Steckverbinder bei Lagerung und Transport. Die Verpackung wirkt einfach, doch eine ungeeignete Verpackung kann die Präzisionsarbeit der sieben vorherigen Schritte zunichtemachen.
ESD-Schutz
Viele Steckverbinder, insbesondere mit feinen Kontaktabständen oder Goldbeschichtung, sind empfindlich gegenüber elektrostatischer Entladung. ESD-sichere Verpackungen bestehen aus leitfähigen oder ableitfähigen Materialien (antistatische Beutel, leitfähige Trays, kohlenstoffgefüllter Schaumstoff), die statische Aufladung und Entladungen verhindern. Diese könnten die Beschichtung beschädigen oder Kontaktoberflächen beeinträchtigen.
Feuchtigkeitssperrende Verpackung
Steckverbinder für die Oberflächenmontage SMT müssen gemäß IPC/JEDEC J-STD-033 in feuchtigkeitsdichten Beuteln mit Trockenmittel verpackt werden. Nimmt das Gehäuse während der Lagerung Feuchtigkeit auf und wird anschließend Reflow-Temperaturen (Spitze 260 °C) ausgesetzt, kann der Wasserdampf entstehen und „Popcorning“ verursachen — innere Ablösung oder Risse im Gehäuse.
Verpackungsformen
| Format | Beschreibung | Typische Verwendung |
|---|---|---|
| Gurt und Spule | Kontakte oder Steckverbinder, versiegelt in Trägerband auf einer Rolle | SMT-Bestückung mit Bestückungsautomat |
| Röhrenmagazin (Stangenmagazin) | Bauteile in antistatische Schutzrohre eingelegt | Automatisches Einsetzen von Durchsteckbauteilen |
| Wanne | Teile in Formschalen angeordnet | Größere Steckverbinder, manuelle Montage |
| Großbeutel | Lose Teile in ESD-sicheren Beuteln | Montage in kleinen Serien oder ohne Automatisierung |
Die Kennzeichnung umfasst Teilenummer, Chargennummer, Menge, Datumscode und RoHS-Konformitätskennzeichen. Rückverfolgbarkeitsdaten verknüpfen jeden Versandbehälter mit den zugehörigen Produktionslosen, Rohmaterialchargen und Prüfprotokollen.
Fertigungsmöglichkeiten von CZT für Steckverbinder
CZT (SZSE: 002897) fertigt seit über 30 Jahren Präzisionssteckverbinder. Aus einem kleinen Stanzbetrieb ist ein vertikal integrierter Steckverbinderhersteller geworden, der weltweit die Automobilindustrie, Telekommunikation, Unterhaltungselektronik, neue Energien und industrielle Märkte bedient.
Produktionsvolumen
CZT betreibt mehrere Fertigungsstätten mit über 500 Hochgeschwindigkeits-Stanzpressen, Hunderten von Spritzgießmaschinen sowie vollautomatischen Montage- und Galvaniklinien. Diese Größenordnung ermöglicht CZT Produktionsmengen vom Prototyp bis zu mehreren hundert Millionen Steckverbindern pro Jahr.
Vertikale Integration
CZT kontrolliert alle Schritte der Steckverbinderfertigung im eigenen Haus — von Werkzeug- und Formenbau über Stanzen, Beschichten, Formen und Montage bis hin zur Prüfung. Die vertikale Integration vermeidet Qualitätsrisiken und Lieferverzögerungen durch die Auslagerung kritischer Prozesse. Tritt ein Problem auf, kann das Entwicklungsteam von CZT die Ursache zurückverfolgen und Abhilfemaßnahmen umsetzen, ohne auf externe Lieferanten warten zu müssen.
Qualitätssysteme und Zertifizierungen
CZT verfügt über IATF 16949 (Qualitätsmanagement für die Automobilindustrie), ISO 9001, ISO 14001 (Umweltmanagement) sowie mehrere Produktzertifizierungen, darunter UL und CE. Diese Zertifizierungen werden nicht nur aufrechterhalten, sondern aktiv zur kontinuierlichen Verbesserung jeder Produktionslinie genutzt.
Technischer Support
Das Entwicklungsteam von CZT arbeitet direkt mit Kunden an kundenspezifischem Steckverbinderdesign, DFM-Optimierung und anwendungsgerechter Materialauswahl. Ob Sie ein angepasstes Standardprodukt oder einen vollständig kundenspezifischen Steckverbinder benötigen, CZT unterstützt mit Designsimulation, Prototypenbau und Validierung den Weg vom Konzept zur Serienproduktion.
Erfahren Sie mehr über die Geschichte, Kompetenzen und globale Reichweite von CZT auf unserer Über-uns-Seite oder stöbern Sie in unserem vollständigen Produktkatalog.
Häufige Fragen
Wie lange dauert es, einen neuen Steckverbinder von Grund auf zu fertigen?
Der gesamte Zeitraum vom ersten Entwurf bis zur Serienproduktion beträgt in der Regel 12 bis 20 Wochen. Die Werkzeugentwicklung (Stanzwerkzeuge und Spritzgussformen) nimmt mit 8 bis 14 Wochen den größten Teil in Anspruch. Konstruktion und Entwicklung dauern 2 bis 4 Wochen; die Freigabe des Erstmusters benötigt weitere 2 bis 4 Wochen. Nach der Werkzeugfreigabe sind die laufenden Lieferzeiten mit typischerweise 4 bis 8 Wochen deutlich kürzer und hängen von Volumen und Beschichtungsanforderungen ab.
Welcher Schritt ist im Herstellungsprozess eines Steckverbinders am kritischsten?
Werkzeugbau. Die Präzision von Stanz- und Spritzgusswerkzeugen bestimmt die Qualitätsgrenze aller Folgeschritte. Ein Werkzeug mit ±0.005 mm liefert über Hunderte Millionen Hübe gleichmäßige Kontakte. Schlechte Werkzeuge erzeugen Maßstreuung, die Endprüfung nicht beheben kann. Hochwertiger Werkzeugbau senkt Ausschuss, Nacharbeit und Feldfehler über die Produktlebensdauer.
Warum werden Steckverbinderkontakte vergoldet statt mit einem günstigeren Metall beschichtet?
Gold oxidiert unter normalen Bedingungen nicht. Goldbeschichtete Kontakte halten dadurch ihren Kontaktwiderstand dauerhaft niedrig und stabil. Das ist entscheidend für Signalverbindungen, bei denen schon ein geringer Widerstandsanstieg die Signalintegrität beeinträchtigen kann. Gold bietet außerdem hohe Verschleißfestigkeit über Tausende Steckzyklen. Bei Leistungskontakten, bei denen Signalintegrität weniger kritisch ist, ist Zinn eine kostengünstige Alternative mit guter Lötbarkeit und ausreichender Korrosionsbeständigkeit.
Welche Qualitätszertifizierungen sollte ein Steckverbinderhersteller besitzen?
Achten Sie mindestens auf ISO 9001 (Qualitätsmanagement) und Produktzertifizierungen wie UL (Sicherheit) sowie RoHS (Umweltkonformität). Für Anwendungen in der Automobilindustrie ist IATF 16949 unverzichtbar. In Europa verkaufte Produkte müssen die CE-Kennzeichnung tragen. Zusätzliche Zertifizierungen wie ISO 14001 (Umweltmanagement) und ISO 45001 (Arbeits- und Gesundheitsschutz) weisen auf einen ausgereiften, gut geführten Betrieb hin. Einzelheiten zu jeder Norm finden Sie in unserem vollständigen Leitfaden zu Steckverbinderzertifizierungen.
Kann CZT kundenspezifische Steckverbinder für bestimmte Anwendungen fertigen?
Ja. Die internen Werkzeug-, Entwicklungs- und Fertigungskapazitäten von CZT ermöglichen die vollständige kundenspezifische Entwicklung von Steckverbindern. Der Prozess beginnt mit einer Designprüfung, bei der die Ingenieure von CZT gemeinsam mit Ihrem Team Anforderungen festlegen, das Design für die Fertigung optimieren und geeignete Materialien und Beschichtungen auswählen. Anschließend fertigt CZT spezielle Werkzeuge, stellt Erstmuster zur Prüfung her und skaliert die Produktion bis zur Serie. Wenden Sie sich an unser Entwicklungsteam, um Ihre Anforderungen an kundenspezifische Steckverbinder zu besprechen.
Arbeiten Sie bei Ihrem nächsten Steckverbinderprogramm mit CZT zusammen
Ob Sie einen Steckverbinder aus dem Standardkatalog oder eine vollständig kundenspezifische Lösung benötigen: CZT bringt 30-plus Jahre Fertigungserfahrung, vertikal integrierte Produktion und strenge Qualitätssysteme in jedes Projekt ein. Unser Entwicklungsteam unterstützt Sie vom ersten Entwurf über die Serienfertigung bis zur weltweiten Lieferung.
Entdecken Sie unseren Produktkatalog, um unser gesamtes Angebot an Verbindungslösungen zu sehen, oder kontaktieren Sie uns direkt, um Ihre Anforderungen mit einem CZT-Ingenieur zu besprechen.