Kurze Antwort
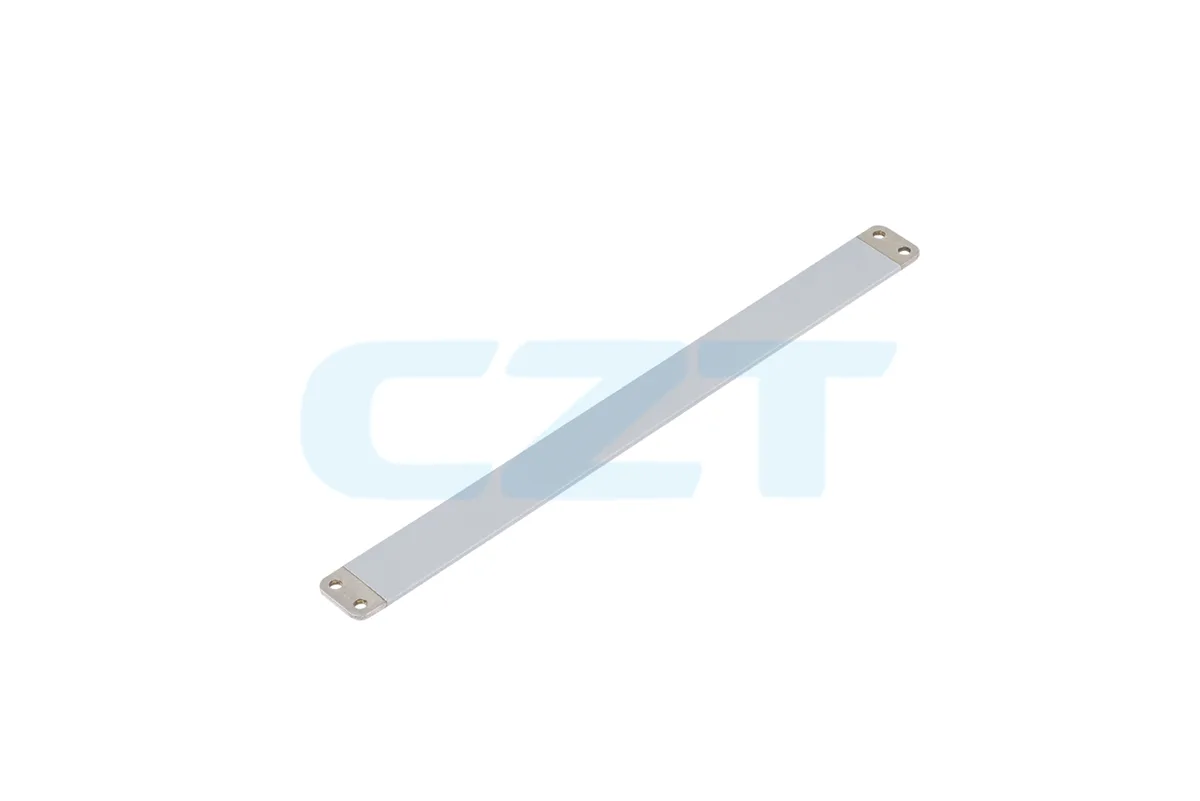
Eine Blech-Sammelschiene ist ein flacher elektrischer Leiter, der aus Kupfer- oder Aluminiumblech ausgestanzt, anschließend geformt und beschichtet wird. Sie verteilt hohe Ströme in Leistungselektronik, Batteriesystemen und Schaltanlagen. Zu den wichtigsten Konstruktionsentscheidungen gehören die Werkstoffgüte (C11000 Kupfer mit 101% IACS gegenüber 1050 Aluminium mit 61% IACS), die Blechdicke (0.5–6.0 mm), der Biegeradius (mindestens 1t bei geglühtem Kupfer) und die Oberflächenbehandlung (Zinn für allgemeine Anwendungen, Nickel für Hochtemperaturverbindungen). Für Stückzahlen über etwa 5,000 ist das Folgeverbundstanzen am wirtschaftlichsten; CNC-Stanzen und Laserschneiden eignen sich für kleinere Stückzahlen und dickeres Material.
Suchen Sie einen Partner für die Fertigung von Sammelschienen? Fordern Sie ein Angebot für Sammelschienen an – wir liefern gestanzte und CNC-umgeformte Sammelschienen vom Prototyp bis zur Großserie. Industrie-Steckverbinder ansehen →
Einführung
Jedes elektrische Hochstromsystem benötigt eine Lösung, um Strom zwischen Komponenten zu übertragen. Kabel eignen sich für Punkt-zu-Punkt-Verbindungen. Soll der Strom jedoch an mehreren Abgriffen in einem kompakten Gehäuse verteilt werden, etwa in einem EV-Batteriepack, einer Stromverteilungseinheit (PDU) oder einem Energiespeicherwechselrichter, ist eine Stromschiene die übliche Lösung.
Unter den zahlreichen Sammelschienentypen werden Blech-Sammelschienen am häufigsten gefertigt. Sie beginnen als flaches Kupfer- oder Aluminiumblech, werden zu einem 2D-Profil gestanzt und durch Biegen zu einer 3D-Form gebracht. Anschließend erhalten sie eine leitfähige Beschichtung. Das Ergebnis ist ein starrer Hochstromleiter mit präzise angeordneten Befestigungsbohrungen, kontrollierter Impedanz und korrosionsbeständiger Oberfläche.
Dieser Leitfaden beschreibt die gesamte Fertigungskette — von der Auswahl der Rohstoffe über Stanzen, Biegen und Beschichten bis zur Qualitätsprüfung — und enthält die konkreten Konstruktionsregeln, die Ingenieure benötigen, um eine Sammelschiene vom Entwurf bis zur Produktion zu bringen.

Werkstoffe für Sammelschienen aus Blech
Die Materialauswahl steht an erster Stelle und bestimmt alle nachfolgenden Entscheidungen: Querschnitt für einen bestimmten Strom, Grenzen der Umformbarkeit, Verträglichkeit mit Beschichtungen und Kosten.
Kupferlegierungen für Sammelschienen
| Eigenschaft | C11000 (ETP) | C10200 (OFE) | C26000 (Messing) |
|---|---|---|---|
| Leitfähigkeit (% IACS) | 101 | 101 | 28 |
| Wärmeleitfähigkeit (W/m·K) | 391 | 391 | 120 |
| Dichte (g/cm³) | 8.94 | 8.94 | 8.53 |
| Zugfestigkeit, geglüht (MPa) | 220–260 | 220–260 | 300–350 |
| Minimaler Biegeradius (geglüht, je t) | 1.0t | 1.0t | 1.0t |
| Typische Verwendung | Stromschienen, allgemein | Hohe Reinheit, Vakuum | Sammelschienen für kleine Signalströme |
C11000-ETP-Kupfer (Electrolytic Tough Pitch) ist das Standardmaterial für Sammelschienen. Es bietet eine Leitfähigkeit von 101% IACS, lässt sich im geglühten Zustand gut formen und problemlos mit Zinn, Nickel oder Silber beschichten. Verwenden Sie es, sofern kein besonderer Grund dagegenspricht.
C10200-OFE-Kupfer (sauerstofffreies Elektronikkupfer) hat dieselbe Leitfähigkeit, aber einen geringeren Sauerstoffgehalt (<10 ppm gegenüber etwa 200–400 ppm bei ETP). Es wird für das Hartlöten in Wasserstoffatmosphäre oder für Vakuumanwendungen spezifiziert, bei denen Restsauerstoff zu Versprödung führt. Bei gestanzten Sammelschienen mit Standardbeschichtung bietet OFE gegenüber ETP selten einen nennenswerten Vorteil.
Aluminiumlegierungen für Sammelschienen
| Eigenschaft | 1050-H14 | 1070-H14 | 6101-T6 |
|---|---|---|---|
| Leitfähigkeit (% IACS) | 61 | 62 | 56 |
| Wärmeleitfähigkeit (W/m·K) | 229 | 234 | 218 |
| Dichte (g/cm³) | 2.71 | 2.71 | 2.70 |
| Zugfestigkeit (MPa) | 105–145 | 95–130 | 200–240 |
| Mindestbiegeradius (je t) | 1.0t | 1.0t | 2.0–3.0t |
| Typische Verwendung | Geformte Sammelschienen für gewichtssensible Anwendungen | Sammelschiene mit hoher Leitfähigkeit | Konstruktive Sammelschienen, verschraubt |
1050 und 1070 Aluminium bieten das beste Verhältnis von Leitfähigkeit zu Umformbarkeit für gestanzte und gebogene Stromschienen. Sie lassen sich eng biegen (Radius 1t, geglüht) und sauber stanzen. Wegen der geringen Zugfestigkeit müssen Befestigungsmerkmale jedoch verstärkt oder abgestützt werden.
6101-T6 hat eine höhere Festigkeit und wird häufig für stranggepresste Sammelschienenprofile verwendet. Die geringere Duktilität erschwert jedoch enge Biegungen. Es eignet sich besser für gerade oder einfach gebogene Sammelschienen, bei denen Steifigkeit wichtiger ist als komplexe Formgebung.
Eine ausführlichere Betrachtung der Entscheidung zwischen Kupfer und Aluminium finden Sie unter Sammelschienenmaterial: Kupfer oder Aluminium.
Referenz zur Strombelastbarkeit
Der erforderliche Querschnitt für einen bestimmten Strom hängt vom zulässigen Temperaturanstieg ab. Die folgende Tabelle zeigt konservative Belastbarkeitswerte für blanke, nicht eingehauste Kupfersammelschienen bei einem Temperaturanstieg von 30 K über 40 °C Umgebungstemperatur.
| Querschnitt (mm²) | Blechmaße (mm) | DC Strom bei 30 K Temperaturanstieg (A) |
|---|---|---|
| 10 | 10 × 1.0 | 80–100 |
| 25 | 12.5 × 2.0 | 150–190 |
| 50 | 25 × 2.0 | 260–320 |
| 100 | 25 × 4.0 | 440–530 |
| 200 | 50 × 4.0 | 700–850 |
| 400 | 50 × 8.0 | 1,100–1,350 |
Bei Aluminium ist der Nennstrom um etwa 38–40% zu reduzieren oder der Querschnitt um ungefähr 60% zu vergrößern, um die Stromtragfähigkeit von Kupfer zu erreichen. Die tatsächliche Belastbarkeit hängt von Gehäuse, Abstand zu anderen Leitern und Höhe über dem Meeresspiegel ab. Sicherheitskritische Anwendungen müssen stets durch Wärmesimulation oder Tests validiert werden.
Fertigungsprozess
Die Blechbearbeitung von Sammelschienen folgt einer Prozessfolge: Zuschnitt → Stanzen → Umformen → Entgraten → Reinigen → Beschichten → Prüfen. Die konkreten Anlagen hängen von Stückzahl, Materialdicke und Geometrie ab.
1. Stanzen und Ausstanzen
Der Prozess beginnt mit flachem Bandmaterial, das für Folgeverbundwerkzeuge meist als Coil und für die CNC-Bearbeitung als zugeschnittenes Blech geliefert wird.
Folgeverbundstanzen bietet den höchsten Durchsatz. Ein Kupfer- oder Aluminium-Coil läuft durch ein Werkzeug, das mehrere Arbeitsschritte ausführt – Außenkontur ausstanzen, Befestigungsbohrungen einbringen und gegebenenfalls Biegungen formen – und das in jedem Pressenhub. Wirtschaftlich bei Aufträgen ab 5,000–10,000 Stück und Materialstärken bis etwa 3 mm.
CNC-Revolverstanzen verwendet eine programmierbare Stanzpresse mit austauschbaren Werkzeugen. Es verarbeitet dickere Bleche (bis zu etwa 6 mm Kupfer), kleine Serien und schnelle Designänderungen ohne dediziertes Stanzwerkzeug. Die Stückkosten liegen über denen des Stanzens mit Werkzeug, die Investition in Werkzeuge ist jedoch minimal.
Laserschneiden bietet die größte geometrische Flexibilität – komplexe Profile, enge Innenradien und keine Werkzeugkosten. Es eignet sich für Prototypen, sehr kleine Serien und Designs mit Merkmalen, die für Stanzwerkzeuge zu dicht beieinander liegen. Nachteil: Lasergeschnittene Kupferkanten sind rauer als gestanzte und benötigen für eine gute Haftung der Beschichtung eventuell ein zusätzliches Entgraten.
| Verfahren | Ideale Produktionsmenge | Maximale praxisgerechte Dicke (Cu) | Werkzeugkosten | Lieferzeit |
|---|---|---|---|---|
| Stanzung mit Folgeverbundwerkzeug | >5,000 Stück | ~3 mm | $5,000–$30,000 | 4–8 Wochen (Werkzeugbau) |
| CNC-Revolverstanzen | 50–5,000 Stück | ~6 mm | Minimal | 1–2 Wochen |
| Laserschneiden | 1–500 Stück | ~10 mm | Keine | 3–7 Tage |
2. Umformen (Biegen)
Nach dem Ausstanzen werden flache Sammelschienenprofile mit Abkantpressen oder speziellen Biegevorrichtungen in ihre endgültige 3D-Form gebracht.
Wichtige Konstruktionsregeln für Biegungen:
- Mindest-Innenbiegeradius: 1× Materialdicke (1t) bei geglühtem C11000 Kupfer; 1.5t–2t bei halbhartem Zustand; 2–3t bei 6101-T6 Aluminium. Bei kleineren Radien kann die Außenseite reißen.
- Biegerichtung relativ zur Walzrichtung: Biegelinien sollten nach Möglichkeit senkrecht zur Walzrichtung verlaufen. Biegungen parallel zur Walzrichtung verringern die Duktilität und können einen größeren Biegeradius erfordern.
- Biegeentlastung: Gestanzte Löcher und Schlitze nahe einer Biegelinie benötigen eine Entlastungsaussparung, damit das Material nicht einreißt. Übliche Praxis: Aussparungsbreite mindestens gleich der Materialdicke; Aussparungstiefe mindestens 1 mm über die Tangentenlinie der Biegung hinaus.
- Rückfederung: Kupfer federt abhängig von Härtegrad und Biegeradius um 1–3° zurück, Aluminium um 3–5°. Zur Kompensation muss das Werkzeug überbiegen. CNC-Abkantpressen mit Winkelmessung übernehmen dies automatisch.
- Mindest-Flanschlänge: Der Abstand von der Biegelinie zur nächsten Kante muss mindestens 2.5t plus Biegeradius betragen. Kürzere Flansche können nicht sicher in der Abkantpresse gehalten werden und verformen sich unkontrolliert.

3. Entgraten und Kantenbearbeitung
Gestanzte und gestanzte Schnittkanten haben eine Gratseite (Austrittsseite des Werkzeugs) und eine Stanzbutzenseite. Vor dem Beschichten müssen Grate entfernt werden. Scharfe Kanten führen dazu, dass die Beschichtung dort zu dünn ist oder ganz fehlt und Korrosion einsetzen kann.
Gängige Entgratverfahren:
- Gleitschleifen (Trommelbearbeitung mit Keramikmedien): für hohe Stückzahlen geeignet und erzeugt gleichmäßige Radien an allen Kanten. Standardverfahren für Stanzteile.
- Trommelentgraten: ähnlich dem Vibrationsentgraten, jedoch mit einer rotierenden Trommel. Geeignet für kleinere Teile.
- Manuelles Entgraten: erforderlich bei großen oder komplexen Teilen, die nicht getrommelt werden können. Dafür werden rotierende Werkzeuge oder Handfeilen verwendet.
Zielwert für den Kantenradius nach dem Entgraten: 0.1–0.3 mm. Das ermöglicht eine gute Haftung der Beschichtung, ohne den Leiterquerschnitt wesentlich zu beeinträchtigen.
4. Reinigung und Oberflächenvorbereitung
Vor dem Beschichten müssen Stromschienen chemisch gereinigt werden. Üblicherweise gilt folgende Reihenfolge:
- Alkalisches Tauchreinigen – entfernt Öle, Rückstände von Stanzschmiermitteln und Verunreinigungen durch die Handhabung.
- Säureaktivierung – Behandlung mit Schwefel- oder Salzsäure, um Oxide zu entfernen und blankes Metall freizulegen
- Spülen — Zwischen jedem Schritt mit entionisiertem Wasser spülen, damit keine Lösungsreste verschleppt werden.
Kupferbusbars, die vernickelt oder versilbert werden, können vor der Hauptbeschichtung einen Wood'schen Nickelschlag erhalten. Dabei wird aus einem chloridreichen Bad eine dünne, gut haftende Nickelschicht abgeschieden. Sie gewährleistet die Haftung auch auf verbliebenen passiven Stellen.
5. Beschichtung und Oberflächenbehandlung
Die Oberflächenbehandlung erfüllt zwei Aufgaben: Sie schützt das Grundmetall vor Oxidation und kontrolliert den Kontaktwiderstand an den Verbindungsstellen.
| Oberfläche | Dicke (µm) | Maximale Betriebstemperatur | Kontaktwiderstand | Kosten | Typische Verwendung |
|---|---|---|---|---|---|
| Zinn (matt) | 3–8 | 130 °C | Niedrig | $ | Verschraubte Verbindungen allgemein |
| Zinn (glänzend) | 3–8 | 130 °C | Niedrig | $ | Gelötete Anschlüsse |
| Nickel | 5–15 | 300 °C | Mittel | $$ | Hochtemperaturbeständig, lötbarriere |
| Silber | 3–10 | 200 °C | Am niedrigsten | $$$$ | RF-Sammelschienen mit äußerst geringen Verlusten |
| Nickel + Zinn | 3–5 Ni / 3–8 Sn | 150 °C | Niedrig | $$ | EV-Batteriepacks |
| Unbeschichtet (passiviert) | — | — | Höher und im Laufe der Zeit zunehmend | — | Kostengünstig, unkritisch |
Verzinnung ist der Industriestandard für die meisten Leistungs-Sammelschienen. Sie gewährleistet über die gesamte Lebensdauer einen niedrigen Kontaktwiderstand und eignet sich sowohl für Schraub- als auch für Lötverbindungen. Für Schraubverbindungen Mattzinn angeben, da es Zinnwhisker besser verhindert als Glanzzinn; für langfristige Zuverlässigkeit mindestens 5 µm Schichtdicke verlangen.
Vernickelung für Stromschienen über 130 °C oder als Sperrschicht unter Zinn oder Silber gegen Kupferdiffusion bei Wärme. Nickel mit Zinn ist bei EV-Batterie- und Speicherstromschienen verbreitet.
Selektive Beschichtung schützt nur Kontaktbereiche, während der übrige Körper blank oder passiviert bleibt. Sie spart Material bei großen Stromschienen, deren Schraublöcher und Enden Schutz benötigen. CZT unterstützt Maskieren oder nachträgliches Entschichten.
6. Prüfung und Qualitätskontrolle
Maß- und Elektroprüfungen stellen sicher, dass jede Sammelschiene den Zeichnungsvorgaben entspricht.
| Parameter | Verfahren | Typische Toleranz |
|---|---|---|
| Gesamtlänge / Breite | KMG oder optische Messung | ±0.1 mm (gestanzt), ±0.2 mm (lasergeschnitten) |
| Lochposition | CMM oder Stiftlehrenvorrichtung | ±0.05 mm (gestanzt), ±0.1 mm (CNC-Stanzung) |
| Bohrungsdurchmesser | Gut-/Ausschusslehren | ±0.05 mm |
| Biegewinkel | Digitale Winkelmessung oder Prüfung mit einer Vorrichtung | ±0.5° |
| Schichtdicke | Röntgenfluoreszenzanalyse (XRF) | Laut Spezifikation ±20% |
| Haftfestigkeit der Beschichtung | Klebeband-Abzugstest (ASTM B571) | Keine Ablösung |
| Widerstand | 4-wire-Mikroohmmessung | Gemäß Designziel |
| Sichtprüfung / Grate | 100% visuell oder automatisiert optisch | IPC-A-600 Klasse 2 oder 3 |
Für sicherheitskritische Anwendungen wie EV-Batterieverbindungen und UL-gelistete Schaltanlagen liefert CZT vollständige PPAP-Unterlagen mit Maßberichten, Materialzertifikaten und Schichtdickenprotokollen.
Konstruktionshinweise
Lochbilder und Befestigungsteile
Befestigungs- und Anschlussbohrungen der Stromschiene müssen für das Befestigungselement einschließlich Spiel ausgelegt und so positioniert werden, dass die Kriech- und Luftstrecken gemäß IEC 60664-1 oder UL 508A eingehalten werden.
Standard-Schraubenabmessungen für Sammelschienenverbindungen:
| Schraubengröße | Bohrungsdurchmesser | Außendurchmesser der Unterlegscheibe | Drehmoment (Nm) | Ungefährer Strom pro Schraubbolzen (A) |
|---|---|---|---|---|
| M5 | 5.5 mm | 10 mm | 4–6 | 50–80 |
| M6 | 6.6 mm | 12 mm | 8–12 | 80–120 |
| M8 | 9.0 mm | 16 mm | 18–25 | 150–250 |
| M10 | 11.0 mm | 20 mm | 35–50 | 250–400 |
| M12 | 13.5 mm | 24 mm | 55–80 | 400–600 |
Verwenden Sie unter Schraubenkopf und Mutter immer eine flache Unterlegscheibe, um die Klemmkraft auf der beschichteten Fläche zu verteilen. Bei vibrationsbelasteten Anwendungen sollte eine Tellerfeder oder ein Nord-Lock-Paar ergänzt werden, damit die Vorspannung über Temperaturzyklen erhalten bleibt.
Wärmemanagement
Stromschienen erzeugen durch I²R-Verluste Wärme. In geschlossenen Baugruppen wie Batteriepaketen, PDUs und Wechselrichterschränken muss diese abgeführt werden, damit die Temperaturgrenze der Beschichtung nicht überschritten und benachbarte Isolierung nicht beeinträchtigt wird.
Konstruktionsstrategien:
- Breite statt Dicke vergrößern, um die Oberfläche für Konvektions- und Strahlungskühlung zu maximieren. Eine 50 × 2 mm-Stromschiene leitet Wärme wirksamer ab als eine 25 × 4 mm-Stromschiene mit gleichem Querschnitt.
- Wärmeleitpads ergänzen, um in abgedichteten Baugruppen Wärme von der Stromschiene an Kühlkörper oder Gehäusewand abzuleiten.
- Verwenden Sie eine Nickelbeschichtung statt Zinn, wenn die Temperatur der Stromschienenoberfläche über 130 °C liegt, da Zinn bei dieser Temperatur erweicht und Klemmkraft verliert.
- Bei sicherheitskritischen Designs den Temperaturanstieg mit FEA simulieren (ANSYS, COMSOL). Analytische Abschätzungen genügen zur ersten Dimensionierung, erfassen aber keine lokalen Hotspots an Biegungen oder Kontaktübergängen.
Isolierung und Kriechstrecke
Freiliegende Sammelschienen in Schaltanlagen und Batteriepacks müssen zur Vermeidung von Lichtbogenfehlern und versehentlicher Berührung isoliert werden. Übliche Verfahren sind:
- Schrumpfschlauch (Polyolefin, Fluorpolymer): wird nach dem Formen und Beschichten aufgebracht. Für abgedichtete Anwendungen mit Kleberbeschichtung erhältlich. Die meisten Ausführungen sind bis 600 V ausgelegt.
- Epoxid-Pulverbeschichtung: bildet eine robuste, kratzfeste Isolierschicht (0.2–0.5 mm). Sie wird elektrostatisch aufgetragen und bei 180–200 °C ausgehärtet. Durch gezieltes Abdecken bleiben Kontaktflächen unbeschichtet.
- Umwicklung mit Kapton-Polyimidband: für Luftfahrt und Hochtemperatur-Anwendungen. Bei komplexen Geometrien arbeitsintensiv.
- Umspritzen: Spritzgegossene Isolierung (PA66, PBT) umschließt die Sammelschiene bis auf die Anschlusspunkte. Diese Variante ist am teuersten, bietet aber die beste Vibrationsfestigkeit und Abdichtung.
Kriech- und Luftstrecken zwischen spannungsführenden Sammelschienen und geerdeten Gehäusen müssen IEC 60664-1 (Industrie) oder IEC 60664-5 (Niederspannungsgeräte) entsprechen. Bei 800 V DC – üblich in modernen EV-Plattformen – beträgt der Mindestabstand 8 mm, die Kriechstrecke 12.5 mm für Verschmutzungsgrad 2.
Anwendungen
EV-Batteriepacks
Blechstromschienen verbinden einzelne Zellen in Batteriemodulen und -packs zu Reihen- und Parallelschaltungen. Anforderungen:
- Flaches Profil (0.5–2.0 mm) für den Einbau zwischen Zellanschlüssen
- Laser-Schweiß- oder Ultraschallbonding-Bereiche (am Schweißpunkt ist blankes, unbeschichtetes Kupfer erforderlich)
- Nickel- oder Nickel-Zinn-Beschichtung für Temperaturen bis 150 °C
- Enge Lagetoleranzen (±0.1 mm bei Lochbildern) für die Ausrichtung auf den Zellanschlussabstand
CZT liefert Zellverbindungssammelschienen sowie Sammelschienen für die Modulverteilung an Hersteller von EV-Batteriepacks und Tier-1-Zulieferer.
Stromverteilungseinheiten (PDUs)
PDUs in EV- und Industrieanwendungen nutzen mehrere geformte Stromschienen, um Strom von einer Hauptschiene zu abgesicherten Ausgangskreisen zu führen. In dieser Anwendung bestehen die Stromschienen üblicherweise aus 2–4 mm-Kupfer mit Zinnbeschichtung und mehreren Biegungen, damit sie um Sicherungshalter und Relaismodule herumgeführt werden können.
Energiespeichersysteme (ESS)
Netzspeicheranlagen im Großmaßstab und gewerbliche ESS-Schränke nutzen Sammelschienen, um Batterieracks mit Wechselrichtern und DC-Trennschaltern zu verbinden. Querschnitte von 100–400 mm² sind üblich. Für DC-Zwischenkreisverbindungen des Wechselrichters können laminierte Sammelschienen gegenüber massiven gestanzten Sammelschienen wegen der geringeren parasitären Induktivität Vorteile haben. Gestanzte Sammelschienen sind weiterhin Standard für Rack-zu-Rack-Batterieverbindungen und die Hauptverteilung von DC.
Industrielle Schaltanlagen
Traditioneller Einsatzbereich von Sammelschienen. Gestanzte und geformte Sammelschienen verteilen Strom in Verteilertafeln, Motorsteuerzentralen und Stromschienensystemen mit Nennströmen von 100 A bis zu mehreren tausend Ampere. Normen wie UL 508A und IEC 61439 regeln Material, Beschichtung und Verbindungsdesign.

Checkliste für fertigungsgerechte Konstruktion
Prüfen Sie vor der Anfrage eines Sammelschienenangebots Folgendes:
- Material und Härtegrad festlegen – zum Beispiel C11000-H02 (halbhart) oder C11000-O (geglüht).
- Blechdicke in der Zeichnung – eindeutig angeben, einschließlich Nennmaß und Toleranz.
- Biegeradius mindestens gemäß Material und Härtegrad — 1t für geglühtes Kupfer, 1,5–2t für halbhartes Kupfer.
- Entlastungsbohrungen in der Nähe von Biegelinien – Entlastungsbreite ≥ t, Tiefe über den Biegetangentenpunkt hinaus ≥ 1 mm.
- Verlaufsrichtung dokumentiert, wenn die Biegungen eng sind – Biegungen quer zur Faserverlaufsrichtung werden bevorzugt.
- Lochdurchmesser mit Toleranz angeben — z. B. 6.6 +0.1/−0 mm für den Freiraum M6.
- Vollständige Beschichtungsspezifikation — Werkstoff, Dickenbereich, Fläche (vollflächig oder selektiv) und Norm (ASTM B545 für Zinn, ASTM B689 für Nickel)
- Kontaktflächen markiert — kennzeichnet Bereiche, für die strengere Anforderungen an Ebenheit oder Beschichtung gelten können.
- Isolierung festgelegt — Schrumpfschlauch, Pulverbeschichtung oder Umspritzung, jeweils mit definierten Abdeckzonen.
- Kritische Maße kennzeichnen – funktionale Toleranzen (Bohrungsposition, Biegewinkel) von kosmetischen unterscheiden.
FAQ
Was ist eine Stromschiene aus Blech?
Eine Stromschiene aus Blech ist ein flacher elektrischer Leiter aus Kupfer- oder Aluminiumblech. Sie wird durch Stanzen, Lochen oder Laserschneiden gefertigt, anschließend umgeformt und oberflächenbehandelt. In Leistungselektronik, Akkupacks und Schaltanlagen verteilt sie hohe Ströme zwischen Komponenten.
Welche Kupferblechdicke wird für Sammelschienen verwendet?
Die meisten gestanzten Kupferstromschienen werden aus Blech mit einer Dicke von 0.8 mm bis 4.0 mm gefertigt. Dünnere Stärken (0.5–0.8 mm) kommen bei Signalstromschienen mit geringem Strom und flexiblen Verbindungen vor. Dickeres Material (4–6 mm) wird für Hochstrom-Hauptverteilungen verwendet, erfordert jedoch meist CNC-Stanzen statt Folgeverbundwerkzeugen.
Sollte ich für eine gestanzte Sammelschiene Kupfer oder Aluminium wählen?
Kupfer (C11000 ETP) ist für die meisten Leistungsanwendungen die Standardwahl, da seine Leitfähigkeit von 101% IACS den kleinsten Querschnitt ermöglicht. Aluminium (1050 oder 6101-T6) wird gewählt, wenn möglichst wenig Gewicht erforderlich ist, etwa in EV-Batteriepacks, oder wenn die Materialkosten entscheidend sind. Aluminiumstromschienen benötigen etwa 60% mehr Querschnitt als Kupfer, um denselben Strom zu führen.
Wie groß ist der minimale Biegeradius für eine Kupfersammelschiene?
Bei geglühtem C11000-Kupferblech beträgt der minimale Innenbiegeradius typischerweise das 1-Fache der Materialdicke (1t) bei Material bis 3 mm. Halbhartes Material benötigt 1.5t–2t. Ein kleinerer Biegeradius verursacht Risse an der Außenseite, erhöht den Widerstand und schafft einen Ausgangspunkt für Ausfälle.
Welche Oberflächenbeschichtung eignet sich am besten für Sammelschienenverbindungen?
Zinnbeschichtung (3–8 µm) ist die gängigste Ausführung für verschraubte Sammelschienenverbindungen, da sie Kupferoxidation verhindert und einen niedrigen Kontaktwiderstand erhält. Nickelbeschichtung (5–15 µm) wird oberhalb von 150 °C oder bei erforderlichem Reflowlöten bevorzugt. Silber bietet den geringsten Kontaktwiderstand, ist jedoch für die meisten Anwendungen zu teuer.
Kann CZT kundenspezifische Blechstromschienen fertigen?
Ja. CZT fertigt kundenspezifisch gestanzte und CNC-gebogene Stromschienen aus Kupfer und Aluminium, vom Einzelprototyp bis zu Stückzahlen von über 100k pro Monat. Zu den Leistungen gehören Folgeverbundstanzen, CNC-Biegen, Verzinnung, Vernickelung und Versilberung sowie eine Maßprüfung nach 100%.
Weiterführende Informationen
- Was ist eine Sammelschiene? – Definitionen, Funktionsweise und Grundlagen.
- Sammelschienenarten: Kupfer, Aluminium, laminiert und mehr — Bauformen und Konstruktionsmethoden im Vergleich.
- Überlegungen zur Auslegung von Stromschienen für Energiespeicher — ESS-spezifische Auslegung, laminierte Stromschienen und Wärmemanagement.
- Stromschienenmaterial: Kupfer vs. Aluminium – ausführlicher Vergleich von Leitfähigkeit, Kosten und Gewicht.