Vergleichen Sie bei der Wahl zwischen geschweißten und verschraubten ESS Stromschienenverbindungen die tatsächlichen Anforderungen an Fertigung, Prüfung und Service. Keine der beiden Methoden ist grundsätzlich überlegen. Eine Entscheidungsmatrix kann bewerten, wie die Verbindung über den gesamten Produktlebenszyklus gefertigt, geprüft, repariert und integriert wird.

Abbildung 1. CZT Batterieverbindungsstreifen veranschaulichen Zugänglichkeit und Prüfgrenzen dauerhafter Verbindungen; der Fügeprozess ist durch das Foto nicht belegt. CZT Quelle · Originalbild.
Mit Zugangs- und Serviceanforderungen beginnen
Klären Sie, ob die Verbindung während Fertigung, Prüfung oder Wartung getrennt werden muss. Eine Schraubverbindung kann bei entsprechender Konstruktion und Vorgehensweise einen definierten Demontageweg bieten. Eine dauerhafte Verbindung vereinfacht möglicherweise bestimmte Baugruppen, erfordert beim Ausfall eines Nachbarteils jedoch eine andere Austauschstrategie.
Geben Sie den verfügbaren Zugang für Befestigungs- oder Fügevorrichtungen an. Berücksichtigen Sie Werkzeugzugang, Reaktionskräfte, Spannvorrichtungen und die Abfolge benachbarter Montageschritte. Eine Verbindung, die sich auf der Werkbank leicht demonstrieren lässt, kann nach dem Einbau von Gehäuse und Anschlüssen unpraktisch werden.
Prozesskontrolle und Prüfung vergleichen
Fordern Sie bei einem Schweißvorschlag den tatsächlichen Fügeprozess, die qualifizierte Werkstoffkombination und ein vereinbartes Prüfkonzept an. Legen Sie fest, was an jeder Produktionsschweißung geprüft werden kann und was von zerstörender Stichprobenprüfung abhängt. Das Aussehen der Schweißnaht allein beurteilt möglicherweise nicht die innere Qualität.
Definieren Sie bei einem Schraubvorschlag Befestigungsteile, Kontaktflächen, Montagefolge und Anziehkontrolle. Fragen Sie, wie die Prozessaufzeichnungen der Baugruppe zugeordnet werden. Ein abgeschlossener Drehmomentschlüsselzyklus belegt diesen Vorgang, aber nicht automatisch den korrekten Schichtaufbau oder die richtigen Kontaktflächen.
Produktions-Entscheidungsmatrix verwenden
| Entscheidungsfaktor | Geschweißter Vorschlag | Vorgeschlagene Schraubverbindung |
|---|---|---|
| Gerätezugang | Bauraum von Fügekopf und Vorrichtung | Zugang für Werkzeug und Reaktionskräfte |
| Prozessnachweis | Parameter und validierte Prüfung | Aufbau und Anzugsprotokolle |
| Nacharbeit | Festgelegter Ausbau- oder Austauschweg | Kontrollierte Demontage- und Wiederverwendungsrichtlinie |
| Produktionsablauf | Vorrichtungsbelastung und Fügevorgang | Handhabung der Hardware und Montagezyklus |
| Qualifizierung | Verbindungsspezifische elektrische und mechanische Nachweise | Verbindungsspezifische elektrische und mechanische Nachweise |
Füllen Sie konkrete Vorschläge statt allgemeiner Bewertungen ein. Eine angenommene geringe Arbeitszeit hilft nicht, wenn dem Werk das erforderliche validierte Verfahren fehlt.
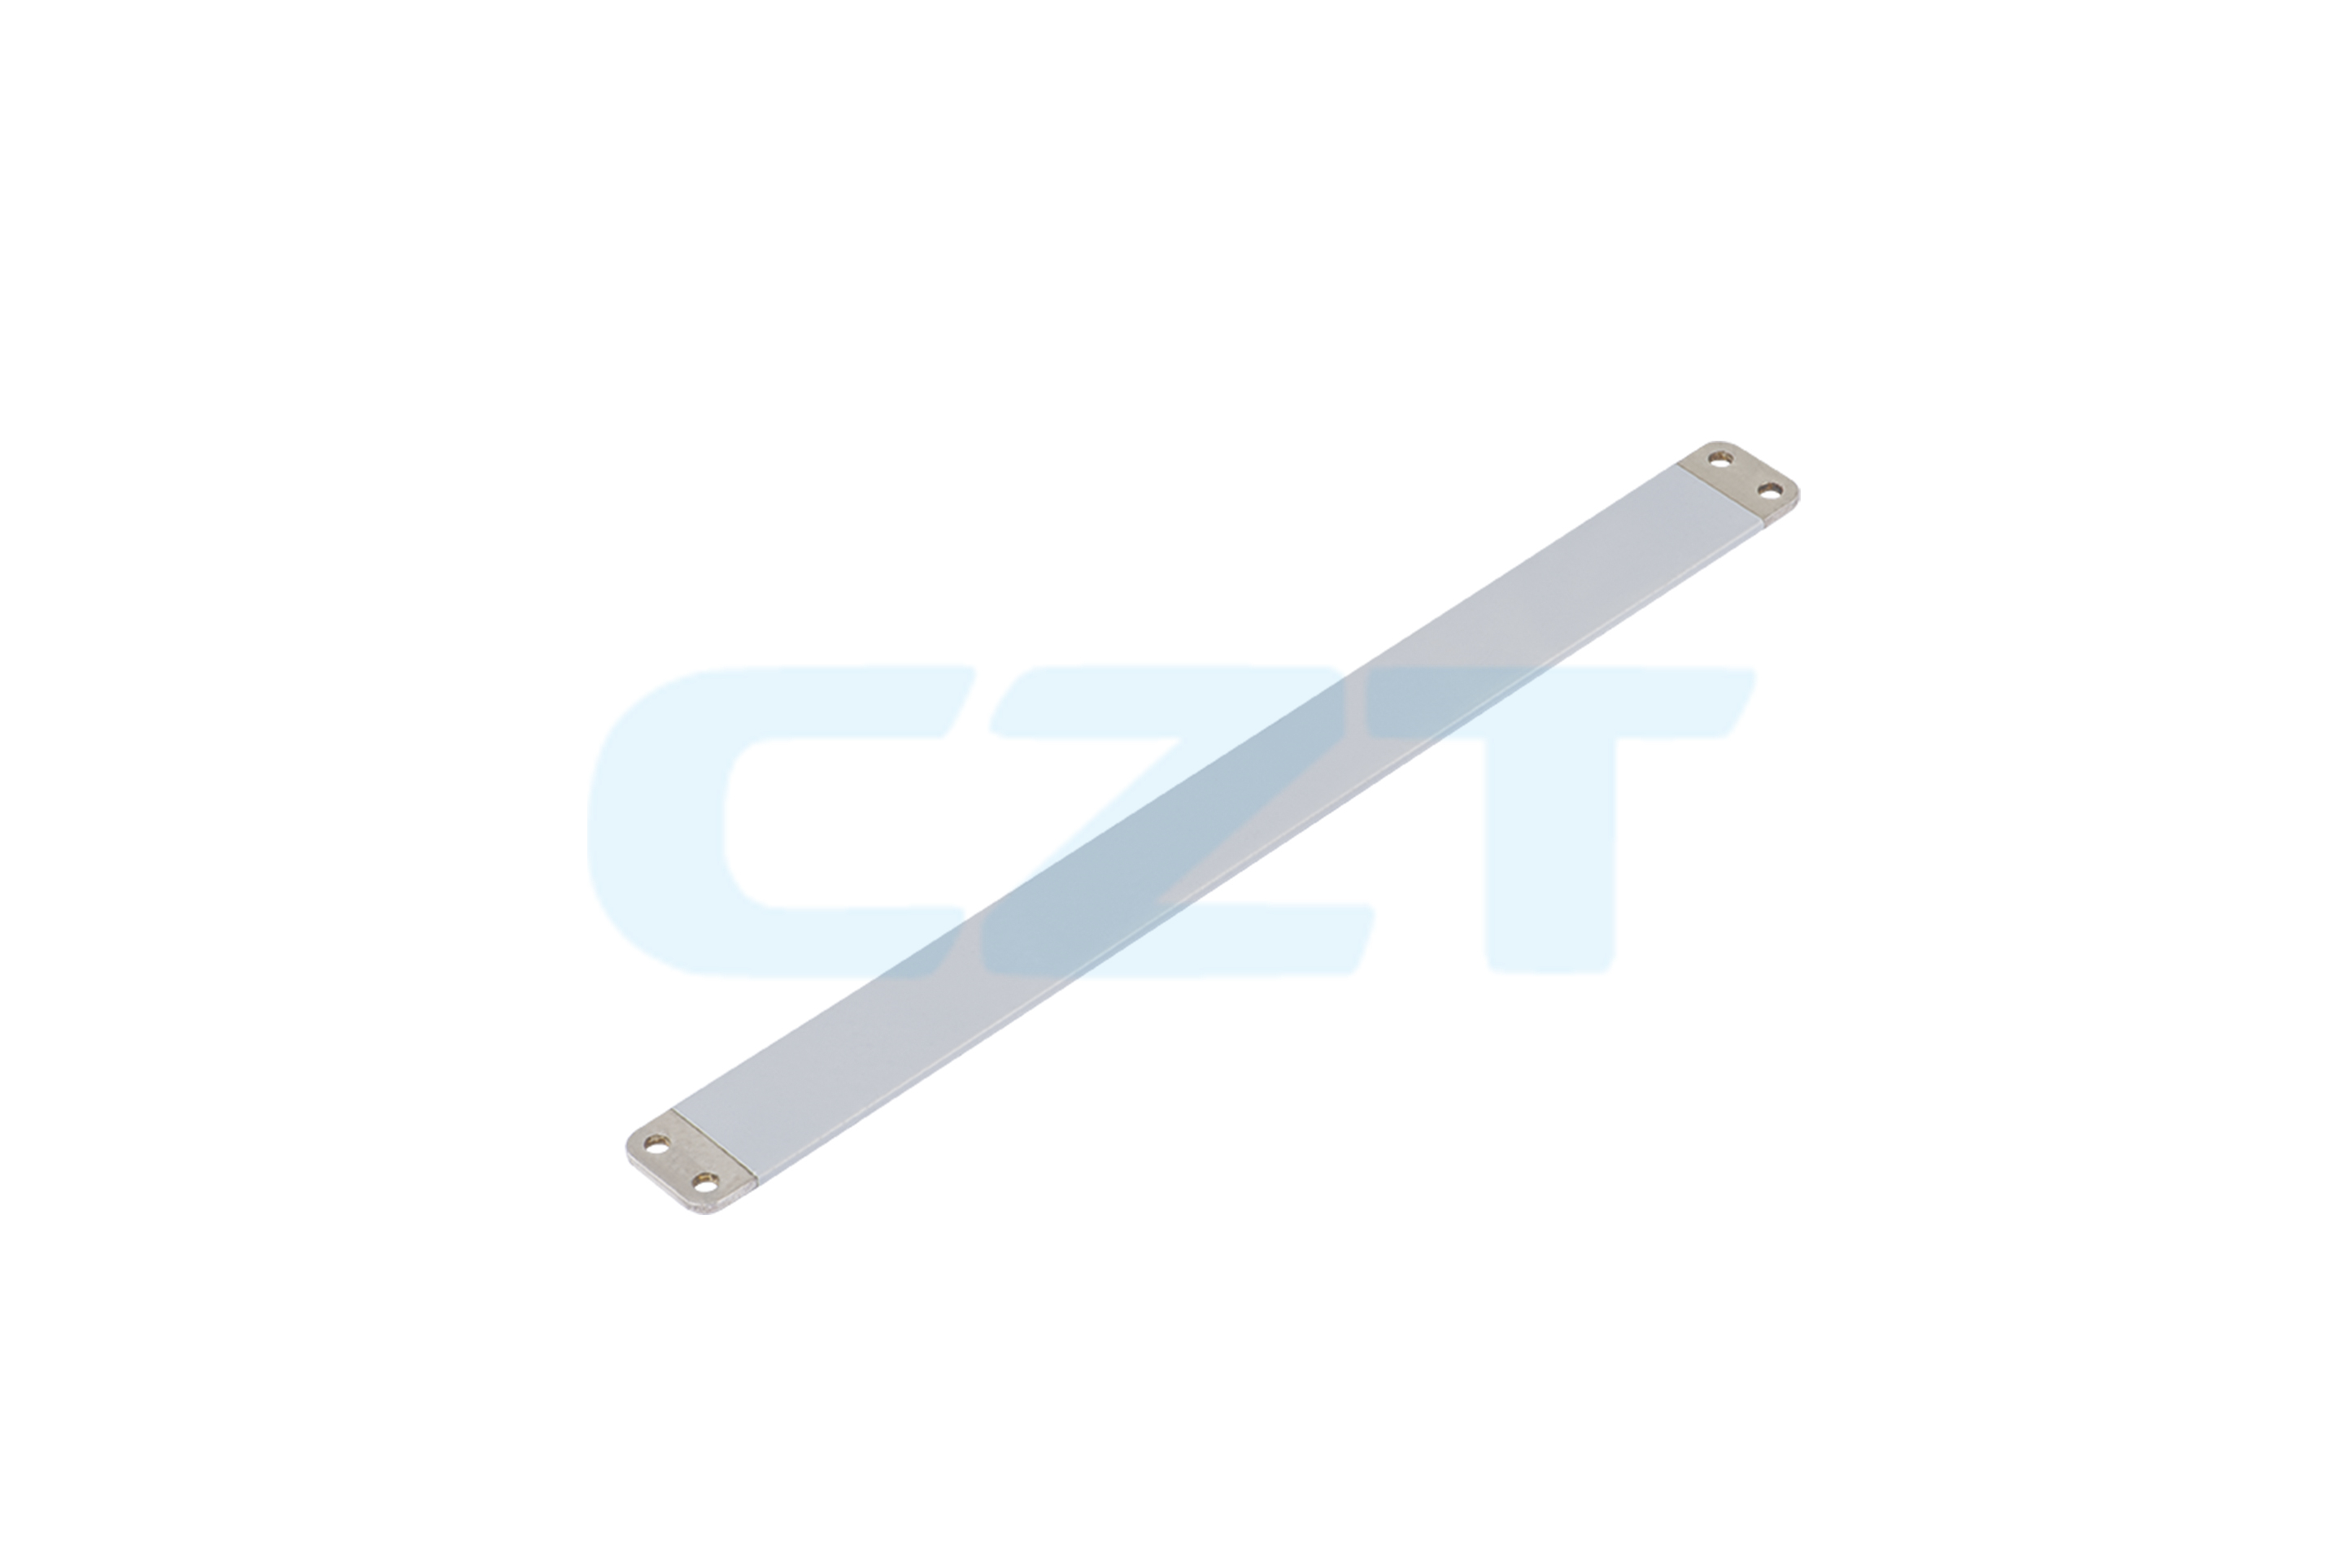
Abbildung 2. Die Endanschlüsse der starren Sammelschiene CZT zeigen unterschiedliche Montagegeometrien zur Prüfung von Werkzeugzugang, Befestigungskontrolle und Wartungsanforderungen. CZT Quelle · Originalbild.
Kosten und Leistung gemeinsam validieren
Vergleichen Sie Muster- und Serienkosten auf derselben Grundlage und berücksichtigen Sie Werkzeuge, Prüfung, Rückverfolgbarkeit sowie Annahmen zu Ausschuss oder Nacharbeit. Prüfen Sie die ausgewählte Verbindung anschließend unter den vorgesehenen elektrischen, thermischen und mechanischen Bedingungen. Ein Fertigungskostenvergleich ersetzt keine Qualifizierung der Verbindung.
Die Sammelschienen- und Energiespeicherfamilie von CZT enthält Konstruktionsreferenzen für technische Anfragen. Klären Sie, welche Fügeverfahren für die vorgeschlagenen Werkstoffe tatsächlich verfügbar sind; Katalogbezeichnungen belegen keine bestimmte Schweißfähigkeit.
Berücksichtigen Sie die Zugänglichkeit in der Produktion nach der vollständigen Montage. Ein Verfahren, das bei der Vormontage schnell erscheint, kann später zusätzlichen Handhabungs- oder Prüfaufwand verursachen. Vergleichen Sie den gesamten Montageablauf und nicht nur die Dauer des elektrischen Fügevorgangs.
Dokumentieren Sie, warum die gewählte Methode den Anforderungen an Zugang, Qualität und Wartung des Produkts entspricht. Ändern sich diese Anforderungen, muss die Matrix erneut geprüft werden. Ein Design, das ursprünglich keine Demontage vor Ort erforderte, kann eine andere Verbindungslösung benötigen, wenn das Produkt modular wird oder sich der Wartungsplan ändert.
Diese Prüfung mit den Produktinformationen von CZT verknüpfen
Beginnen Sie mit der relevanten CZT-Produktfamilie und stellen Sie die ursprüngliche Schnittstellenreferenz oder eine freigegebene Zeichnung bereit. Fragen Sie nach verfügbaren Konfigurationen und Begleitdokumenten für die beschriebene Aufgabe. Klären Sie Steckanordnung, erforderliche Merkmale und Projektbedingungen, bevor Sie ein bestellbares Teil auswählen.
Relevante Produktfamilie durchsuchen · Katalogunterlagen ansehen
Zeichnung, Muster oder Angebot besprechen
Geben Sie die Teile- oder Familienreferenz, den aktuellen Zeichnungsstand, die Betriebsbedingungen und Mengen an. Fügen Sie die in diesem Artikel beschriebenen konkreten Prüfungen bei, damit die Anfrage sowohl das Bauteil als auch die für Ihre Entscheidung erforderlichen Nachweise benennt. Bestätigen Sie mit dem Lieferanten die Verfügbarkeit von Prüfmustern und den vorgeschlagenen Umfang.
Technische Prüfung oder Angebot anfordern
Für einen umfassenderen Kontext lesen Sie den zugehörigen Auswahlleitfaden.