あらゆる電子機器はコネクターに依存しています。スマートフォン、電気自動車、データセンター、太陽光インバーター、産業用ロボットは、信頼できる電気接続がなければ動作しません。それにもかかわらず、コネクターが実際にどのように製造されるかを把握しているエンジニアや調達担当者は多くありません。
コネクター製造は精密作業を厳密な順番でつなぐ工程です。一つの車載コネクターでも、銅合金接点のプレス・選択金めっき、ガラス繊維強化樹脂シェルへの収納、高速自動組立、電気・寸法・環境仕様の検査を経て、静電気対策梱包で海外の組立工場へ出荷します。
各段階を理解することで、コネクタメーカーを選ぶ際に適切な質問ができ、供給元の能力をより正確に評価し、リードタイムを左右する要因を予測できます。この記事では、初期設計から最終納品まで、コネクタ生産の全工程を8段階で解説します。
段階1:設計と技術検討
コネクターの製造は金属を加工するずっと前から始まります。設計・エンジニアリング段階で、その後の工程が実現すべきすべての寸法、材料、公差、性能目標を定義します。
CAD・3Dモデリング
エンジニアはCATIA、SolidWorks、CreoなどのCADソフトウェアを使用して、コネクタの詳細な3Dモデルを作成します。これらのモデルは接点形状、ハウジングの空洞配置、ロック機構、嵌合部を定義します。一般的な基板対基板コネクタのピッチが0.5 mmの場合、接点ビームの寸法公差はプラスマイナス0.02 mmという厳しさになる場合があります。
シミュレーションおよびCAE解析
金型着手前にCAEシミュレーションで設計を仮想検証します。一般的な解析:
- 有限要素解析(FEA) — 嵌合・離脱時に接点へかかる応力分布を予測し、疲労破壊につながる箇所を特定します。
- モールドフロー解析 — 溶融樹脂が射出成形のキャビティを満たす過程をシミュレーションします。金型製作前に、ショートショット、ウェルドライン、ヒケの可能性を特定できます。
- 熱シミュレーション — 定格電流での発熱と放熱をモデル化します。EV 充電や蓄電に使う大電力コネクタでは特に重要です。
- 信号品質のシミュレーション — 高速データコネクターでは、電磁界モデリングによりクロストーク、挿入損失、インピーダンス整合を予測します。
製造性を考慮した設計(DFM)
設計上の性能が優れていても、量産で安定して製造できないコネクターには価値がありません。DFMレビューでは、既存の生産設備で設計を安定してプレス、成形、めっき、組み立てできるかを評価します。設計チームとともに、金型技術者、品質技術者、生産管理者がレビューに参加します。
DFMでは、射出成形ハウジングの最小肉厚、金型からの離型勾配、順送プレスの材料取り効率、くぼんだ接触面へのめっきのしやすさなどを検討します。
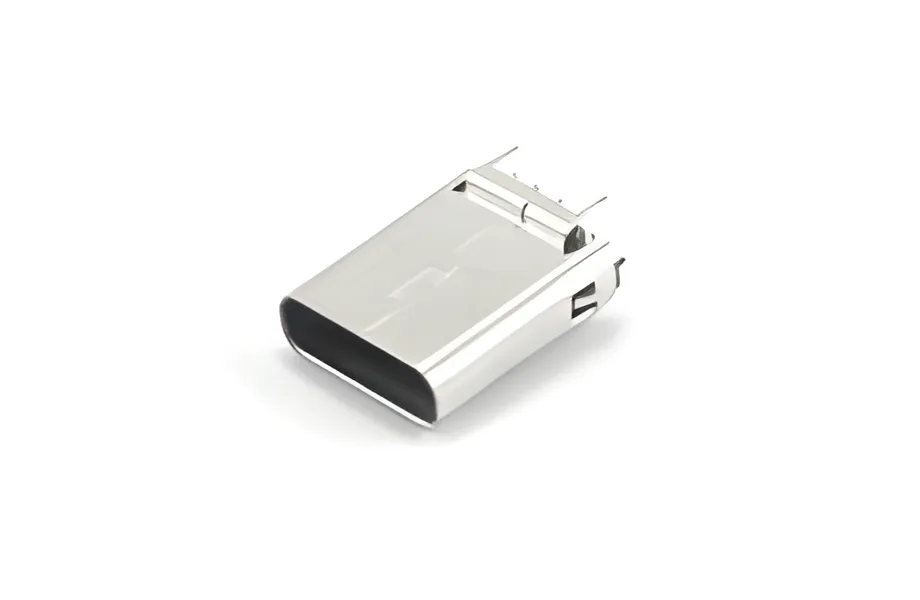
工程2:金型および治具の製作
金型はコネクター製造の基盤です。プレス金型や射出成形金型の精度が、製品の品質と一貫性を直接左右します。新しいコネクタープログラムでは、金型開発が通常、初期投資で最も大きく、リードタイムも最長になります。
精密プレス金型
プレス金型は、帯状の金属素材から金属接点を打ち抜いて成形するために使われます。順送金型には複数の工程ステーションがあり、材料がプレスごとに金型内を進む間に、ブランキング、穴あけ、曲げ、コイニングなどの各加工を行います。
金型部品はSKD11やDC53などの工具鋼から、ワイヤー放電加工と精密研削で製造します。重要なパンチ・ダイのインサートはプラスマイナス0.005 mmの公差で管理します。適切に製作された順送金型は、再研削やインサート交換までに数百万個の接点を生産できます。
射出成形金型
コネクター筐体は通常、焼入れ鋼(NAK80、S136、H13など)製の射出成形金型で製造されます。部品サイズと生産量に応じて、1つの金型に4~64個のキャビティを設けます。
金型の製造にはCNC加工、放電加工、手作業による研磨を用います。冷却流路の設計が重要です。冷却が均一でないと、成形品の反りや寸法ばらつきが発生します。最新の金型では、すべてのキャビティの温度分布を均一に保つため、コンフォーマル冷却流路を採用しています。
| 金型の種類 | 代表的な材料 | 公差 | 想定寿命 |
|---|---|---|---|
| 順送プレス金型 | SKD11 / DC53 工具鋼 | +/- 0.005 mm | 100-300百万回の動作 |
| 射出成形金型 | NAK80 / S136 / H13 スチール | +/- 0.01 mm | 1-5百万ショット |
| めっき用治具 | チタン/エンジニアリングプラスチック | +/- 0.1 mm | 50,000-200,000サイクル |
工程 3:プレス加工と成形
プレス加工は、金属素材を機能する電気接点に変える工程です。平らな金属帯材に高速の機械加工を連続して行い、ピン、ソケット、ばね接点、端子を精密な形状に成形します。
材料の選択
接点材料は、導電性、ばね特性、コストを考慮して選定します。一般的な母材金属には次のものがあります:
- 銅合金(C2600、C5210、C7025) — 電気伝導性、機械強度、成形性のバランスに優れています。リン青銅(C5210)は、高いばね保持力が必要な接点によく使われます。
- 黄銅(C2680) — リン青銅より低コストで、ばね要件がそれほど厳しくない接点に適します。
- ベリリウム銅(C1720) — 優れた耐疲労性と導電性を持つ高級合金です。高信頼性の航空宇宙および軍用コネクターに使用されます。
コネクターの種類と定格電流により、帯材の厚さは通常0.1 mmから0.8 mmの範囲です。
順送プレス加工
順送プレス加工では、金属帯のコイルを高速プレスに送り込みます。プレスのストロークごとに帯材が1ピッチ進み、金型内の各ステーションが同時に加工します。最新の高速プレスは毎分200~1,200ストロークで稼働し、連続キャリア上に完成した接点を生産します。
キャリアストリップは、めっき、ハウジングへの挿入、最終切り離しなど後工程を通じて個々の接点を所定位置に保持します。この方式により自動搬送が可能になり、ばら部品の向きをそろえる必要がなくなります。
プレス加工中の品質監視
金型内センサーが各工程のプレス力、ストリップ送り精度、部品の有無を監視します。送り不良、パンチ破損、部品欠落などの異常を検出すると、プレスは直ちに停止します。不良品の生産を防ぎ、金型の損傷も抑えます。
プレス加工した接点の寸法検査には、光学測定システムと三次元測定機(CMM)を使用します。重要寸法は製品図面に基づく管理計画に沿って確認します。

工程4:めっき
めっきでは、電気性能、耐食性、耐久性を高めるため、コンタクト表面に薄い金属層を形成します。コネクター製造工程の中でも、特に高度な技術を要する工程の一つです。
めっきが重要な理由
接点の銅合金母材は、めっきしないと急速に酸化します。酸化膜は接触抵抗を増やし、発熱を引き起こし、最終的には接続不良につながります。めっきは安定した低抵抗の接触面を作り、数千回の嵌合と長年の使用にわたって確実な電気接続を保ちます。
一般的なめっき材料
| めっきの種類 | 標準厚さ | 主な特性 | 主な用途 |
|---|---|---|---|
| 金(Au) | 0.05 - 1.27 um | 最も低い接触抵抗、優れた耐食性、高い耐久性 | 高信頼性用途向け信号接点 |
| 錫(Sn) | 1.0 - 3.0 um | はんだ付け性に優れ、低コストで、十分な耐食性を備えています。 | 電源接点、PCB 端子 |
| ニッケル(Ni) | 1.0 - 3.0 um | 硬質バリア層により銅の移行を防止 | 金めっき・すずめっき用下地めっき |
| 銀(Ag) | 1.0 - 5.0 um | 最高の導電率で、大電流に適する | 高出力バスバー、RFコネクタ |
| パラジウム・ニッケル(PdNi) | 0.5 - 1.5 um | 硬質で耐摩耗性に優れた金の代替材 | 自動車・通信機器用コネクター |
選択めっき
接点全面に金などの貴金属をめっきすると、コストが高く無駄も生じます。選択めっきでは電気的に接触する嵌合部だけに金を施し、はんだテールには錫などの低コスト仕上げを使用します。電気性能を損なわずに金の使用量を60~80パーセント削減できます。
選択めっきは、マスキングまたは連続キャリアストリップ上の部分めっきで行います。プレス加工後のキャリアストリップ形式では、接点の位置と向きが揃うため、選択めっきを効率よく実施できます。
めっき工程管理
めっき厚さ、密着性、多孔性、はんだ付け性を継続的に監視します。蛍光X線(XRF)分析装置で、めっき厚さを非破壊測定します。ASTM B117に基づく塩水噴霧試験で耐食性を検証します。J-STD-002に基づくはんだ付け性試験で、PCB組立時にめっき面へ確実にはんだがぬれることを確認します。
工程5:射出成形
射出成形では、接点を所定の位置に保持し、機械的に保護し、嵌合部の形状を定める絶縁ハウジングを製造します。この段階の材料選定と工程管理は、コネクタの電気絶縁性、機械的強度、耐熱性に直接影響します。
ハウジング材質
コネクタハウジングには、絶縁耐力、耐熱性、機械特性を考慮して選定したエンジニアリング熱可塑性樹脂を使用します。
| 材料 | ガラス繊維含有量 | 耐熱性(UL 94) | 一般的な用途 |
|---|---|---|---|
| LCP(液晶ポリマー) | 30-40% | V-0、最大280 C | 狭ピッチ SMT コネクター、高温対応の車載用途 |
| PBT(ポリブチレンテレフタレート) | 30% | V-0、最大220 C | 汎用コネクタ、PCBヘッダー |
| PA(ナイロン/ポリアミド) | 30-35% | V-0、最大230 C | 産業用コネクター、電源端子 |
| PPS(ポリフェニレンサルファイド) | 40% | V-0、最大260 C | 高温の自動車用・エンジンルーム内コネクター |
LCPは薄肉部へ流れやすく、反りが少ないため、0.4 mm~0.8 mmピッチの狭ピッチコネクタに適した材料です。薄肉部への流動性がそれほど重要でない大型コネクタでは、PBTやPAのほうが費用対効果に優れます。
成形サイクル
コネクター筐体の一般的な射出成形サイクルは、部品サイズと肉厚に応じて5~30秒です。サイクルは4つの段階で構成されます:
- **型締め:**投影面積に応じて50~500トンの大きな力で金型を閉じます。
- **射出:**溶融プラスチックを800~2,000 barの圧力で金型キャビティへ射出します。小型コネクター外殻の充填時間は通常1秒未満です。
- 冷却 — 金型内で部品を固化させます。冷却時間はサイクル全体の50~70%を占めます。
- 離型: 金型を開き、エジェクターピンで成形品を押し出します。
工程監視
最新の成形機は、キャビティ圧力、溶融温度、射出速度、クッション位置をリアルタイムで監視します。統計的工程管理(SPC)チャートで、製造ロット全体の重要寸法を追跡します。キャビティ圧力センサーがサイクル中にショートショットやバリを検出し、疑わしい部品を自動で排除できます。
工程6:組み立て
組立工程では、プレス加工・めっき済みのコンタクト、成形筐体、シール、ラッチ、シールドなどの部品を組み合わせて完成品にします。組立方法は、生産量、コネクタの複雑さ、必要な精度によって異なります。
自動組立
大量生産用コネクタは全自動ラインで組み立てられます。キャリアストリップから接点を送り、精密挿入ヘッドでハウジングの空洞に挿入します。すべての接点で挿入力と深さを監視します。一般的な自動組立ラインの処理能力は1時間あたり6,000~20,000個です。
自動画像検査システムが、組み立て済みコネクタの接点欠落、ピン曲がり、挿入深さの誤り、ハウジング不良を検査します。不合格品は自動的に排出箱へ振り分けられます。
半自动组装
数量が少ない場合や、複数のシール層、二次ロック、信号と電源のハイブリッド構成など複雑なコネクタでは、半自動組立が機械による部品挿入と手作業を組み合わせます。作業者は部品を供給し、器用さや判断を要する工程を担当し、機械は反復的な挿入や検査を行います。
インサート成形
コネクタによっては、射出成形前に打ち抜き済み接点を金型へ配置し、その周囲に樹脂を注入するインサート成形を採用します。接点がハウジングに固定された一体部品になり、別個の組立工程が不要となるほか、接点とハウジングの機械的結合も強化されます。密閉型自動車用コネクタや高振動の産業用途で一般的です。
工程7 試験と品質管理
試験は最終チェックポイントではなく、コネクターの製造工程全体に組み込まれています。一方、完成品試験は、組み立てられたすべてのコネクターが顧客へ出荷される前に仕様を満たしていることを最終確認するものです。
電気試験
- 接触抵抗 — 4線式(ケルビン)法を用いてミリオーム単位で測定します。めっき品質と接点の法線力により、安定した低抵抗接続が得られるかを確認します。
- 絶縁抵抗 — ハウジング材が隣接する接点間を適切に絶縁できることを確認します。一般的な要件:500 VDCにおいて100メガオーム超。
- 絶縁耐電圧(Hi-Pot) — 絶縁の健全性を確認するため、接点間および接点と接地間に高電圧を印加します。通常、500~1,500 VAC の電圧を1分間印加して試験します。
- 導通 — 多ピンコネクタの各接点が、嵌合インターフェースを通じて電気的に接続されていることを確認します。
寸法検査
三次元測定機(CMM)と光学比較測定器で、接点の真位置、ハウジングキャビティの間隔、コネクター全高、嵌合インターフェース形状などの重要寸法を確認します。大量生産では、自動光学検査(AOI)システムがライン速度で寸法を測定します。
環境・信頼性試験
環境試験では、実使用環境でもコネクターが確実に動作することを検証します。通常はロットごとのサンプルに対し、EIA-364 または IEC 60512 などの規格に従って実施します。
| 試験 | 標準 | 検証内容 |
|---|---|---|
| 温度サイクル | EIA-364-32 | 熱膨張と収縮への耐性 |
| 塩水噴霧 | ASTM B117 | めっき面の耐食性 |
| 振動 | EIA-364-28 | 機械振動下での接点保持 |
| 湿度 | EIA-364-31 | 高湿度環境における絶縁性能 |
| 嵌合耐久性 | EIA-364-09 | 繰り返し嵌合後の接触抵抗の安定性 |
| 通電サイクル | EIA-364-70 | 定格電流負荷時の温度上昇 |
コネクタ試験の認証・規格について詳しくは、コネクタ認証ガイドをご覧ください。
段階8:梱包・出荷
最終段階では保管・輸送中に完成品を保護します。梱包は簡単に見えるかもしれませんが、不適切な梱包であれば、前の7段階で行った精密な作業が損なわれる可能性があります。
ESD保護
多くのコネクタ、特に細ピッチ接点や金めっきを施した製品は、静電気放電に敏感です。ESD対策包装では、導電性または静電気拡散性の材料(帯電防止袋、導電性トレイ、カーボン配合フォーム)を使用し、めっきや接触面を損傷させる静電気の蓄積や放電を防ぎます。
防湿バリア包装
表面実装SMT工程向けコネクターは、IPC/JEDEC J-STD-033に従い、乾燥剤入りの防湿袋に梱包する必要があります。保管中にハウジングが吸湿した状態でリフローはんだ付けのピーク温度(260℃)にさらされると、内部の水分が蒸発して「ポップコーン現象」を起こし、ハウジングの内部剥離や亀裂につながることがあります。
梱包形態
| 形式 | 説明 | 一般的な用途 |
|---|---|---|
| テープ&リール | リール上のキャリアテープに密封された接点またはコネクター | SMTピックアンドプレース実装 |
| チューブ(スティック)マガジン | 部品を帯電防止チューブに装填 | スルーホール自動挿入 |
| トレイ | 成形トレイに整列した部品 | 大型コネクター、手作業で組立て |
| バルク袋 | ESD対策済み袋にばらで梱包された部品 | 少量生産または自動化されていない組立 |
表示には品番、ロット番号、数量、日付コード、RoHS適合マークが含まれます。トレーサビリティ情報により、各出荷容器を特定の生産ロット、原材料バッチ、試験記録まで追跡できます。
CZT のコネクター製造能力
CZT(深圳証券取引所:002897)は、30年以上にわたり精密コネクターを製造しています。小規模なプレス加工事業から、垂直統合型のコネクターメーカーへと成長し、世界の自動車、通信、家電、新エネルギー、産業市場に製品を提供しています。
生産規模
CZTは、500台を超える高速プレス、数百台の射出成形機、全自動組立・めっきラインを備えた複数の製造拠点を運営しています。この規模により、CZTは試作から年間数億個までの生産量に対応できます。
一貫生産
CZTは、金型設計からプレス加工、めっき、成形、組立、試験まで、コネクター製造のすべての工程を自社で管理しています。垂直統合により、重要工程の外注に伴う品質リスクと納期遅延を排除できます。問題が発生した場合も、CZTのエンジニアリングチームが外部サプライヤーを待たずに根本原因を追跡し、是正措置を実施できます。
品質システムと認証
CZT は IATF 16949(自動車品質管理)、ISO 9001、ISO 14001(環境管理)に加え、ULやCEなど複数の製品認証を取得しています。これらの認証を維持するだけでなく、すべての生産ラインの継続的改善に積極的に活用しています。
エンジニアリングサポート
CZT の技術チームは、カスタムコネクター設計、DFM の最適化、用途に応じた材料選定について顧客と直接連携します。標準品の変更から完全な特注品まで、CZT は設計シミュレーション、試作、検証を支援し、構想から量産へ効率よく進めます。
CZTの沿革、技術力、グローバル展開については会社概要をご覧ください。または製品カタログをご覧いただけます。
よくあるご質問
コネクターをゼロから新規製造するには、どれくらい時間がかかりますか?
初期設計から量産までの全体期間は、通常12~20週間です。最大の割合を占めるのは金型開発(プレス金型と射出成形金型)で、通常8~14週間かかります。設計・エンジニアリングに2~4週間、初回品の検証にさらに2~4週間を要します。金型の検証後は量産のリードタイムが大幅に短くなり、数量やめっき要件に応じて通常4~8週間です。
コネクタ製造工程で最も重要な段階は何ですか?
金型。プレス金型と射出成形金型の精度が、その後のすべての工程で到達できる品質の上限を決めます。±0.005 mmの公差で製作した金型は、数億回のプレスでも一貫した接点を生産できます。品質の悪い金型は、後工程の検査では修正できない寸法ばらつきを生みます。最初に高品質の金型へ投資することで、製品寿命全体にわたる廃棄、手直し、現場故障を削減できます。
安価な金属ではなく、なぜコネクタ接点に金めっきを使用するのですか?
金は通常の条件下では酸化しないため、金めっき接点は長期間にわたり低く安定した接触抵抗を保ちます。わずかな抵抗増加でも信号品質が低下する信号レベル接続では、特に重要です。また、数千回の嵌合サイクルにも耐える優れた耐摩耗性があります。信号品質の重要度が低い電力接点では、はんだ付け性に優れ、十分な耐食性も備えた錫めっきが費用対効果の高い選択肢です。
コネクタメーカーが取得すべき品質認証は何ですか?
少なくとも、品質マネジメントを示す ISO 9001 と、製品レベルの認証であるUL(安全)および RoHS(環境適合)を確認してください。自動車用途では IATF 16949 が必須です。欧州で販売する製品にはCEマーキングが必要です。ISO 14001(環境マネジメント)や ISO 45001(労働安全衛生)などの追加認証は、成熟した適切な管理体制を持つメーカーの指標となります。各規格の詳細は、コネクター認証ガイドをご覧ください。
CZTは用途に合わせたカスタムコネクターを製造できますか?
はい。CZTは社内の金型、エンジニアリング、生産能力を活用し、完全なカスタムコネクター開発に対応します。まず設計レビューを行い、CZTのエンジニアがお客様のチームと要件を定義して、製造しやすい設計への最適化と材質・めっきの選定を進めます。その後、CZTが専用金型を製作し、検証用の初回サンプルを作成してから量産へ移行します。当社のエンジニアリングチームにお問い合わせのうえ、カスタム要件をご相談ください。
次のコネクタープログラムをCZTと進めませんか
標準カタログ品から完全な特注ソリューションまで、CZTは30-plus年の製造経験、垂直統合型の生産体制、厳格な品質システムを各プロジェクトに提供します。エンジニアリングチームが初期設計から量産、グローバル納品まで支援します。
製品カタログを見ると、コネクターソリューション全体をご確認いただけます。または直接お問い合わせいただければ、CZTのエンジニアが個別の要件についてご相談に応じます。