簡潔な回答
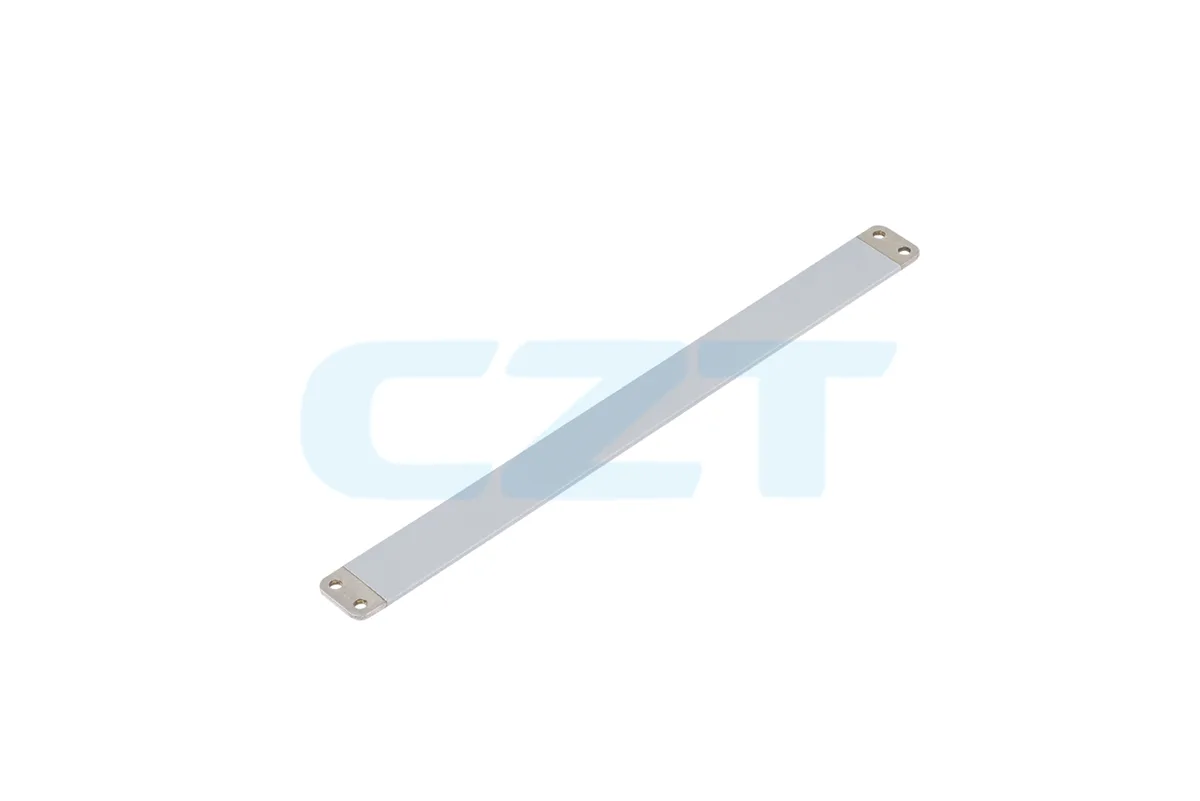
板金バスバーは、銅またはアルミニウム板を打ち抜き、成形・めっきした平板導体です。電力電子機器、バッテリーシステム、開閉装置内で大電流を分配します。主な設計項目は、材質グレード(C11000銅、101% IACSと1050アルミニウム、61% IACS)、板厚(0.5–6.0 mm)、曲げ半径(焼きなまし銅の最小値1t)、表面仕上げ(一般用途はスズ、高温接合部はニッケル)です。約5,000個を超える生産量では順送金型プレスが最も費用対効果に優れます。少量生産や厚板にはCNC打ち抜きやレーザー切断が適しています。
バスバー加工パートナーをお探しですか?バスバーの見積もりを依頼 — 試作から大量生産まで、プレス加工およびCNC成形バスバーを供給します。産業用コネクタ製品を見る →
はじめに
すべての大電流電気システムには、部品間で電力を移動させる方法が必要です。ケーブルはポイント間接続に適していますが、EVバッテリーパック、電力分配ユニット(PDU)、蓄電用インバーターなどの小型筐体内で複数の分岐点に電流を分配する場合は、母線が標準的なソリューションです。
数あるバスバーの種類の中でも、板金バスバーは最も広く製造されています。平らな銅板またはアルミニウム板を打ち抜き・穴あけして2D形状にし、曲げ加工で3D形状に成形した後、導電性めっきを施します。こうして、取付穴の位置が正確でインピーダンスが管理され、耐食性表面を備えた剛性・大電流導体が完成します。
このガイドでは、材料選定からプレス、曲げ、めっき、品質検査までの製造工程全体を取り上げ、バスバーを構想から量産に移すために必要な具体的な設計ルールを解説します。

板金母線の材料
材料の選定が最初の判断であり、その後のすべてを左右します。同じ電流に対する断面積、成形性の限界、めっきとの適合性、コストがここで決まります。
バスバー用銅合金
| 特性 | C11000 (ETP) | C10200(OFE) | C26000(黄銅) |
|---|---|---|---|
| 導電率(% IACS) | 101 | 101 | 28 |
| 熱伝導率(W/m·K) | 391 | 391 | 120 |
| 密度(g/cm³) | 8.94 | 8.94 | 8.53 |
| 引張強度、焼鈍後(MPa) | 220–260 | 220–260 | 300–350 |
| 最小曲げ半径(焼鈍材、tあたり) | 1.0t | 1.0t | 1.0t |
| 代表的な用途 | 電力バスバー全般 | 高純度、真空 | 低電流信号用バスバー |
C11000 ETP(電解タフピッチ)銅は標準的なバスバー材料です。101% IACSの導電率、焼きなまし状態での良好な成形性を備え、すず、ニッケル、銀めっきにも問題なく対応します。特別な理由がなければ、この材料を指定してください。
C10200 OFE(無酸素電子用)銅は導電率が同等で、酸素含有量は低くなります(ETPの200–400 ppm前後に対し10 ppm未満)。残留酸素が脆化を招く水素雰囲気でのろう付けや真空用途に指定されます。標準めっきを施す打抜きバスバーでは、OFEがETPより実質的に優れることはほとんどありません。
バスバー用アルミニウム合金
| 特性 | 1050-H14 | 1070-H14 | 6101-T6 |
|---|---|---|---|
| 導電率(% IACS) | 61 | 62 | 56 |
| 熱伝導率(W/m·K) | 229 | 234 | 218 |
| 密度(g/cm³) | 2.71 | 2.71 | 2.70 |
| 引張強さ(MPa) | 105–145 | 95–130 | 200–240 |
| 最小曲げ半径(厚さの倍数) | 1.0t | 1.0t | 2.0–3.0t |
| 代表的な用途 | 軽量化が求められる成形母線 | 高導電率バス | 構造用母線、ボルト固定式 |
1050 と 1070 アルミニウムは、打ち抜き・曲げ加工を行うバスバーで導電性と成形性のバランスに優れています。小さな曲げ半径(焼なまし材で 1t)に対応し、きれいに打ち抜けますが、引張強度が低いため取付部の補強や支持が必要です。
6101-T6は強度が高く、押出バスバー形状でよく使われますが、延性が低いため小さい曲げ半径で加工しにくくなります。複雑な成形より機械的剛性が重要な直線または単一曲げのバスバーに適しています。
銅とアルミニウムの選択を詳しく比較するには、バスバー材料:銅とアルミニウムをご覧ください。
電流容量の目安
必要な断面積は許容温度上昇によって異なります。下表は、周囲温度40 °Cより30 K上昇した場合の、裸銅母線(筐体なし)の保守的な定格値を示します。
| 断面積(mm²) | シート寸法(mm) | 30 K上昇時のDC電流(A) |
|---|---|---|
| 10 | 10 × 1.0 | 80–100 |
| 25 | 12.5 × 2.0 | 150–190 |
| 50 | 25 × 2.0 | 260–320 |
| 100 | 25 × 4.0 | 440–530 |
| 200 | 50 × 4.0 | 700–850 |
| 400 | 50 × 8.0 | 1,100–1,350 |
アルミニウムの場合、銅と同等の容量にするには定格を約38–40%引き下げるか、断面積を約60%増やします。実際の定格は筐体、他の導体との距離、高度によって異なります。安全上重要な用途では、必ず熱シミュレーションまたは試験で検証してください。
製造工程
板金バスバーは、ブランク加工 → 穴あけ → 成形 → バリ取り → 洗浄 → めっき → 検査の順に製造されます。各工程で使用する設備は、生産量、材料厚、形状の複雑さによって異なります。
1。ブランキング・打ち抜き
まず平らな板材から始めます。順送金型加工では通常コイル材を使用し、CNC加工ではあらかじめ切断した板材を使います。
順送プレス加工は、最も生産性の高い工法です。銅板またはアルミニウム板のコイルを金型セットに送り、1回のプレス動作で外形の打ち抜き、取付穴の穴あけ、場合によっては曲げ加工まで複数工程を行います。1注文あたり5,000–10,000個を超える数量や、約3 mmまでの材料厚で経済的です。
CNCタレットパンチ加工では、金型を交換できるプログラム式プレスを使用します。約6 mm厚の銅材まで加工でき、専用金型なしで少量生産や設計変更に対応します。プレス加工より部品単価は高くなりますが、金型への初期投資は最小限です。
レーザー切断は、複雑な輪郭、小さな内側R、金型費不要など、形状設計の自由度が最も高い加工方法です。試作品、極少量生産、パンチ金型では形状が近接しすぎる設計に適しています。一方、銅のレーザー切断面は打ち抜き面より粗く、めっきの密着性を高めるため追加のバリ取りが必要な場合があります。
| 工程 | 量産規模に適した最適領域 | 銅(Cu)の実用上の最大厚さ | 金型費用 | リードタイム |
|---|---|---|---|---|
| 順送プレス加工 | >5,000個 | ~3 mm | $5,000–$30,000 | 4–8 週間(ツーリング) |
| CNCタレットパンチング | 50–5,000個 | ~6 mm | 最小限 | 1–2週間 |
| レーザー切断 | 1–500個 | ~10 mm | なし | 3–7日 |
2。成形(曲げ)
ブランキング加工後、プレスブレーキまたは専用曲げ治具を使用して平板バスバーを最終的な3D形状に成形します。
曲げ加工時に守るべき重要な設計ルール:
- 最小内側曲げ半径: 焼鈍したC11000銅は材料厚の1倍(1t)、半硬質材は1.5t~2t倍、6101-T6アルミニウムは2~3t倍です。これより小さく曲げると外側表面に亀裂が生じます。
- 結晶粒に対する曲げ方向: 可能な場合、圧延方向と直角に曲げ線を設けてください。圧延方向に沿って曲げると延性が低下し、より大きな曲げ半径が必要になることがあります。
- 曲げ逃げ穴: 曲げ線近くの穴やスロットには、裂けを防ぐ逃げ加工が必要です。一般的には幅を板厚以上とし、深さは曲げ接線から少なくとも1 mm延ばします。
- **スプリングバック:**銅の戻り角は調質と曲げ半径に応じて1–3°です。アルミニウムは3–5°です。補正のため金型では過曲げが必要です。角度測定用バックゲージを備えたCNCプレスブレーキなら自動補正できます。
- フランジの最小長さ: 曲げ中心線から最も近い端までの距離は、少なくとも 2.5t + 曲げ半径が必要です。短すぎるとプレスブレーキでつかめず、予測できない変形が生じます。

3。バリ取りとエッジ処理
打ち抜き加工やプレス加工では、バリ側(ダイの出口側)とダレ側が生じます。めっき前にバリを除去する必要があります。鋭い縁ではめっきが薄くなったり欠落したりして、腐食の起点になるためです。
一般的なバリ取り方法:
- 振動バレル研磨(セラミックメディアによるタンブリング): 大量処理に対応し、すべての端面を均一に丸めます。プレス部品の標準工程です。
- バレルバリ取り: 振動バレルと同様ですが、回転するバレルを使用します。小型部品に有効です。
- **手作業によるバリ取り:**タンブリングできない大型部品や複雑な部品に必要です。回転工具または手やすりを使います。
バリ取り後の対象エッジ半径:0.1–0.3 mm。導体断面積に大きな影響を与えず、めっきの密着性を確保するのに十分な値です。
4:清掃と表面処理
めっきの前に母線を化学的に洗浄します。標準工程は次のとおりです:
- アルカリ浸漬洗浄 — 油、打ち抜き潤滑剤の残留物、取り扱い時の汚れを除去します。
- 酸活性化:硫酸または塩酸に浸し、表面酸化物を除去して新しい金属面を露出させる
- すすぎ — 各工程の間に脱イオン水ですすぎ、薬液の持ち越しを防ぎます。
ニッケルまたは銀めっきを施す銅バスバーには、主めっき工程の前にウッドニッケルストライク(塩化物濃度の高い浴から成膜する薄く密着性の高いニッケル層)を施す場合があります。これにより、残留した不動態部分にもめっきが密着します。
5:めっきと表面処理
表面処理には二つの目的があります。母材の酸化を防ぎ、接続部の接触抵抗を管理します。
| 仕上げ | 厚さ(µm) | 最高動作温度 | 접촉 저항 | 비용 | 代表的な用途 |
|---|---|---|---|---|---|
| スズ(つや消し) | 3–8 | 130 °C | 低い | $ | ボルト締結接続、一般用途 |
| 錫(光沢) | 3–8 | 130 °C | 低い | $ | はんだ付け端子 |
| ニッケル | 5–15 | 300 °C | 中程度 | $$ | 高温対応、はんだバリア |
| 銀 | 3–10 | 200 °C | 最低 | $$$$ | RFバスバー、超低損失 |
| ニッケル + 錫 | 3–5 Ni / 3–8 Sn | 150 °C | 低い | $$ | EVバッテリーパック |
| 裸(不動態化処理) | — | — | 高めで、時間とともに上昇 | — | 低コストで重要度の低い用途 |
スズめっきは、ほとんどの電源用バスバーで業界標準となっています。バスバーの使用期間を通して低い接触抵抗を維持でき、ボルト締結とはんだ接合のどちらにも対応します。ボルト接合部にはマットスズを指定してください。光沢スズよりウィスカの発生を抑えられます。長期信頼性を確保するため、最小膜厚5 µmを指定してください。
ニッケルめっきは、130 °Cを超える温度で動作するバスバーに指定されます。また、高温時に銅が表面層へ拡散するのを防ぐため、すずや銀の下地バリア層としても使用します。このニッケル下地とすずの積層は、EVバッテリーおよび蓄電用バスバーアセンブリで一般的です。
選択めっきは、接触領域だけにめっきし、本体を無めっきまたは不動態化処理とする方法です。ボルト穴と端末部分のみ保護が必要な大型バスバーの材料コストを削減します。CZTは、マスキングまたはめっき後の部分剥離による選択めっきに対応しています。
6。検査と品質管理
寸法・電気検査により、すべての母線が図面仕様を満たしていることを確認します。
| 項目 | 方法 | 標準公差 |
|---|---|---|
| 全長/幅 | 三次元測定機(CMM)または光学測定 | ±0.1 mm(打ち抜き)、±0.2 mm(レーザー切断) |
| 穴位置 | 三次元測定機(CMM)またはピンゲージ治具 | ±0.05 mm(打ち抜き)、±0.1 mm(CNC打ち抜き) |
| 穴径 | 通り/止まりゲージ | ±0.05 mm |
| 曲げ角度 | デジタル分度器または治具による確認 | ±0.5° |
| めっき厚さ | XRF(蛍光X線分析) | 仕様により ±20% |
| めっきの密着性 | テープ剥離試験(ASTM B571) | 剥離なし |
| 抵抗 | 4-wireマイクロオーム測定 | 設計目標による |
| 外観/バリ | 100%目視または自動光学検査 | IPC-A-600クラス2または3 |
EVバッテリー接続やUL認定開閉装置など、安全性が重要な用途に対して、CZTは寸法報告書、材料証明書、めっき厚さ記録を含む完全なPPAP(生産部品承認プロセス)文書を提供します。
設計上の考慮事項
穴パターンと取付金具
バスバーの取付穴と接続穴は、締結具と必要なクリアランスに合わせた寸法にし、IEC 60664-1またはUL 508Aに基づく沿面距離・空間距離を満たす位置に配置してください。
バスバー接続の標準ボルトサイズ:
| ボルトサイズ | 穴径 | ワッシャー外径 | 締付トルク(Nm) | ボルト当たりの概算電流(A) |
|---|---|---|---|---|
| M5 | 5.5 mm | 10 mm | 4–6 | 50–80 |
| M6 | 6.6 mm | 12 mm | 8–12 | 80–120 |
| M8 | 9.0 mm | 16 mm | 18–25 | 150–250 |
| M10 | 11.0 mm | 20 mm | 35–50 | 250–400 |
| M12 | 13.5 mm | 24 mm | 55–80 | 400–600 |
螺栓头和螺母下始终使用平垫圈,以便将夹紧力分布到镀层表面。对于有振动的应用,可加装碟形弹簧垫圈或 Nord-Lock 防松垫圈组合,以在温度循环期间维持接合预紧力。
熱管理
バスバーはI²R損失によって発熱します。バッテリーパック、PDU、インバーターキャビネットなどの密閉型アセンブリーでは、めっきの上限温度を超えず、隣接する絶縁材を劣化させないよう熱を管理する必要があります。
設計方針:
- 厚さではなく幅を広げて表面積を増やし、対流冷却と放射冷却を最大化します。同じ断面積なら、50 × 2 mm母線の方が25 × 4 mm母線より効率よく放熱します。
- 密閉構造で伝導冷却するには、バスバーとヒートシンクまたは筐体壁の間に熱伝導パッドを追加します。
- バスバー表面が 130 °C を超える場合は、錫ではなくニッケルめっきを使用してください。その温度では錫が軟化し、締付力が低下します。
- 安全上重要な設計ではFEA(ANSYS、COMSOL)で温度上昇をシミュレーションします。初期寸法には解析式による概算が使えますが、曲げや接点遷移部の局所的な高温は捉えられません。
絶縁と沿面距離
開閉装置やバッテリーパックの裸母線は、アーク故障や誤接触を防ぐために絶縁が必要です。一般的な方法は次のとおりです。
- 熱収縮チューブ(ポリオレフィン、フッ素樹脂):成形・めっき後に装着します。密閉用途向けの接着剤付きもあります。多くの製品の定格温度は600 Vです。
- **エポキシ粉体塗装:**丈夫で傷がつきにくい絶縁層(0.2–0.5 mm)を形成します。静電塗装し、180–200 °C で硬化します。接点部分はマスキングして金属面を露出させます。
- **カプトン(ポリイミド)テープ巻き:**航空宇宙および高温用途で使用。複雑な形状では作業に時間がかかります。
- オーバーモールド: 射出成形した絶縁材(PA66、PBT)で接続部以外のバスバーを覆います。最も高価ですが、耐振動性と密閉環境での性能に優れます。
活線バスバーと接地筐体の沿面距離および空間距離は、IEC 60664-1(産業用)またはIEC 60664-5(低電圧機器)に適合する必要があります。最新のEVプラットフォームで一般的な800 V DCの場合、汚損度2の環境で最小空間距離は8 mm、沿面距離は12.5 mmです。
用途
EV電池パック
板金バスバーは、バッテリーモジュールやパック内の個々のセルを直並列構成で接続します。要件:
- セル端子の間に収まる薄型形状(0.5–2.0 mm)
- レーザー溶接または超音波接合部(溶接箇所は銅を露出させ、めっきしないこと)
- 150 °Cまでの温度に対応するニッケルまたはニッケル・スズめっき
- セル端子の間隔に合わせるため、穴位置に厳しい公差(±0.1 mm)が必要です
CZTは、EVバッテリーパックOEMやTier 1サプライヤー向けに、セル間接続用母線およびモジュールレベルの配電母線を供給しています。
電源分配装置(PDU)
EVや産業用途のPDUでは、複数の成形母線で主母線からヒューズ付き出力回路へ電力を配分します。通常は2–4 mm銅を錫めっきし、ヒューズホルダーやリレーモジュールを避けるため複数回曲げます。
蓄電システム(ESS)
系統規模および商用のESSキャビネットでは、バッテリーラックをインバーターとDC遮断器に接続するためにバスバーを使用します。断面積100–400 mm²が一般的です。インバーターのDCリンク接続では、寄生インダクタンスを最小限にするため、無垢の打抜きバスバーより積層バスバーが適する場合があります。打抜きバスバーは、ラック間のバッテリー接続や主DC配電では引き続き標準です。
産業用開閉装置
従来型のバスバーが使われる領域です。打ち抜き・成形バスバーは、100 Aから数千アンペアまでの定格を持つ配電盤、モーターコントロールセンター、バスダクトシステム内で電力を分配します。規格(UL 508A、IEC 61439)により、材料、めっき、接合部の設計が定められています。

製造性設計チェックリスト
バスバーの設計を見積もりに出す前に、次の項目を確認してください:
- 材料と調質を指定 — 例:C11000-H02(半硬質)またはC11000-O(焼なまし)。
- 図面上の板厚 — 公称値と公差を明記し、曖昧さをなくしてください。
- 材質と焼鈍状態に応じた最小曲げ半径以上 — 焼鈍銅は1t、半硬銅は1.5~2t。
- 曲げ線近くの穴に曲げ逃げを設けます — 逃げ幅はt以上、曲げ接線を越える深さは1 mm以上。
- 曲げがきつい場合は木目の方向を確認してください。木目に対して直角の曲げが推奨されます。
- 穴径には公差を含みます — 例:M6 のクリアランスに対して 6.6 +0.1/−0 mm。
- めっき仕様を確定 — 材料、厚さの範囲、めっき範囲(全面または部分)、規格(錫はASTM B545、ニッケルはASTM B689)。
- 接触面を明示する — 他の導体と接触する面を特定します。平坦度やめっき厚さの要件を厳しくする必要がある場合があります。
- 絶縁を指定 — 熱収縮チューブ、粉体塗装、またはオーバーモールドを選び、マスキング範囲を定義します。
- 重要寸法を明示 — 穴位置や曲げ角度など機能に関わる公差と、外観上の公差を区別します。
よくある質問
板金バスバーとは何ですか?
板金バスバーは銅板またはアルミ板を打ち抜き、パンチ加工またはレーザー切断して作る平板状の導体です。その後、曲げ加工と表面処理を施します。パワーエレクトロニクス、バッテリーパック、配電盤の各部品間で大電流を分配します。
バスバーに使用する銅板の厚さはどのくらいですか?
打ち抜き銅バスバーの多くは、厚さ0.8 mmから4.0 mmの板材を使用します。より薄い板厚(0.5–0.8 mm)は小電流の信号用バスバーや可とうインターコネクトに使われます。厚い板材(4–6 mm)は大電流の主配電バスバーに使われますが、通常は順送金型ではなくCNCパンチ加工が必要です。
打ち抜きバスバーには銅とアルミニウムのどちらを選ぶべきですか?
銅(C11000 ETP)は、導電率(101% IACS)によって断面積を最小限にできるため、多くの電力用途で標準です。アルミニウム(1050または6101-T6)は、EVバッテリーパックなど軽量化が必要な場合や、材料コストが主な制約の場合に選択します。銅と同じ電流を流すには、アルミニウムバスバーは断面積を約60%大きくする必要があります。
銅製母線の最小曲げ半径はいくつですか?
焼鈍したC11000銅板では、厚さが3 mm以下の場合、通常、最小内側曲げ半径は板厚の1倍(1t)です。半硬質材では1.5t~2t倍が必要です。最小曲げ半径を下回ると外面に亀裂が生じ、抵抗増加と故障の起点になります。
バスバーの接続面にはどの表面仕上げが適していますか?
シングルモードで3–8 µm。メトロDCIに使用。例:5–15 µm(コヒーレント)、150 °C ZR(OpenZR+)。
CZTはカスタム板金母線を製造できますか?
はい。CZTは銅とアルミニウムの特注プレス加工およびCNC成形バスバーを、試作1個から月間100k個超まで製造します。順送金型プレス、CNC曲げ、錫/ニッケル/銀めっき、100%寸法検査に対応します。
関連記事
- バスバーとは? — 定義、動作原理、基本事項
- バスバーの種類:銅、アルミ、積層型など — 形状と構造を比較できます。
- 蓄電システム用バスバー設計の考慮事項 — ESS固有の設計、積層バスバー、熱管理
- 母排材料: 銅とアルミニウムの比較 — 導電率、コスト、重量の詳細なトレードオフ分析。