빠른 답변
판금 버스바는 구리 또는 알루미늄 판재에서 절단한 평판 도체를 성형·도금해 전력 전자기기, 배터리 시스템, 스위치기어 내부의 대전류를 분배하는 부품입니다. 주요 설계 항목은 재료 등급(101% IACS 구리의 C11000 대 61% IACS 알루미늄의 1050), 판 두께(0.5–6.0 mm), 굽힘 반경(풀림 구리의 최소 1t), 표면 마감(일반 용도는 주석, 고온 접합부는 니켈)입니다. 약 5,000개를 초과하는 수량에서는 프로그레시브 금형 스탬핑이 가장 경제적이며, 소량 생산이나 두꺼운 판재에는 CNC 펀칭과 레이저 절단이 적합합니다.
버스바 가공 파트너를 찾고 계신가요? 버스바 견적 요청 — 시제품부터 대량 생산까지 프레스 및 CNC 성형 버스바를 공급합니다. 산업용 커넥터 제품 보기 →
소개
고전류 전기 시스템은 구성 부품 사이에 전력을 전달할 방법이 필요합니다. 케이블은 점대점 연결에 적합하지만, EV 배터리 팩, 전력 분배 장치(PDU), 에너지 저장 인버터처럼 좁은 인클로저 안에서 여러 분기점에 전류를 분배해야 할 때는 버스바가 표준 솔루션입니다.
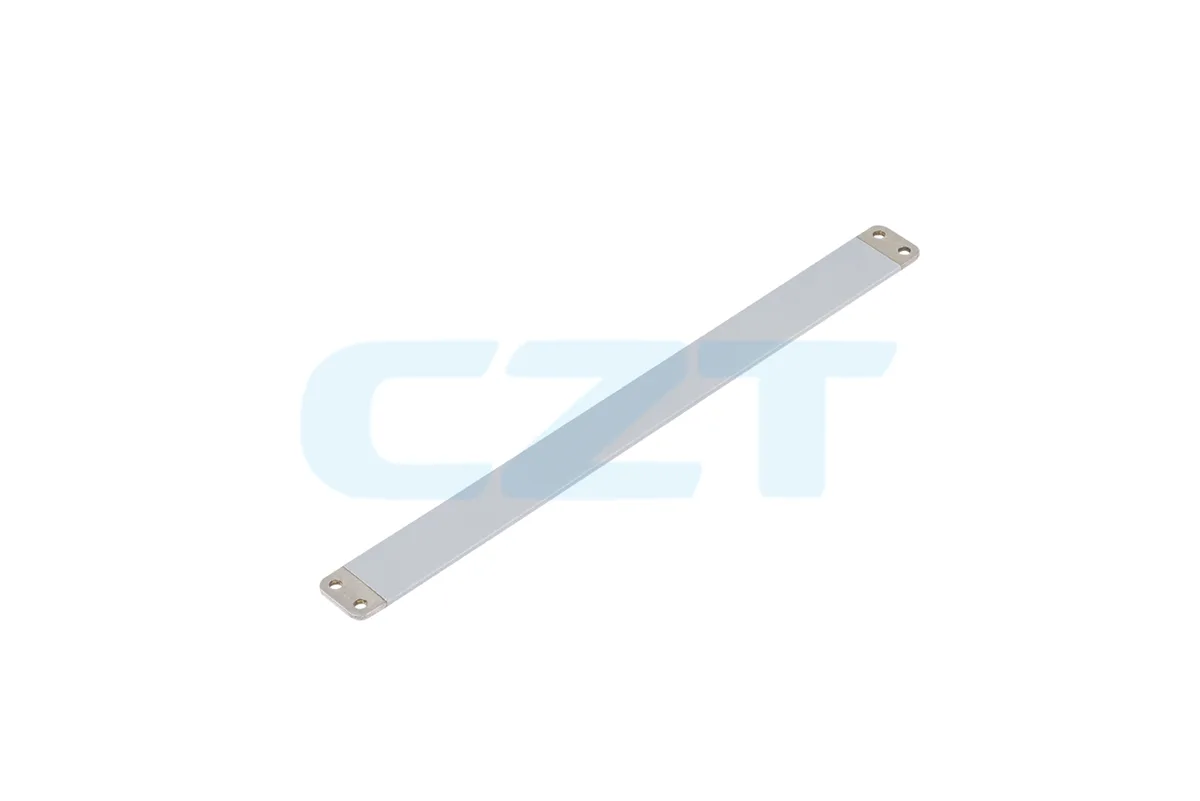
다양한 버스바 유형 중 판금 버스바가 가장 널리 제조됩니다. 구리 또는 알루미늄 평판을 블랭킹하거나 펀칭해 2D 형상으로 만들고, 굽힘 가공으로 3D 형태를 만든 뒤 전도성 도금을 합니다. 그 결과 장착 구멍 위치가 정밀하고 임피던스가 제어되며 내식성 표면을 갖춘 견고한 고전류 도체가 완성됩니다.
이 가이드는 원자재 선정부터 프레스 성형, 절곡, 도금, 품질 검사까지 전체 제조 공정을 다룹니다. 버스바를 구상에서 양산으로 옮기는 데 필요한 설계 규칙을 제공합니다.

판금 버스바 재료
재료 선정이 첫 결정이며, 이후 모든 사항에 영향을 줍니다. 특정 전류에 필요한 단면적, 성형 한계, 도금 호환성 및 비용이 여기에 좌우됩니다.
버스바용 구리 합금
| 속성 | C11000 (ETP) | C10200 (OFE) | C26000 (황동) |
|---|---|---|---|
| 전도율 (% IACS) | 101 | 101 | 28 |
| 열전도율(W/m·K) | 391 | 391 | 120 |
| 밀도(g/cm³) | 8.94 | 8.94 | 8.53 |
| 인장 강도, 풀림 처리 상태(MPa) | 220–260 | 220–260 | 300–350 |
| 최소 굽힘 반경(풀림 처리, 두께 기준) | 1.0t | 1.0t | 1.0t |
| 일반적인 사용처 | 일반 전력 버스바 | 고순도 진공 | 저전류 신호 버스바 |
C11000 ETP(전해 경질 피치) 구리는 버스바의 기본 재료입니다. 101% IACS 전도율과 어닐링 상태에서의 우수한 성형성을 제공하며 주석, 니켈, 은 도금에도 문제가 없습니다. 특별한 이유가 없다면 이 재료를 지정하세요.
C10200 OFE(무산소 전자급) 구리는 전도율은 같지만 산소 함량이 더 낮습니다(ETP의 약 200–400 ppm보다 낮은 10 ppm). 잔류 산소로 취화가 발생할 수 있는 수소 분위기 브레이징 또는 진공 응용 분야에 지정됩니다. 표준 도금이 적용되는 스탬핑 버스바에는 OFE가 ETP보다 실질적인 이점을 주는 경우가 드뭅니다.
모선용 알루미늄 합금
| 속성 | 1050-H14 | 1070-H14 | 6101-T6 |
|---|---|---|---|
| 전도율 (% IACS) | 61 | 62 | 56 |
| 열전도율(W/m·K) | 229 | 234 | 218 |
| 밀도(g/cm³) | 2.71 | 2.71 | 2.70 |
| 인장 강도(MPa) | 105–145 | 95–130 | 200–240 |
| 최소 굽힘 반경(t당) | 1.0t | 1.0t | 2.0–3.0t |
| 일반적인 사용처 | 경량화가 중요한 성형 버스바 | 전도율이 높은 버스 | 구조용 버스바, 볼트 체결형 |
1050 및 1070 알루미늄은 프레스 성형 및 절곡형 버스바에서 전도성과 성형성의 균형이 가장 좋습니다. 작은 반경(1t 반경, 어닐링 상태)으로 절곡할 수 있고 깨끗하게 프레스 성형되지만 인장 강도가 낮으므로 장착부를 보강하거나 지지해야 합니다.
6101-T6은 강도가 높고 압출 버스바 프로파일에 많이 사용되지만, 연성이 낮아 작은 반경으로 굽히기 어렵습니다. 복잡한 성형보다 기계적 강성이 중요한 직선형 또는 단일 굽힘 버스바에 더 적합합니다.
구리와 알루미늄의 선택을 더 자세히 알아보려면 버스바 재료: 구리와 알루미늄 비교를 참조하세요.
전류 용량 참고표
필요한 단면적은 허용 온도 상승에 따라 달라집니다. 아래 표는 주변 온도 40 °C보다 30 K 높은 조건에서 노출(비밀폐) 구리 버스바에 적용하는 보수적인 정격을 제공합니다.
| 단면적(mm²) | 시트 치수(mm) | 30 K上昇時のDC電流(A) |
|---|---|---|
| 10 | 10 × 1.0 | 80–100 |
| 25 | 12.5 × 2.0 | 150–190 |
| 50 | 25 × 2.0 | 260–320 |
| 100 | 25 × 4.0 | 440–530 |
| 200 | 50 × 4.0 | 700–850 |
| 400 | 50 × 8.0 | 1,100–1,350 |
알루미늄은 구리와 동일한 전류 용량을 얻으려면 정격을 약 38–40% 낮추거나 단면적을 약 60% 늘려야 합니다. 실제 정격은 외함, 인접 도체와의 거리, 고도에 따라 달라집니다. 안전이 중요한 애플리케이션에서는 열 시뮬레이션이나 시험으로 반드시 검증하십시오.
제조 공정
판금 버스바 제작은 다음 순서로 진행됩니다: 블랭킹 → 펀칭 → 성형 → 디버링 → 세척 → 도금 → 검사. 각 단계에 사용하는 장비는 생산량, 재료 두께, 형상의 복잡도에 따라 달라집니다.
1. 블랭킹 및 펀칭
공정은 평평한 판재에서 시작합니다. 보통 프로그레시브 다이 가공에는 코일 형태, CNC 가공에는 미리 절단한 판재를 사용합니다.
프로그레시브 다이 스탬핑은 처리량이 가장 높은 방식입니다. 판재 코일을 다이 세트에 통과시켜 외곽 형상 블랭킹, 장착 구멍 펀칭, 경우에 따라 굽힘 성형까지 한 번의 프레스 사이클에서 수행합니다. 주문당 5,000–10,000개 이상, 소재 두께 약 3 mm까지 경제적입니다.
CNC 터릿 펀칭은 교체형 공구를 사용하는 프로그램식 프레스 가공입니다. 전용 금형 없이 더 두꺼운 소재(구리 최대 약 6 mm), 소량 생산, 빠른 설계 반복을 처리할 수 있습니다. 개당 비용은 스탬핑보다 높지만 금형 투자 비용이 적습니다.
레이저 절단은 복잡한 형상, 작은 내부 반경 등 높은 형상 자유도를 제공하며 금형 비용이 없습니다. 시제품, 극소량 생산 및 펀치 금형으로 구현하기 어려운 촘촘한 형상에 실용적입니다. 단점은 구리의 레이저 절단면이 프레스 절단면보다 거칠어 도금 접착력을 위해 추가 버 제거가 필요할 수 있다는 점입니다.
| 공정 | 생산량이 가장 경제적인 구간 | 최대 실용 두께(구리) | 공구 제작 비용 | 리드 타임 |
|---|---|---|---|---|
| 프로그레시브 다이 스탬핑 | >5,000개 | ~3 mm | $5,000–$30,000 | 공구 제작 4–8주 |
| CNC 터릿 펀칭 | 50–5,000개 | ~6 mm | 최소 | 1–2주 |
| 레이저 절단 | 1–500개 | ~10 mm | 없음 | 3–7일 |
2. 성형(굽힘)
블랭킹 후 프레스 브레이크나 전용 벤딩 지그를 사용해 평면 버스바 프로파일을 최종 3D 형상으로 성형합니다.
절곡 시 반드시 지켜야 할 설계 규칙:
- 최소 내측 굽힘 반경: 풀림 처리된 C11000 구리는 소재 두께의 1배(1t), 반경질은 1.5t–2t배, 6101-T6 알루미늄은 2–3t배입니다. 이 한계보다 작게 구부리면 바깥 표면에 균열이 발생합니다.
- 압연 결 방향에 따른 굽힘 방향: 가능한 경우 압연 방향에 수직으로 굽힘선을 배치하세요. 결 방향으로 굽히면 연성이 떨어지고 더 큰 굽힘 반경이 필요할 수 있습니다.
- 굽힘 릴리프: 굽힘선 가까이에 있는 펀칭 구멍과 슬롯은 찢어짐을 방지하기 위한 릴리프 컷아웃이 필요합니다. 일반 기준은 릴리프 폭이 재료 두께 이상이고, 굽힘 접선선을 지나 최소 1 mm까지 릴리프 깊이를 확보하는 것입니다.
- 스프링백: 구리는 재질 경도와 굽힘 반경에 따라 1–3° 스프링백이 발생하고 알루미늄은 3–5° 발생합니다. 이를 보정하려면 공구에서 더 많이 굽혀야 합니다. 각도 측정 백게이지가 있는 CNC 절곡기는 이 작업을 자동으로 처리합니다.
- 최소 플랜지 길이: 굽힘 중심선에서 가장 가까운 모서리까지의 거리는 최소 2.5t + 굽힘 반경이어야 합니다. 이보다 짧은 플랜지는 프레스 브레이크로 고정할 수 없어 예측할 수 없이 변형됩니다.

3단계: 버 제거 및 모서리 마감
스탬핑 및 펀칭된 가장자리에는 버가 생기는 면(금형 출구 쪽)과 롤오버 면이 있습니다. 도금 전에 버를 제거해야 합니다. 날카로운 모서리에서는 도금이 얇아지거나 가장자리에 전혀 입혀지지 않아 부식이 시작될 수 있습니다.
일반적인 버 제거 방법:
- 진동 마감(세라믹 매체로 텀블링): 대량 처리와 모든 모서리의 균일한 라운딩에 적합하며 스탬프 부품에 표준적으로 사용
- 배럴 디버링: 진동식 디버링과 비슷하지만 회전 배럴을 사용합니다. 작은 부품에 효과적입니다.
- 수동 버 제거: 텀블링할 수 없는 크거나 복잡한 부품에 필요합니다. 회전 공구나 손줄을 사용합니다.
디버링 후 목표 모서리 반경: 0.1–0.3 mm. 도체 단면적에 큰 영향을 주지 않으면서 도금 접착력을 확보하기에 충분합니다.
4. 세척 및 표면 준비
도금 전에는 버스바 표면을 화학적으로 깨끗하게 해야 합니다. 표준 공정 순서는 다음과 같습니다.
- 알칼리 침지 세척 — 오일, 프레스 윤활제 잔류물, 취급 중 묻은 오염물을 제거합니다.
- 산 활성화 — 황산 또는 염산에 담가 표면 산화물을 제거하고 새 금속 표면을 노출합니다.
- 헹굼: 용액이 다음 단계로 넘어가지 않도록 각 공정 사이에 탈이온수로 헹굽니다.
니켈 또는 은 도금을 적용할 구리 버스바에는 본 도금 전에 우드 니켈 스트라이크(염화물이 많이 포함된 용액에서 형성되는 얇고 접착력이 높은 니켈층)를 적용할 수 있습니다. 이를 통해 남아 있는 부동태 영역에서도 도금층이 잘 접착됩니다.
5. 도금 및 표면 처리
표면 처리는 두 가지 역할을 합니다. 모재의 산화를 방지하고 연결 지점의 접촉 저항을 제어합니다.
| 마감 | 두께(µm) | 최대 작동 온도 | 접촉 저항 | 비용 | 일반적인 사용처 |
|---|---|---|---|---|---|
| 주석(무광) | 3–8 | 130 °C | 낮음 | $ | 볼트 체결 접합부, 일반 |
| 주석(광택) | 3–8 | 130 °C | 낮음 | $ | 焊接端接 |
| 니켈 | 5–15 | 300 °C | 중간 | $$ | 고온용, 솔더 배리어 |
| 은 | 3–10 | 200 °C | 가장 낮음 | $$$$ | RF 버스바, 초저손실 |
| 니켈 + 주석 | 3–5 Ni / 3–8 Sn | 150 °C | 낮음 | $$ | EV 배터리 팩 |
| 무도금(부동태화 처리) | — | — | 더 높고 시간이 지날수록 상승 | — | 저비용, 비중요 용도 |
주석 도금은 대부분의 전력 모선에 적용되는 업계 표준입니다. 모선 수명 동안 낮은 접촉 저항을 유지하며 볼트 체결과 납땜 연결 모두에 적합합니다. 볼트 체결부에는 무광 주석을 지정하세요. 광택 주석보다 주석 위스커 발생에 강합니다. 장기 신뢰성을 위해 최소 도금 두께 5 µm을 요청하세요.
버스바 작동 온도가 130 °C을 초과하거나, 고온에서 구리가 표면층으로 확산되지 않도록 주석 또는 은 아래에 차단층이 필요하면 니켈 도금을 지정합니다. 이 니켈-주석 적층은 EV 배터리 및 에너지 저장 버스바 조립품에 흔히 사용됩니다.
선택 도금 — 접점 부위만 도금하고 본체는 도금하지 않거나 부동태화하면, 볼트 구멍과 단자만 보호하면 되는 대형 버스바에서 재료비를 줄일 수 있습니다. CZT은 마스킹 또는 도금 후 제거 공정으로 선택 도금을 지원합니다.
6. 검사 및 품질 관리
치수 및 전기 검사를 통해 모든 버스바가 도면 사양을 충족하는지 확인합니다.
| 매개변수 | 공정 | 일반 공차 |
|---|---|---|
| 전체 길이 / 너비 | CMM 또는 광학 측정 | ±0.1 mm(스탬핑), ±0.2 mm(레이저 절단) |
| 구멍 위치 | CMM 또는 핀 게이지 고정구 | ±0.05 mm(프레스 가공), ±0.1 mm(CNC 펀칭) |
| 구멍 직경 | 통과/불통 게이지 | ±0.05 mm |
| 굽힘 각도 | 디지털 각도기 또는 지그로 확인 | ±0.5° |
| 도금 두께 | XRF(X선 형광 분석) | 사양 기준 ±20% |
| 도금 밀착력 | 테이프 박리 시험(ASTM B571) | 벗겨짐 없음 |
| 저항 | 4-wire 마이크로옴 측정 | 설계 목표 기준 |
| 육안 / 버 | 100% 육안 또는 자동 광학 검사 | IPC-A-600 클래스 2 또는 3 |
EV 배터리 인터커넥트와 UL 인증 스위치기어처럼 안전이 중요한 용도의 경우, CZT은 치수 보고서, 재료 인증서, 도금 두께 기록을 포함한 전체 PPAP(양산 부품 승인 절차) 문서를 제공합니다.
설계 고려사항
홀 패턴 및 하드웨어
버스바 장착 및 연결 구멍은 체결구와 여유 공간을 고려해 크기를 정하고 IEC 60664-1 또는 UL 508A에 따른 연면거리와 공간거리를 충족하도록 배치해야 합니다.
버스바 연결에 사용하는 표준 볼트 크기:
| 볼트 크기 | 구멍 직경 | 와셔 외경(OD) | 토크(Nm) | 볼트당 예상 전류(A) |
|---|---|---|---|---|
| M5 | 5.5 mm | 10 mm | 4–6 | 50–80 |
| M6 | 6.6 mm | 12 mm | 8–12 | 80–120 |
| M8 | 9.0 mm | 16 mm | 18–25 | 150–250 |
| M10 | 11.0 mm | 20 mm | 35–50 | 250–400 |
| M12 | 13.5 mm | 24 mm | 55–80 | 400–600 |
볼트 머리와 너트 아래에 평와셔를 사용해 도금 표면 전체에 체결력을 분산하십시오. 진동이 발생하는 환경에서는 벨빌(접시 스프링) 와셔나 Nord-Lock 와셔 쌍을 추가해 열 사이클 동안 체결 예압을 유지하십시오.
열 관리
버스바는 I²R 손실로 열을 발생시킵니다. 배터리 팩, PDU, 인버터 캐비닛 등 밀폐된 어셈블리에서는 도금의 온도 한계를 넘지 않고 인접 절연재의 성능 저하를 막도록 열을 관리해야 합니다.
설계 전략:
- 두께를 늘리기보다 폭을 넓혀 대류 및 복사 냉각을 위한 표면적을 최대화하세요. 단면적이 같을 때 50 × 2 mm 버스바는 25 × 4 mm 버스바보다 열을 더 효과적으로 방출합니다.
- 밀폐형 어셈블리의 전도 냉각을 위해 버스바와 방열판 또는 인클로저 벽 사이에 열전달 패드를 추가하세요.
- 버스바 표면이 130 °C를 넘으면 주석이 연화되어 체결력이 떨어지므로 주석이 아닌 니켈 도금을 사용하세요.
- 안전이 중요한 설계에서는 FEA(ANSYS, COMSOL)로 온도 상승을 시뮬레이션하십시오. 해석식으로 계산한 추정값은 초기 크기 선정에는 적합하지만, 굽힘부나 접점 전환부의 국부적인 고온 지점까지 반영하지는 못합니다.
절연 및 연면 거리
배전반 및 배터리 팩의 노출 버스바는 아크 고장과 우발적 접촉을 막기 위해 절연해야 합니다. 일반적인 방법은 다음과 같습니다.
- 열수축 튜브(폴리올레핀, 불소중합체): 성형과 도금 후 적용합니다. 밀봉 용도에는 접착 라이닝이 있는 제품을 사용할 수 있습니다. 대부분의 제품은 600 V까지 정격입니다.
- 에폭시 분체 도장: 견고하고 긁힘에 강한 절연층(0.2–0.5 mm)을 형성합니다. 정전기 방식으로 도포한 뒤 180–200 °C에서 경화합니다. 접점 부분은 선택적으로 마스킹해 도장되지 않도록 합니다.
- Kapton(폴리이미드) 테이프 감기: 항공우주 및 고온 애플리케이션에 사용합니다. 복잡한 형상에는 작업 시간이 많이 듭니다.
- 오버몰딩: 사출 절연재(PA66, PBT)가 연결 지점을 제외한 버스바 전체를 감쌉니다. 비용은 가장 높지만 진동 저항과 밀폐 환경 성능이 가장 우수합니다.
전기가 흐르는 버스바와 접지된 인클로저 사이의 연면 및 공간 거리는 IEC 60664-1(산업용) 또는 IEC 60664-5(저전압 장비)을 준수해야 합니다. 최신 EV 플랫폼에서 흔히 쓰이는 800 V DC에서는 오염도 2 환경의 최소 공간 거리가 8 mm, 연면 거리가 12.5 mm입니다.
용도
EV 배터리 팩
판금 버스바는 배터리 모듈 및 팩 안에서 개별 셀을 직렬·병렬 구성으로 연결합니다. 요구사항:
- 전지 단자 사이에 맞는 얇은 형상(0.5–2.0 mm)
- 레이저 용접 또는 초음파 접합 구역(용접 위치의 구리 표면은 노출된 비도금 상태여야 함)
- 최대 150 °C의 온도에서 사용하는 니켈 또는 니켈-주석 도금
- 셀 단자 간격에 맞추기 위한 정밀한 위치 공차(구멍 패턴 기준 ±0.1 mm)
CZT는 EV 배터리 팩 OEM 및 Tier 1 공급업체를 위해 셀 간 인터커넥트 버스바와 모듈 수준 배전 버스바를 공급합니다.
전력 분배 장치(PDU)
EV 및 산업용 애플리케이션의 PDU는 메인 버스에서 퓨즈 출력 회로로 전력을 전달하기 위해 여러 개의 성형 버스바를 사용합니다. 이 용도의 버스바는 일반적으로 2–4 mm 구리 소재에 주석 도금을 하며, 퓨즈 홀더와 릴레이 모듈을 피해 배선할 수 있도록 여러 번 절곡합니다.
에너지 저장 시스템(ESS)
전력망급 및 상업용 ESS 캐비닛은 배터리 랙을 인버터와 DC 차단기에 연결할 때 버스바를 사용합니다. 100–400 mm²의 단면 규격이 흔히 사용됩니다. 인버터 DC 링크 연결에는 기생 인덕턴스를 줄이기 위해 단단한 스탬프 버스바보다 적층 버스바가 더 적합할 수 있습니다. 스탬프 버스바는 배터리 랙 간 연결과 주 DC 배전의 표준으로 남아 있습니다.
산업용 개폐 장치
전통적인 버스바 적용 분야입니다. 스탬핑·성형 버스바는 100 A에서 수천 암페어까지 정격을 갖는 배전반, 모터 제어 센터 및 버스웨이 시스템 내부에 전력을 분배합니다. UL 508A, IEC 61439 등의 표준 준수는 재료, 도금 및 접합 설계를 규정합니다.

제조성 설계 체크리스트
버스바 설계 견적을 제출하기 전에 다음 사항을 확인하세요.
- 재료와 경도 지정 — 예: C11000-H02(반경질) 또는 C11000-O(풀림 처리).
- 도면의 판 두께: 모호하게 두지 말고 공칭값과 공차를 지정하십시오.
- 재료 및 템퍼에 따른 최소 굽힘 반경 이상 — 풀림 처리 구리의 경우 1t, 반경질 구리의 경우 1.5–2t.
- 절곡선 근처 구멍의 절곡 릴리프 — 릴리프 폭은 t 이상, 깊이는 절곡 접선 너머로 1 mm 이상이어야 합니다.
- 결 방향 표시: 굽힘이 촘촘한 경우 결에 수직으로 굽히는 것이 좋습니다.
- 구멍 크기에 공차 포함 — 예: M6 여유 공간을 위한 6.6 +0.1/−0 mm
- 도금 사양 완성 — 재료, 두께 범위, 도금 영역(전체 또는 선택 도금), 규격(주석은 ASTM B545, 니켈은 ASTM B689).
- 접촉 영역 표시 — 다른 도체와 맞닿는 표면을 표시합니다. 이 영역에는 더 엄격한 평탄도 또는 도금 두께 기준이 필요할 수 있습니다.
- 절연 지정: 열수축 튜브, 분체 도장 또는 오버몰드를 사용하고 마스킹 구역을 정의합니다.
- **重要寸法を明確化する:**穴位置や曲げ角度など機能上重要な公差と、外観上のみの公差を区別してください。
자주 묻는 질문
판금 모선이란 무엇인가요?
판금 버스바는 구리 또는 알루미늄 판재를 스탬핑, 펀칭, 레이저 절단한 뒤 성형과 표면 처리를 거쳐 만든 평평한 전도체입니다. 전력 전자 장치, 배터리 팩, 배전반 조립품에서 부품 사이에 대전류를 분배합니다.
버스바에 사용하는 구리판의 두께는 얼마입니까?
대부분의 구리 스탬핑 버스바는 두께 0.8 mm~4.0 mm의 판재를 사용합니다. 더 얇은 규격(0.5–0.8 mm)은 저전류 신호 버스바 및 유연 인터커넥트에 사용됩니다. 더 두꺼운 판재(4–6 mm)는 고전류 주 배전용이지만 보통 프로그레시브 금형 대신 CNC 펀칭이 필요합니다.
프레스 가공 버스바에는 구리와 알루미늄 중 무엇을 선택해야 할까요?
구리(C11000 ETP)는 전도도(101% IACS)가 높아 가장 작은 단면적으로도 충분한 경우가 많으므로 대부분의 전력 용도에서 기본 소재입니다. 무게를 줄여야 할 때(예: EV 배터리 팩) 또는 재료비가 가장 중요할 때는 알루미늄(1050 또는 6101-T6)을 선택합니다. 같은 전류를 전달하려면 알루미늄 버스바의 단면적은 구리보다 대략 60% 더 커야 합니다.
구리 버스바의 최소 굽힘 반경은 얼마인가요?
어닐링된 C11000 구리판의 최소 안쪽 굽힘 반경은 일반적으로 재료 두께(1t)의 1배입니다. 이는 두께가 3 mm 이하인 소재 기준입니다. 반경질 소재는 1.5t–2t배가 필요합니다. 최소 굽힘 반경보다 작게 굽히면 바깥 표면에 균열이 생겨 저항이 증가하고 고장의 시작점이 될 수 있습니다.
버스바 연결에 가장 적합한 표면 마감은 무엇입니까?
버스바 볼트 접합부에는 산화를 막고 낮은 접촉 저항을 유지하는 주석 도금(3–8 µm)이 가장 널리 사용됩니다. 고온 환경(150 °C 초과)이나 솔더 리플로가 필요한 경우에는 니켈 도금(5–15 µm)을 선호합니다. 은 도금은 접촉 저항이 가장 낮지만 대부분의 용도에서 비용 부담이 큽니다.
CZT은 맞춤형 판금 버스바를 제작할 수 있습니까?
가능합니다. CZT는 구리 및 알루미늄 맞춤 스탬핑·CNC 성형 버스바를 시제품 한 개부터 월 100k개 이상의 생산량까지 제조합니다. 프로그레시브 다이 스탬핑, CNC 벤딩, 주석/니켈/은 도금, 100% 치수 검사를 제공합니다.
관련 자료
- 버스바란 무엇인가요? — 정의, 작동 원리 및 기본 정보.
- 버스바 유형: 구리, 알루미늄, 적층형 등에서 폼팩터와 제작 방식을 비교하세요.
- 에너지 저장장치 모선 설계 고려사항 — ESS에 맞춘 설계, 적층 모선 및 열 관리.
- 버스바 재료: 구리와 알루미늄 비교 — 전도성, 비용 및 무게를 자세히 비교합니다.