连接器试产批次在生产开始前应设定明确的放行标准。成功完成装配是有用证据,但不自动代表已准备好接受常规批量订单。决策应涵盖实际项目范围内的产品符合性、工艺稳定性、检验有效性及未解决问题。
例如,涉及 USB-C 系列的试制必须明确连接器型号和预期的制造实现方案。仅有目录图纸编号,不能证明供应商的生产工艺或买方的 PCB 装配流程已通过验证。
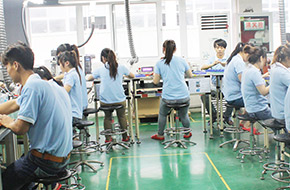
图 1。CZT 装配工位。真实的装配线照片可为面向量产的试产提供背景,但不代表其产量或验收结果。CZT 来源 · 原始图片.
明确试点生产要验证的内容
说明产品配置、制造路线和试验条件。标明常规生产所需的工具、设备、材料和作业指导书。记录与正式量产不同的任何临时方法。
根据项目实际质量计划选择批次数量和观察要求。不要将任意的样品数量当作通用鉴定要求。
试列出哪些决策取决于试产结果。有些项目需要为新模具或装配夹具取得证据;另一些项目则需要验证变更后的检验方法或生产移交。结束标准应直接回答这些问题。
同时测量输出和工艺结果
记录每个相关阶段的投入数量、合格数量、返工数量和拒收材料。保持定义一致。经过大量返修后报告的良率,与一次通过率代表的情况不同。
| 出口区域 | 待评审的证据 |
|---|---|
| 产品定义 | 正确的物料、版本与材料 |
| 关键特性 | 实际测量值与测试结果 |
| 制造流程 | 预期设备及记录的偏差 |
| 缺陷处理 | 已识别的问题、遏制措施与处置 |
| 生产文件 | 更新后的指示、检验和可追溯性 |
必要时,应纳入各项单独结果,以了解差异或局部失效。单一汇总百分比可能掩盖某个特征或工艺位置反复出现的缺陷。
用有针对性的证据解决问题
例如,在某个板对连接器试产中,操作人员可能在回流焊前手动修正就位状态。成品板可能通过检验,但仍需评审预定的贴装工艺。应记录这项人工干预,而不能只报告最终验收数量。
作出更正时,应明确哪些证据必须重复获取,哪些先前结果仍然适用。将根本发现与变更关联保存,让后续评审人员看得出为何延长或重复了试制。
Molex 的供应商要求资源说明,生产批准应纳入客户专属的要求体系。没有实际项目依据时,不要借用其他客户的数值放行规则。

图 2。CZT 自动装配设备。另一张自动装配设备图片强调,已发布的生产路线和检验方法必须与试产配置一致。CZT 来源 · 原始图片.
明确放行决定
将已完成的证据与预先定义的退出标准进行比较。列出未完成事项,并确认获批决定是否允许限量试产、进一步试验或常规量产。
记录批准的配置和首个受影响的生产批次。试产批准应足够具体,使采购部门知道可以订购什么,生产部门知道哪些工艺已获放行。批准不应超出实际证据和承诺,成为对未来质量、产能或交付的无限保证。
将此评审与 CZT 产品信息关联
下文列出了应用此工作表的示例。使用其中的标识索取当前图纸,并确认你的应用所需的配置。
| 目录参考资料 | 产品信息 | 图纸记录 | 参考询价 |
|---|---|---|---|
| QWY-1062-7 | 4001 系列 8-position 模块化插座,QWY-1062-7 | 所列 PDF | 咨询此参考型号 |
| QWY-1013-10 | 8P8C 模块化插头,QWY-1013-10 | 所列 PDF | 咨询此参考型号 |
目录图纸编号只是起始资料,不能替代对版本、选项及其是否适用于完整组件的评审。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。