应同时检查翅片间距和螺钉孔位置,因为可用的刀具路径、紧固操作空间和气流通道都占据同一物理空间。简化模型中看起来合格的散热器,在翅片和安装硬件就位后,可能难以加工、装配或检验。
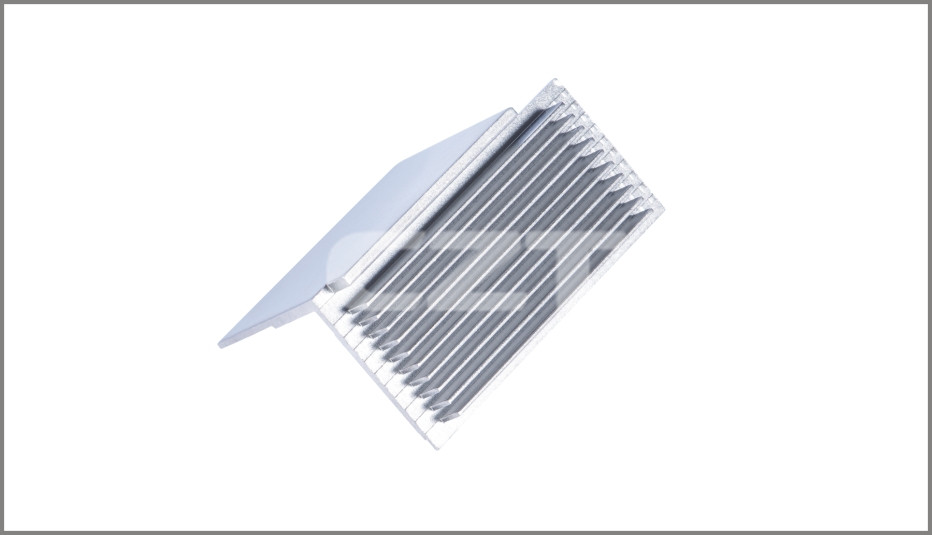
图 1。CZT SRQ-HJ-02 散热器。鳍片间距、安装特征和相邻结构都需要通过图纸进行加工可达性审查。CZT 来源 · 原始图片.
检查每项操作所需的空间
标出制造零件所需的工序顺序。注明切削工具、夹具和去毛刺工具需要到达的位置。翅片成形前可接触的孔,成形后可能无法接触;长工具伸入翅片之间,也可能带来不同于开放底座孔位的加工限制。
然后单独审查装配可达性。能够加工出孔,并不能证明附近有 PCB、电缆或外壳壁时,工具仍可拧紧最终螺钉。还应考虑垫圈、工具接近方向,以及维修时拆卸紧固件所需的空间。
按功能区域检查图纸
| 区域 | 评审问题 | 有用的图纸细节 |
|---|---|---|
| 散热通道 | 工艺和清洁操作空间是否仍然可用? | 间隙、深度和允许的毛刺状态 |
| 紧固件支承面 | 螺钉头和垫圈能否完全贴合? | 座面直径和表面定义 |
| 螺纹 | 嵌合是否受控,且不会顶到底? | 螺纹深度和盲孔细节 |
| 工装方案 | 生产和维修工具能否触及? | 装配模型中的检修空间 |
| 气流路径 | 凸台或螺钉是否阻挡预期通道? | 完整组装视图,而非仅散热器视图 |
正确限值取决于所选工艺和供应商的工装。不要从无关零件照搬最小间隙或孔到鳍片的距离。应要求供应商针对实际合金、几何形状和加工步骤提供可制造性答复。
纳入边缘状态和污染控制
翅片之间或盲孔周围的碎屑可能影响装配质量和搬运。应说明毛刺会在何处干扰对接面,或造成松散颗粒风险。检验时应能触及这些位置,同时避免损坏薄翅片,也不能为了固定工件而将其强行压入夹具、掩盖缺陷。
评估CZT 散热器目录型号时,应提供预期使用的螺钉和周边组件,而不是只询问是否有孔。产品参考信息可以作为讨论起点,但不能证明客户外壳中的工具操作空间。
图 2。CZT 工装加工车间。官方模具加工车间照片仅提供加工背景,不能证明该散热器采用了图示工艺。CZT 来源 · 原始图片.
将反馈转化为受控图纸
记录拟议的更改,例如移动孔位、加宽局部通道或增加机加工的检修区域。逐项核对每项更改是否符合散热面积、安装刚度和安装空间要求。如果需要手工修改样品才能完成装配,应在批准前更新生产定义。
有效的评审应以装配演示和关键特征的检验方法收尾。保留驱动工具可达性的照片以及约定的专用工装信息。与简单说明首件样品可以装入相比,这些资料更便于评估后续采购或几何形状变更。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。