中置式 USB-C 插座需要协调评审 PCB、连接器和外壳。其本体占用电路板开口,因此该开口属于机械接口的一部分,而不是闲置空间。应从制造商受控图纸开始,并在开设铜箔走线前核实实际电路板厚度。
USB-C 连接器系列包含附有图纸参考的目录记录。这些记录可用于确定调查候选产品;是否为中置安装以及适用何种电路板结构,仍须由具体图纸确认。
[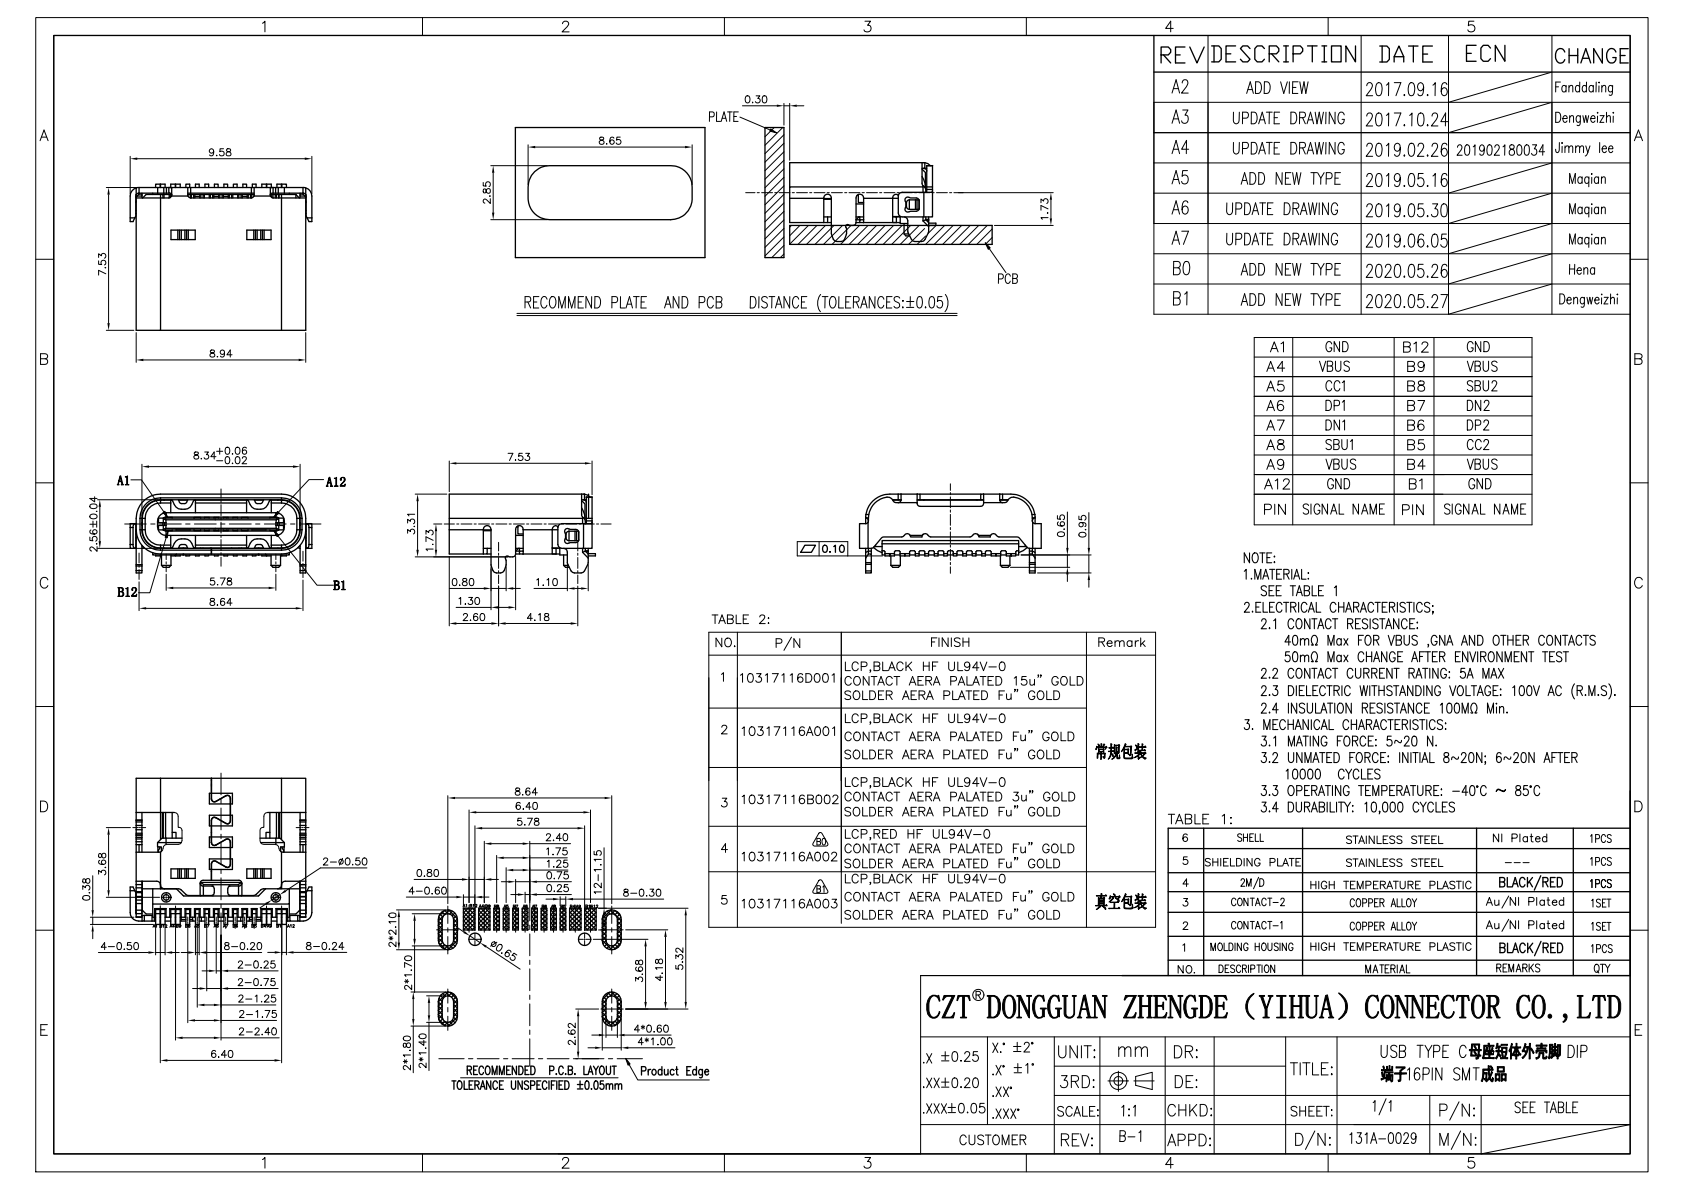
图 1。官方 CZT Type-C 图纸说明了在定义电路板开槽前审查完整就位状态和焊盘几何形状的必要性。CZT 来源 · 原始 PDF,第 1 页.
将所有尺寸置于同一基准体系
在一个装配模型中叠加连接器本体、PCB 槽和面板开口,并将三者关联到命名基准。比较取自不同原点的尺寸可能掩盖就位问题,因为各自的图纸看起来都可能正确。
纳入最大本体外形、电路板制造公差和贴装公差。检查槽孔两端及直边的间隙。连接器外形接近可用开口时,圆角半径和铣刀可达性也很重要。
标称位置对齐不等于完成公差分析。如果多个允许的偏差朝同一方向累积,名义模型中能够配合的连接器仍可能与电路板边缘发生碰撞。
检查焊接操作空间
紧凑的机械设计仍需要可行的装配工艺。检查钢网能否在每个焊盘上印刷焊膏,以及相邻侧壁是否妨碍印刷或检查。确认哪些外壳接点使用焊膏,哪些需要其他已批准的工艺。
| 接口 | 需要解决的问题 | 放行记录 |
|---|---|---|
| 本体与槽口 | 本体能否在不与电路板干涉的情况下就位? | 带尺寸标注的剖面图 |
| 尾部至焊盘 | 预期的重叠量是否得到保持? | 封装叠加图 |
| 外壳至电路板 | 锚点是否便于接合操作? | 工艺评审 |
| 插座开口至面板 | 插头能否完全插合? | 装配配合结果 |
不要根据照片臆造焊盘尺寸。正确的封装图形应对应已批准的型号和版本;只有经过明确评审的工程变更才能调整该图形。
测试组件叠层
设想某款手持仪器需要降低整体厚度,因此机械团队将 PCB 下移。此时,中置插座看起来位于侧面开口中央,但外壳唇边会与电缆包覆件重叠。移动开口、调整电路板位置或选择另一种连接器高度,都是影响不同的解决办法。
使用实际插头和已装配样品评估首选补救方案。将松散连接器压入未装配的电路板,无法证明焊接后的就位高度,也无法评估外壳关闭后的线缆可达性。
[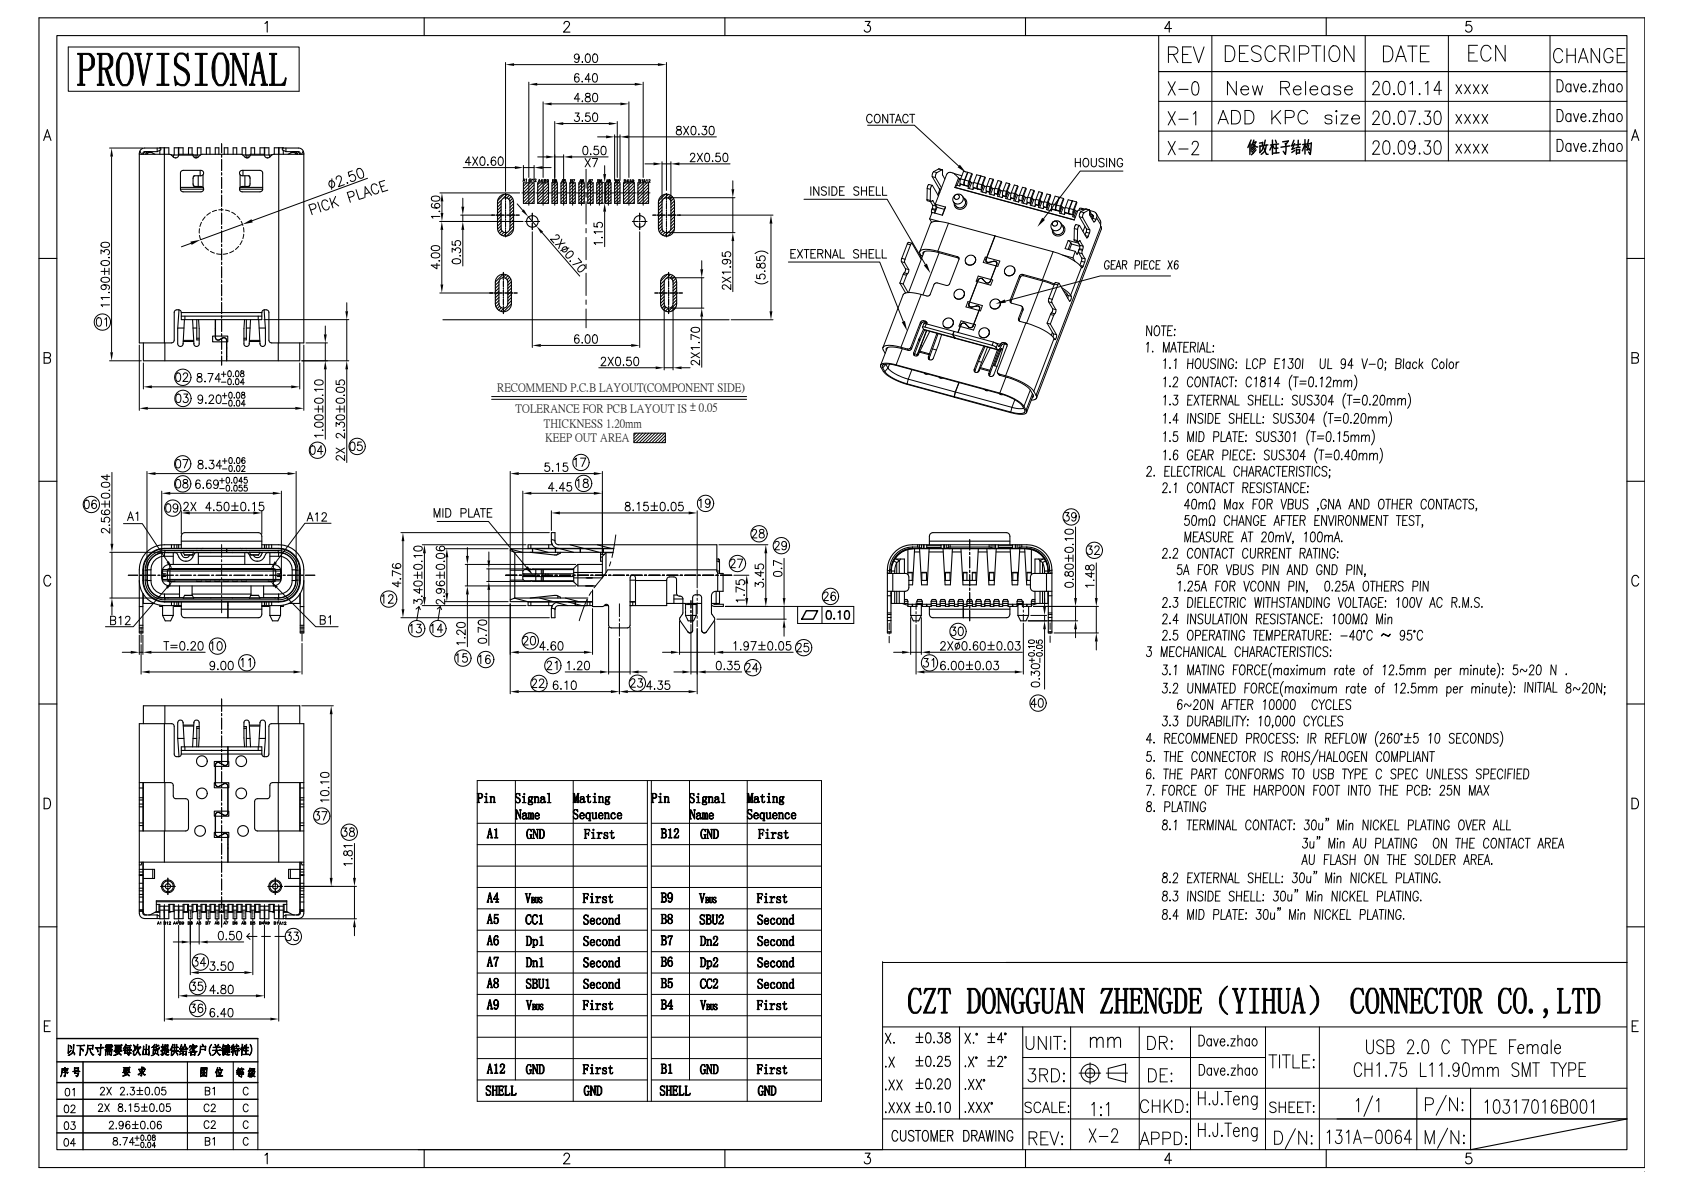
图 2。官方 CZT 板装 Type-C 图纸展示了另一种焊盘布局示例;开孔或板高方案应依据选定结构确定。CZT 来源 · 原始 PDF,第 1 页.
检查首批回流焊零件
回流焊后,应相对于明确的 PCB 表面测量就位情况。检查倾斜、外壳位置,以及所选检查方法能够触及的接头。任何持续翘起都应调查原因,不能直接当作正常波动接受。
将电路板制造图、连接器版本、钢网版本和热工艺参考一并保存。USB-IF 连接器合规资源区分连接器评估与终端产品评估;首件机械装配成功不能证明所有 USB 功能或认证要求均已满足。应在实测范围内发布机械配合和装配结果。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。