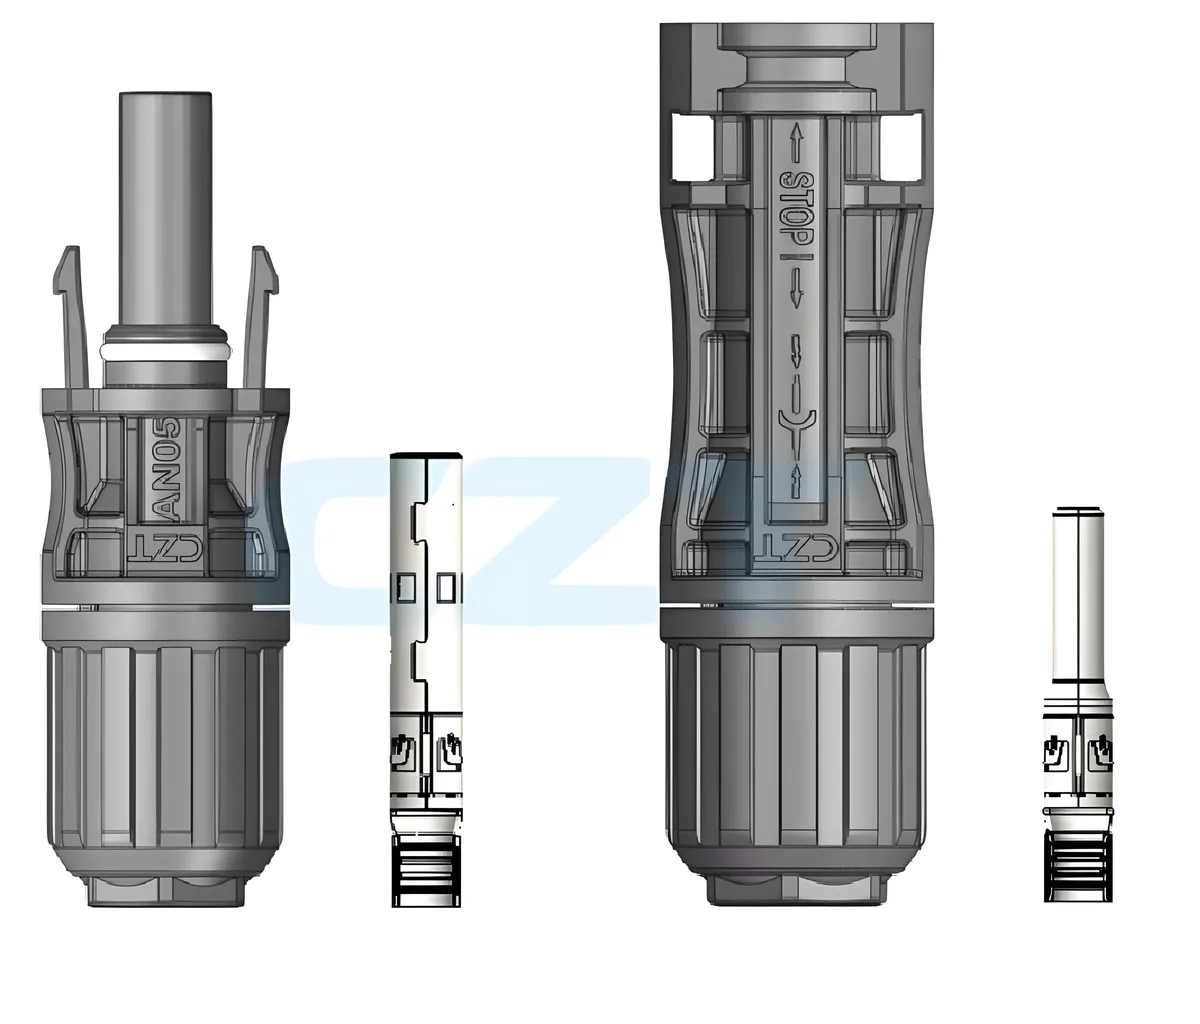
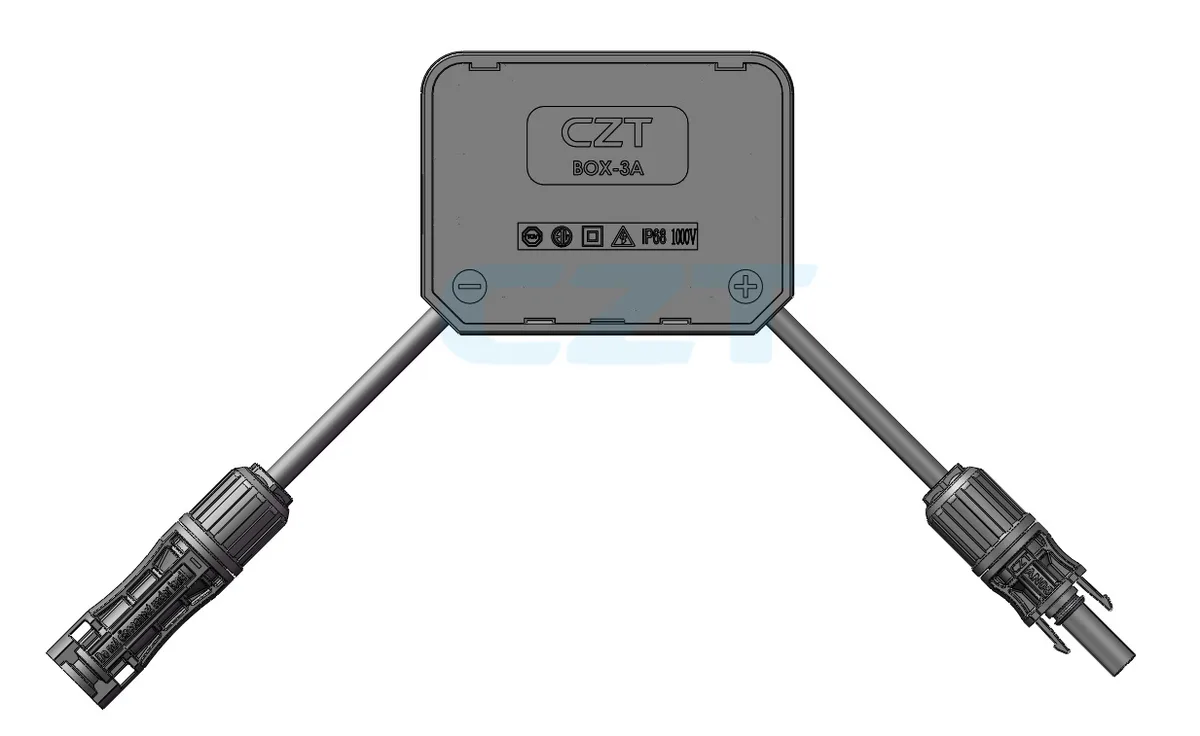
SAE 式两芯电缆的生产极性验证,应从已批准的端到端接线定义开始。单个端子外露或凹入的外观,不足以描述完整组件。电缆适配器和多个端部都可能改变成品必须保持的连接关系。
汽车连接器系列和线束系列提供了相关的目录范围。应使用实际连接器和组件图纸确认所选产品的身份。不要根据通用目录照片或非正式的线色惯例推断极性。
图 1。CZT 文档管理示例。量产极性验证需要受控图纸、连接映射以及可追溯的测试程序版本。CZT来源 · 原始图片.
分别定义两端的视图
从明确的观察方向绘制两个对插面。按照实际图纸约定标注端子,再分配电路名称和所需极性。如果设备与电缆使用不同标识,应将两者参考资料分开保存。
如果线色是要求的一部分,应将其作为单独字段记录,而不要只用颜色作为定义。即使打印件没有颜色或查看环境光线不佳,电气连接表也应保持明确无歧义。
对于另一端带环形端子、夹具或其他连接器的变体,也应同样详细记录该端。生产必须核实的是完整的连接路径。
建立独立的测试映射
将成品组件的每个端子映射到测试夹具通道。依据已批准图纸核对映射,而不要仅通过学习某个样品并假设结果正确。Cirris 在其测试程序验证指南中说明了这一区别。
| 验证事项 | 预期证据 |
|---|---|
| 端部识别信息 | 带标签的图纸视图与实体夹具标签 |
| 预期连接 | 已批准的逐点连接表 |
| 反向连接 | 有意的挑战试验和已记录的拒收 |
| 开路或短路 | 相关故障挑战 |
| 项目标识 | 与产品变体关联的受控版本 |
使用专门制备的挑战样品或经批准的故障模拟方法。将其单独标识并隔离,确保不会进入可销售库存。
记录生产结果
明确每个组件是否都要测试,以及如何将组件标识与结果关联。仅记录测试工位通过总数,并不总能确认某条退回线缆是否按正确程序测试。
假设一位维护负责人使用可互换适配器,应按各自已批准的连接表测试每种最终配置。基础线缆通过测试,并不能证明后来接上的、从未检查过的适配器极性正确。

图 2。CZT 线束生产设备。用于端到端映射的线束生产背景图;此照片并非 SAE 两针试验布置。CZT 来源 · 原始图片.
控制夹具和线缆的变更
连接器方向、线束变体、夹具布线或软件发生相关变更后,应重新验证项目。将夹具磨损触点纳入维护计划,因为夹具间歇故障可能误导操作员并掩盖真实缺陷。
将线缆图纸、测试映射表、程序版本和验收记录一并发布。这样,极性就成为对成品组件进行测量的生产特性,而不是根据两针接口名称或绝缘层颜色推定的属性。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。