简要回答
钣金汇流排是从铜或铝板冲裁、再成型及电镀的扁平导体,用于电力电子、电池系统及开关设备内的大电流分配。关键设计决定包括材料牌号(C11000 铜为 101% IACS,对比 1050 铝为 61% IACS)、板厚(0.5–6.0 mm)、弯曲半径(退火铜最小 1t),以及表面处理(通用镀锡,高温接头镀镍)。超过约 5,000 件时,级进模冲压最经济;较小产量和较厚板材采用 CNC 冲孔及激光切割。
正在寻找母排加工合作伙伴?申请母排报价——我们提供从样品到大批量生产的冲压和CNC成形母排。浏览工业连接器产品 →
简介
每个大电流电气系统都需要在组件之间传输电力。电缆适用于点对点连接;但若要在紧凑机箱内的多个分接点之间分配电流,例如EV电池组、配电单元(PDU)或储能逆变器,母排是标准解决方案。
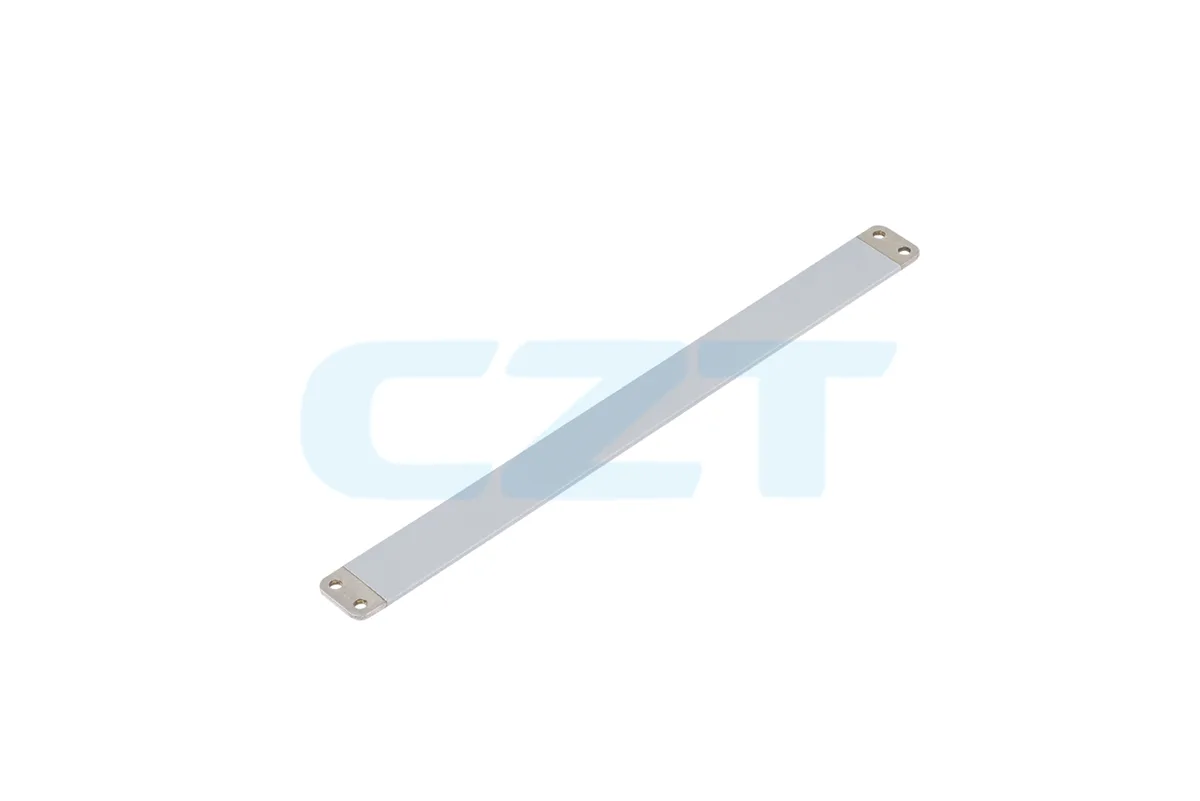
在众多母排类型中,钣金母排是制造最广泛的一种。它们由平整的铜板或铝板制成,经落料或冲压形成 2D 轮廓,再弯折成 3D 形状,最后进行导电镀层处理。最终得到刚性大电流导体,具有精准定位的安装孔、受控阻抗和耐腐蚀表面。
本指南涵盖完整的制造流程链,从原材料选择到冲压、折弯、镀层和质量检查,并介绍工程师将母排从概念设计推进到量产所需的具体设计规则。

钣金母排材料
材料选择是首要决策,会限制后续所有设计:指定电流所需的横截面积、可成形性、镀层兼容性和成本。
母排用铜合金
| 属性 | C11000(ETP) | C10200(OFE) | C26000(黄铜) |
|---|---|---|---|
| 导电率(% IACS) | 101 | 101 | 28 |
| 导热系数(W/m·K) | 391 | 391 | 120 |
| 密度(g/cm³) | 8.94 | 8.94 | 8.53 |
| 退火态抗拉强度(MPa) | 220–260 | 220–260 | 300–350 |
| 最小弯曲半径(退火态,每 t) | 1.0t | 1.0t | 1.0t |
| 典型用途 | 电源母排,一般用途 | 高纯度、真空 | 低电流信号汇流排 |
**C11000 ETP(电解韧铜)**是母排的默认材料,具有 101% IACS 电导率、退火状态下良好的成形性,并适合镀锡、镍和银。除非有特殊原因不选用,否则建议指定该材料。
**C10200 OFE(无氧电子铜)**的导电率相同,但含氧量更低(低于 10 ppm;ETP 铜约为 200–400 ppm)。它适用于氢气氛钎焊或真空应用,此时残余氧会导致脆化。对于采用标准镀层的冲压母排,OFE 相比 ETP 通常没有明显优势。
适用于母线的铝合金
| 属性 | 1050-H14 | 1070-H14 | 6101-T6 |
|---|---|---|---|
| 导电率(% IACS) | 61 | 62 | 56 |
| 导热系数(W/m·K) | 229 | 234 | 218 |
| 密度(g/cm³) | 2.71 | 2.71 | 2.70 |
| 抗拉强度(MPa) | 105–145 | 95–130 | 200–240 |
| 最小弯曲半径(每 t) | 1.0t | 1.0t | 2.0–3.0t |
| 典型用途 | 成型汇流排,重量敏感 | 高导电母排 | 结构型母排,螺栓固定 |
1050和1070铝合金在冲压折弯母排中具有最佳的导电性与成形性平衡。其弯曲半径小(退火态为1t),冲压边缘整齐;但抗拉强度低,因此安装结构需加固或支撑。
6101-T6 强度较高,常用于挤压母排型材,但延展性较低,难以进行紧密弯折。它更适用于直线或仅有一个弯折的母排,即注重机械刚度而非复杂成形的场景。
如需进一步比较铜材与铝材,请参阅母排材料:铜与铝。
载流能力参考
特定电流所需的横截面积取决于允许的温升。下表给出了裸露(未封装)铜母线在高于 40 °C 环境温度 30 K 温升下的保守额定值。
| 截面积(mm²) | 板材尺寸(mm) | 在温升30 K时的DC电流(A) |
|---|---|---|
| 10 | 10 × 1.0 | 80–100 |
| 25 | 12.5 × 2.0 | 150–190 |
| 50 | 25 × 2.0 | 260–320 |
| 100 | 25 × 4.0 | 440–530 |
| 200 | 50 × 4.0 | 700–850 |
| 400 | 50 × 8.0 | 1,100–1,350 |
对于铝材,应降低约 38–40% 的额定值,或将横截面积增加约 60%,以达到与铜材相当的载流能力。实际额定值取决于外壳、与其他导体的距离和海拔。对于安全关键应用,务必通过热仿真或测试进行验证。
制造工艺
钣金母排的制造流程依次为:下料 → 冲孔 → 折弯 → 去毛刺 → 清洗 → 电镀 → 检验。各步骤所用的具体设备取决于产量、材料厚度和几何结构复杂度。
1。落料与冲孔
工艺从平板材料开始,级进模操作通常采用卷料,CNC 加工通常采用预切板材。
级进模冲压的产能最高。一卷铜板或铝板送入模具组后,在一次冲压循环中完成多道工序,例如冲出外形、打安装孔,有时还包括折弯。每单数量超过 5,000–10,000 件、材料厚度不超过约 3 mm 时最具成本效益。
CNC 转塔冲孔使用配有可更换刀具的可编程冲床,可加工较厚板材(铜材厚度最高约 6 mm),适合短批量和快速设计迭代,无需专用冲模。单件成本高于冲压,但工装投入很低。
激光切割具有最高的几何灵活性,可加工复杂轮廓和较小内圆角,且无需模具成本。它适用于原型、小批量生产,以及特征间距过小而无法使用冲压模具的设计。缺点是铜材激光切割边缘不如冲压边缘平整,可能需要二次去毛刺以提高镀层附着力。
| 工艺 | 最具性价比的批量区间 | 最大实用厚度(铜) | 模具成本 | 交期 |
|---|---|---|---|---|
| 级进模冲压 | >5,000 件 | ~3 mm | $5,000–$30,000 | 4–8 周(模具) |
| CNC转塔冲孔 | 50–5,000 个 | ~6 mm | 极少 | 1–2 周 |
| 激光切割 | 1–500 个 | ~10 mm | 无 | 3–7 天 |
2 成形(弯曲)
下料后,使用折弯机或专用折弯夹具将扁平母排型材弯成最终的 3D 形状。
弯折的关键设计规则:
- **最小内弯曲半径:**退火态 C11000 铜材为材料厚度(1t)的 1 倍;半硬态为 1.5t–2t 倍;6101-T6 铝材为 2–3t 倍。小于这些限值会导致外表面开裂。
- 弯曲方向与轧制纹理的关系: 尽可能使弯曲线与轧制方向垂直。平行纹理弯曲会降低延展性,可能需要更大的弯曲半径。
- 弯曲处卸载: 弯曲线附近的冲孔和槽口需要设置卸载缺口以防撕裂。标准做法:缺口宽度不小于材料厚度,深度至少超过弯曲切线1 mm。
- **回弹:**铜材会根据硬度和弯曲半径回弹 1–3°,铝材回弹 3–5°。模具设计必须预先过弯进行补偿。配备角度测量后挡料的 CNC 折弯机可自动处理。
- 最小法兰长度: 从弯曲中心线到最近边缘的距离至少应为 2.5t 加上弯曲半径。法兰更短时,折弯机无法可靠夹持,形变也难以预测。

3。去毛刺和边缘处理
冲压及冲孔边缘具有毛刺侧(模具出口侧)及塌角侧。电镀前必须去除毛刺,因为尖锐边缘会导致镀层变薄或完全漏镀,形成腐蚀起始点。
常见去毛刺方法:
- 振动研磨(使用陶瓷介质滚筒研磨):适合大批量加工,可使所有边缘获得均匀圆角,是冲压件的标准工艺。
- **滚筒去毛刺:**与振动研磨类似,但使用旋转滚筒,适用于较小零件。
- **手工去毛刺:**无法滚筒处理的大型或复杂零件需要手工去毛刺,可使用旋转工具或手锉。
去毛刺后目标边缘半径:0.1–0.3 mm。这足以保证镀层附着,又不会明显影响导体截面积。
4。清洁和表面处理
母排电镀前必须进行化学清洁。标准步骤如下:
- 碱性浸泡清洗 — 去除油污、冲压润滑剂残留和操作污染物。
- 酸活化——浸入硫酸或盐酸以去除表面氧化物并露出新鲜金属。
- 漂洗:每一步之间使用去离子水漂洗,防止溶液交叉带入。
经过镍或银电镀的铜母排,在主镀层工序前可先进行伍德镍打底(在富含氯化物的镀液中沉积一层薄而附着力强的镍层),确保镀层能附着在残留的钝化区域上。
5。电镀与表面处理
表面处理有两个目的:防止基材金属氧化,以及控制连接点处的接触电阻。
| 表面处理 | 厚度(µm) | 最高工作温度 | 接触电阻 | 成本 | 典型用途 |
|---|---|---|---|---|---|
| 哑光锡 | 3–8 | 130 °C | 低 | $ | 螺栓连接,通用 |
| 锡(亮面) | 3–8 | 130 °C | 低 | $ | 焊接端接 |
| 镍 | 5–15 | 300 °C | 中等 | $$ | 耐高温,阻焊层 |
| 银 | 3–10 | 200 °C | 最低 | $$$$ | RF 汇流排,超低损耗 |
| 镍 + 锡 | 3–5镍/3–8锡 | 150 °C | 低 | $$ | EV电池组 |
| 裸露(钝化处理) | — | — | 较高,随时间增加 | — | 低成本、非关键应用 |
镀锡是大多数电力母线的行业标准。它能在母线使用寿命内保持较低的接触电阻,并兼容螺栓连接和焊接。螺栓连接建议使用哑光锡(比亮锡更能抵抗锡须形成),并要求镀层厚度至少为 5 µm,以确保长期可靠性。
镀镍用于工作温度超过 130 °C 的汇流排,也可作为锡或银下方阻挡层,防止高温下铜扩散至表层。镍底加锡的镀层组合,常见于 EV 电池及储能汇流排组件。
选择性电镀仅对接触区域电镀,本体保留裸露或钝化状态,可为仅螺栓孔及端接处需防护的大型汇流排降低材料成本。CZT 支持通过遮蔽或镀后剥离实现选择性电镀。
6。检验与质量控制
尺寸和电气检验确保每根母排均符合图纸规格。
| 参数 | 方法 | 典型公差 |
|---|---|---|
| 总长度/宽度 | 三坐标测量仪或光学测量 | ±0.1 mm(冲压),±0.2 mm(激光切割) |
| 孔位 | CMM或针规检具 | ±0.05 mm(冲压),±0.1 mm(CNC 冲孔) |
| 孔径 | 通止规 | ±0.05 mm |
| 弯曲角度 | 使用数字量角器或夹具进行检查 | ±0.5° |
| 镀层厚度 | XRF(X 射线荧光) | 按规格±20% |
| 镀层附着力 | 胶带剥离测试(ASTM B571) | 无剥落 |
| 电阻 | 4-wire 微欧测量 | 按设计目标 |
| 外观/毛刺 | 100% 目视或自动光学检查 | IPC-A-600 等级 2 或 3 |
对于安全关键应用,如 EV 电池互连及 UL 列名开关设备,CZT 提供完整 PPAP(生产件批准程序)文件,包括尺寸报告、材料证书及镀层厚度记录。
设计考量
孔位图和安装硬件
母排安装孔和连接孔的尺寸应适配紧固件并留有间隙,位置应符合IEC 60664-1或UL 508A规定的爬电距离和电气间隙要求。
母排连接的标准螺栓尺寸:
| 螺栓尺寸 | 孔径 | 垫圈外径 | 扭矩(Nm) | 每个螺栓的近似电流(A) |
|---|---|---|---|---|
| M5 | 5.5 mm | 10 mm | 4–6 | 50–80 |
| M6 | 6.6 mm | 12 mm | 8–12 | 80–120 |
| M8 | 9.0 mm | 16 mm | 18–25 | 150–250 |
| M10 | 11.0 mm | 20 mm | 35–50 | 250–400 |
| M12 | 13.5 mm | 24 mm | 55–80 | 400–600 |
螺栓头和螺母下始终使用平垫圈,使夹紧力分布在整个镀层表面。对于有振动的应用,可增加碟形弹簧垫圈或 Nord-Lock 双垫圈,在热循环过程中保持接头预紧力。
热管理
母线会因I²R损耗产生热量。在电池组、PDU和逆变器机柜等封闭组件中,必须管理这些热量,避免超过镀层温度上限或使相邻绝缘材料劣化。
设计策略:
- 优先增加宽度,而不是厚度,以扩大对流和辐射散热的表面积。在截面积相同的情况下,50 × 2 mm母排的散热效果优于25 × 4 mm母排。
- 在汇流排与散热器或机壳壁之间添加导热垫,为密封组件提供传导冷却。
- 如果母排表面温度会超过130 °C,请使用镍镀层(而非锡),因为锡在该温度下会软化并失去夹紧力。
- 对于安全关键设计,使用 FEA(ANSYS、COMSOL)模拟温升。解析估算足以进行初步尺寸设计,但无法反映弯折处或接触过渡处的局部热点。
绝缘与爬电距离
开关设备和电池组中的裸露母排需要绝缘,以避免电弧故障和意外接触。常见方法包括:
- 热缩管(聚烯烃、含氟聚合物):成形和电镀后套用。密封应用可选带胶内衬款。多数配方的额定温度可达600 V。
- **环氧粉末涂层:**可形成坚固耐刮的绝缘层(0.2–0.5 mm),通过静电喷涂并在 180–200 °C 下固化。选择性遮蔽可使触点区域保持裸露。
- **Kapton(聚酰亚胺)胶带缠绕:**用于航空航天和高温应用。复杂形状缠绕需要大量人工。
- **包覆成型:**采用注塑绝缘材料(PA66、PBT)包覆母线,连接点除外。成本最高,但抗振性能最好,适用于密封环境。
带电母排与接地外壳之间的爬电距离和电气间隙必须符合IEC 60664-1(工业)或IEC 60664-5(低压设备)要求。在800 V DC下——这在现代EV平台中很常见——污染等级为2时,最小电气间隙为8 mm,爬电距离为12.5 mm。
应用
EV 电池包
钣金母排在电池模块和电池包内将各单体连接成串并联结构。要求包括:
- 薄型(0.5–2.0 mm),可安装在电芯端子之间
- 激光焊接或超声波焊接区域(焊点处需要裸露、无镀层的铜)
- 适用于最高 150 °C 温度的镀镍或镍锡层
- 严格的位置公差(孔位为±0.1 mm),确保与电芯端子间距对齐
CZT 为 EV 电池组 OEM 和 Tier 1 供应商提供电芯间互连母排和模块级配电母排。
配电单元(PDU)
在 EV 和工业应用中,PDU 使用多条成型母排,将主母线的电力分配到带保险丝的输出电路。此类母排通常采用 2–4 mm 铜并镀锡,且会经过多次弯折以绕开保险丝座和继电器模块。
储能系统(ESS)
大型电网和商用 ESS 柜依靠母排连接电池架、逆变器和 DC 断路器。常见截面规格为 100–400 mm²。对于逆变器 DC 链路连接,为降低寄生电感,可优先考虑叠层母排,而不是实心冲压母排。冲压母排仍是电池架间连接和主 DC 配电的标准方案。
工业开关设备
这是传统母排的典型应用。冲压成形的母排用于配电盘、电机控制中心和母线槽系统内部配电,额定范围从 100 A 到数千安培。相关规范(UL 508A、IEC 61439)规定了材料、镀层和接头设计。

可制造性设计检查清单
提交母线设计询价前,请检查以下事项:
- 注明材料和状态——例如 C11000-H02(半硬态)或 C11000-O(退火态)。
- 图纸上标明板材厚度——不要含糊不清;请注明标称值和公差。
- 弯曲半径不得小于材料/硬度规定值——退火铜为 1t,半硬铜为 1.5–2t。
- 弯曲线附近的孔应设置弯曲卸荷结构——卸荷宽度 ≥ t,深度应超过弯曲切点至少 1 mm。
- 注明纹理方向:如果弯折半径较小,优先沿垂直于纹理的方向弯折。
- 孔径已含公差——例如,6.6 +0.1/−0 mm,适用于M6间隙。
- 镀层规格完整——材料、厚度范围、面积(全镀或选择性镀层)、标准(锡镀层 ASTM B545,镍镀层 ASTM B689)。
- 已标注接触区域 — 标出与其他导体配合的表面;这些区域可能需要更严格的平面度或镀层厚度要求。
- 规定绝缘方式——确定热缩套、粉末涂层或包覆成型方式及遮蔽区域。
- 标出关键尺寸——区分功能公差(孔位、弯折角度)和外观公差。
常见问题
什么是钣金母排?
钣金母排是一种扁平导电体,由铜板或铝板通过冲压、打孔或激光切割制成,随后进行折弯成形和表面处理。它用于在电力电子设备、电池组和开关设备组件中分配大电流。
母排使用的铜板厚度是多少?
大多数冲压铜母排使用厚度为0.8 mm至4.0 mm的板材。较薄规格(0.5–0.8 mm)用于低电流信号母排和柔性互连;较厚板材(4–6 mm)用于大电流主配电母排,但通常需要CNC冲孔,而非级进模冲压。
冲压母排应该选铜还是铝?
铜(C11000 ETP)是大多数电源应用的默认材料,其导电率(101% IACS)允许最小截面积。需要尽量减轻重量时,如 EV 电池包,或材料成本是主要限制时,则选择铝(1050 或 6101-T6)。为承载相同电流,铝汇流排截面积需比铜约大 60%。
铜母排的最小弯曲半径是多少?
对于退火态 C11000 铜板,材料厚度不超过 3 mm 时,最小内弯半径通常为材料厚度(1t)的 1 倍。半硬态材料要求为 1.5t–2t。弯曲半径小于下限会使外表面开裂,增加电阻并形成故障起始点。
母排连接适合采用哪种表面处理?
螺栓连接母排接头最常采用镀锡(3–8 µm),因为它能防止铜氧化并保持较低的接触电阻。高于 150 °C 的高温环境或需要焊接回流时,优先选用镀镍(5–15 µm)。镀银的接触电阻最低,但成本过高,不适用于大多数应用。
CZT能否制造定制钣金母排?
可以。CZT可生产铜、铝材质的定制冲压和CNC成形母排,从单件原型到月产量超过100k件均可承接。服务包括级进模冲压、CNC折弯、镀锡/镍/银,以及100%尺寸检测。
相关阅读
- 什么是母排? — 母排定义、工作原理和基础知识。
- 汇流排类型:铜、铝、层叠式及更多类型:比较外形规格和构造方法。
- 储能母排设计注意事项 — ESS专用设计、层压母排和热管理。
- 母线材料:铜与铝对比——详细分析导电率、成本和重量的权衡。