TPA 和 CPA 检查应区分端子的状态与连接器配合后的状态。端子位置保证结构和连接器位置保证结构用于不同的装配检查,其具体操作取决于所选连接器系统。应遵循适用的装配说明,而不是套用通用的锁扣动作。
TE 在其连接器故障排查指南中说明了这些不同特征。该资料解释了相关术语,但并未提供适用于所有汽车连接器系列的装配步骤。
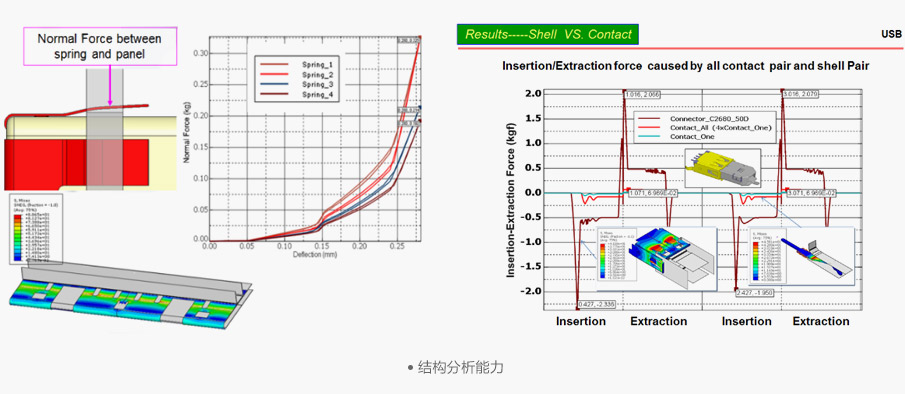
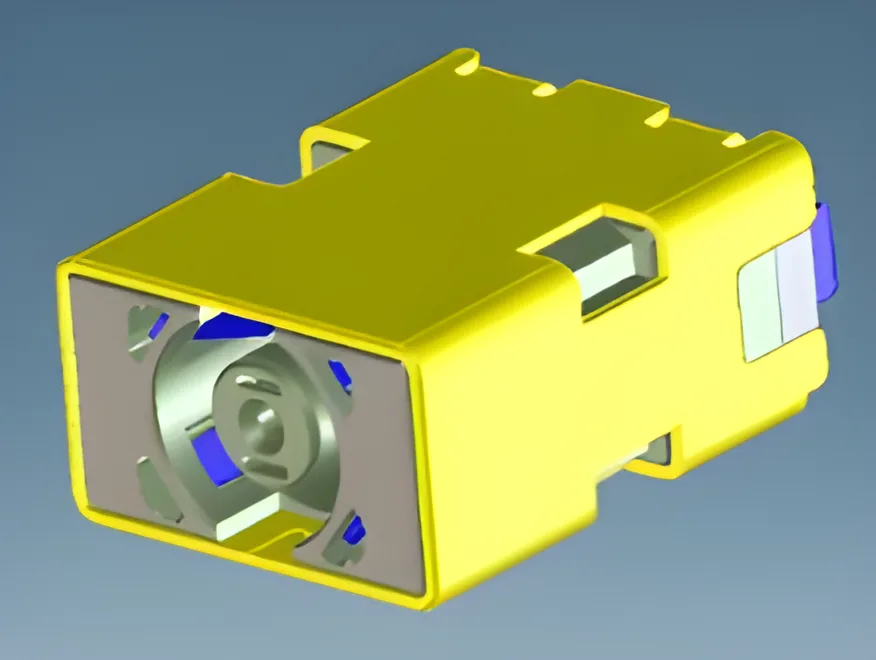
图 1。CZT 结构分析示例。此处展示的是机械审查方法;图中的分析并非 TPA/CPA 状态,也不是锁扣验收限值。CZT 来源 · 原始图片.
定义允许的装配状态
取得制造商图纸或说明,了解预装配和最终位置。明确端子插入过程中允许的状态,以及对插或出货前必须达到的状态。
使用实际量产型号制作图示作业指导书。标出参考表面和观察方向,帮助检验员区分特征处于部分移动状态还是已完成状态。
不要仅凭听到咔哒声就判断合格。适用说明可能要求确认特定位置,声音无法证明这一点。反过来,如果特征位置正确,也不应仅仅因为声音不同于另一种连接器设计就判为不合格。
将端子检查与配合检查分开
在评估连接器最终插合状态前,应先检查端子插入情况和规定的二次保持结构。明确产线如何防止漏掉的步骤流入下一道工序。
| 检验记录 | 问题已答复 |
|---|---|
| 端子插入检查 | 每个触点是否都处于其文件规定的位置? |
| TPA 状态 | 适用的次要特征是否已正确设置? |
| 对插检查 | 两个半件是否已完全啮合? |
| CPA 状态 | 规定的防错特征是否处于最终位置? |
| 异常记录 | 是什么阻碍了正常装配? |
表格应引用实际型号的专用判定标准,不应添加所选连接器并不具备的特性。
调查正常运行时的电阻
如果锁止结构无法到达文件规定的状态,应停止操作并保留现场状态。进一步施力前,检查端子就位、附件身份、对准情况和污染。
例如,在某个假设的线束工位上,端子未完全插入可能导致次级锁止结构无法闭合。强行压入该结构可能损坏组件,并破坏原始诊断证据。正确做法是受控地提出异常,并按授权的纠正程序处理。
仅使用系统允许的放行或维修方法。未经批准的探测可能损坏保持结构,即使之后锁扣看起来已闭合也是如此。
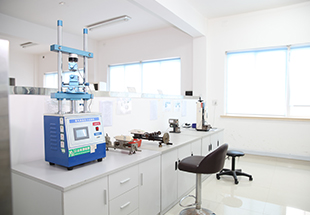
图 2。CZT 插入力测试设备。检验保障装置时,应采用特定型号的状态和操作程序;这张设备图片不能证明某个具体锁扣符合要求。CZT 来源 · 原始图片.
记录验收与返工范围
将检验结果关联到线束编号、连接器参考信息、装配说明及操作员或工位记录。注明检验覆盖每个组件,还是覆盖规定数量的工艺验证样品。
经授权返工后,应重复受返工影响的检查并记录结果。某个特征恢复到最终位置,并不能自动证明受损外壳或端子已恢复原状。清晰定义状态,能让生产、采购和故障分析有效使用检验结果,同时避免为所有汽车锁止结构制定误导性的通用规则。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。