USB-C 回流焊首件检验应确认连接器在实际 PCB 上是否正确就位、焊接并实现电气连接。仅凭外观无法回答这三个问题。先依据已批准的连接器图纸、焊盘图形和装配工艺,再检查首批电路板,之后方可放行工艺。
USB-C 连接器系列提供候选产品记录和图纸参考。请在采购订单中确认具体型号和版本。相近的目录代码可能有不同的固定细节,只有在配置明确时,先前已通过的电路板才有参考价值。
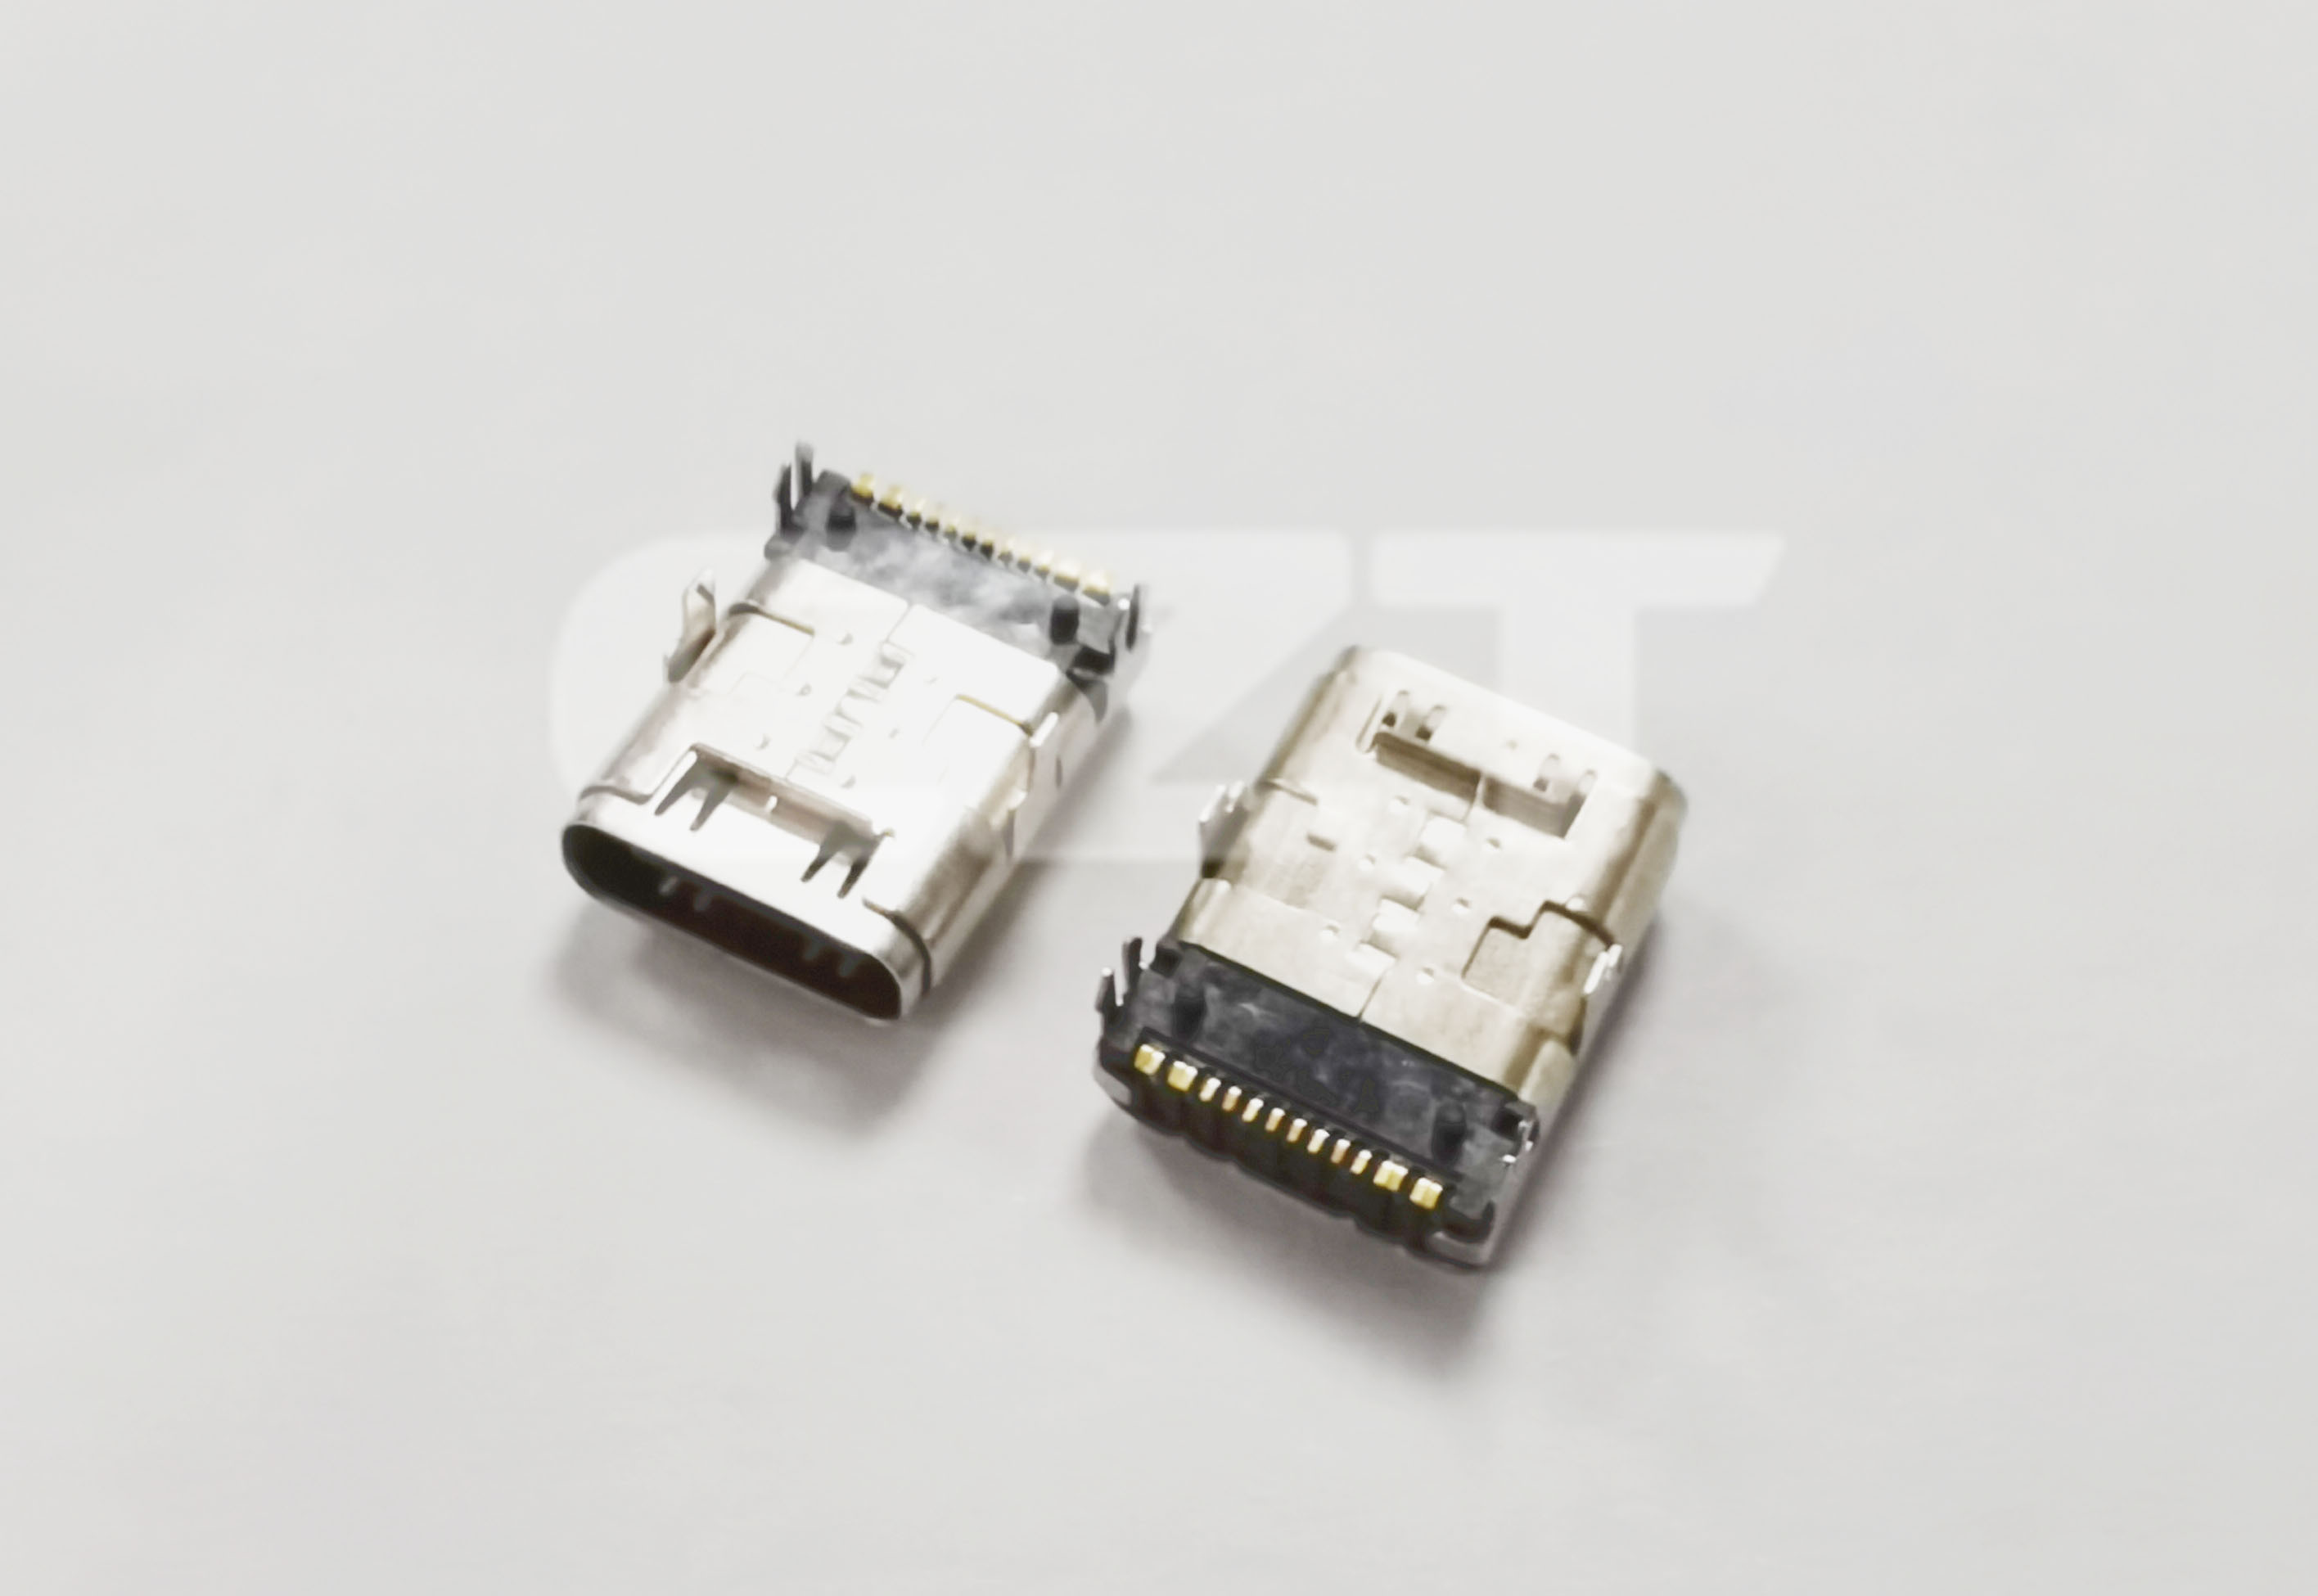
图 1。CZT Type-C 插座照片展示了外壳和触点侧结构,这些特征应在检查就位和焊接连接前予以识别。 CZT 来源 · 原始图片.
加热电路板前先检查输入资料
将 PCB 焊盘图形与现行图纸进行比较,包括信号焊盘、外壳特征和定位孔。确认钢网版本与该焊盘图形匹配。即使贴装准确,错误的焊膏图形也会形成重复性缺陷。
审查连接器和电路板组件已批准的工艺限值。不要根据连接器外观或外壳颜色选择热曲线。记录样品电路板所用的实际产线设置和测得曲线。
如果量产工艺与原型工艺不同,应在解读首件前明确指出这一变化。手工调整过的样品不能悄然充当未经验证的自动化工艺证据。
将就位情况与焊接质量分开检查
依据明确的电路板基准测量连接器位置。检查本体倾斜、支撑柱不一致,以及未进入预定位置的外壳特征。连接器即使装得偏高,也可能仍有几个外观上似乎可接受的焊点。
| 检验项目 | 需保留的观察结果 |
|---|---|
| 本体位置 | 高度、倾斜度及其与板边的关系 |
| 信号接点 | 桥连、接合不足或移位 |
| 外壳接合处 | 接合覆盖范围与固定状态 |
| 定位特征 | 就位状态及干涉证据 |
| 配合口 | 相对于外壳基准的位置 |
针对每项特征的可见性选择合适的检验方法。如果通过现有视角无法评估某个接头,应记录评估方式,而不能默认其可接受。
增加电气和配合检查
根据原理图检查预期连接和隔离状态。对于设备支持的功能,应测试插头的两个方向。简单的通断结果无法证明所有通信或供电功能。
使用有代表性的电缆检查回流焊后的插合状态。记录安装外壳后插头是否能正常就位。连接器即使焊接一致,也可能安装在与产品外壳不匹配的位置。
[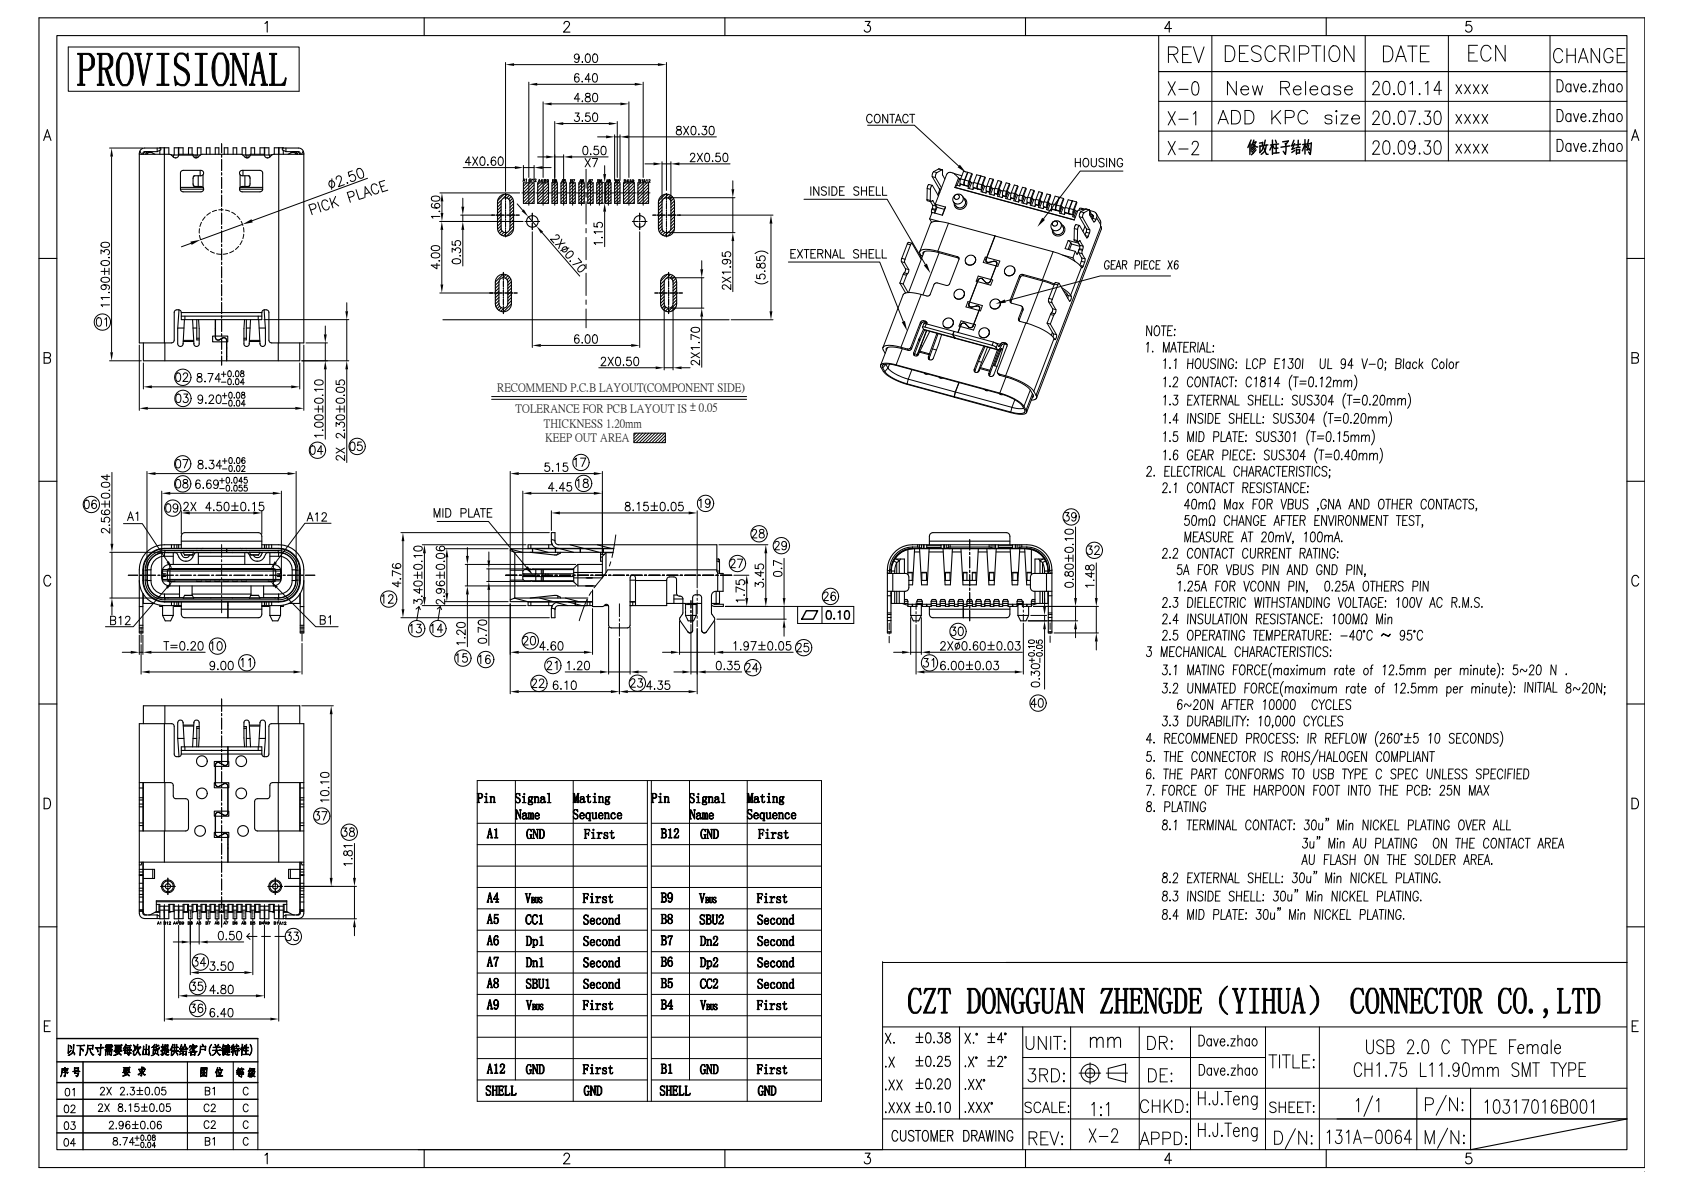
图 2。官方 Type-C 封装和机械视图可用于首件对比;应遵循实际供应商的工艺说明和检验要求。CZT 来源 · 原始 PDF,第 1 页.
将调查结果转化为受控放行
例如,在某个假设的首次装配中,外壳持续高于预定位置,但信号引脚仍能润湿。应先调查本体与电路板之间的干涉以及贴装位置,再考虑增加焊膏。增加焊膏可能掩盖现象,却无法纠正机械原因。
将标注照片、尺寸和电气结果与电路板、钢网和连接器版本一同保存。通过明确的变更关闭缺陷,并重复受影响的检查。获批的首批样品应代表可复现的生产配置,而不是从一次原因不明的试制中挑出的外观最佳电路板。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。