更换压接机应用器后,生产恢复前应通过首件压接批准,核实实际端子、导线、工具和设备设定。此前已接受的配方可作为历史参考,但换线或换型可能引入对准、送料或设置差异,应在新制样件上加以检查。
对于与线束系列相关的组件,应取得适用的端子和工装说明。Molex 的应用规范示例强调应评估实际电线、工装和设备。不要将其中的具体尺寸或样品规则移用于无关的端子系统。

图 1。CZT 线束生产设备。换线批准应适用于实际使用的端子、导线和生产设备。 CZT 来源 · 原始图片.
识别发生了哪些变化
记录拆下和装上的压接应用器、端子卷盘、线材参考信息及设备配方。若系统单独管理模具或工装版本,也要记录其修订版。首件记录应区分计划内的常规换型,以及卡料、维修或调整后的重新启动。
制样前检查批准的工艺窗口和检验要求。不要因端子带相似就沿用上一项工作的压接设置。
将试制件分开存放。用于设置的样品如果尚未通过要求的检查,产线放行后也不应重新退回量产库存。
制作并检验有代表性的首件
设备和送料机构准备就绪后,应按记录的抽样程序取得样件。检查导线准备、导体位置、绝缘支撑,以及应用规范中列出的端子特征。
| 记录项目 | 用途 |
|---|---|
| 组合编号 | 关联导线、端子、压接模具和工艺参数 |
| 测量结果 | 证明了规定的设置特性 |
| 目视检查结果 | 记录准备情况和几何形状相关问题 |
| 必需的破坏性检查 | 确认已批准的验证项目 |
| 放行决定 | 标明授权及任何限制 |
使用规定的测量方法和经校准的设备。在压接部位错误的位置测得的数值,不会因为落在目标范围内就变得有效。
应用明确的暂扣和放行规则
若某项必需特性不合格,应隔离受影响材料并记录调整情况。变更后应制作新样件,并重复适用的检查。不要将不合格的工装试件与后续合格件求平均来证明可以放行。
以假设性的端子换型为例,可能已载入正确配方,但安装的导线变体采用了不同的绝缘层。组合记录有助于在生产前发现不匹配,而不是将其当作随机测量波动。
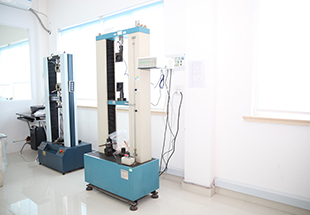
图 2。CZT 拉伸测试设备。公开的拉伸设备示例用于说明机械检查类别;具体首件测试仍应依据实际端子规范。 CZT 来源 · 原始图片.
保留恢复量产所需的证据
将首件检验的批准结果与生产批次及可销售产品生产的起始节点关联。记录授权放行的人员,以及如何根据既定计划执行后续过程检查。
首件批准并不意味着无需继续进行生产线检查,也不免除对后续卡滞和调整的响应责任。它的作用更具体、务实:在换型后形成的组件进入生产流程前,确认该次具体换型已按正确要求完成检查。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。


