Ein modernes Pkw enthält über 1,500 einzelne Drähte mit einer Gesamtlänge von mehr als 1.5 Meilen. Bei Industrieanlagen können es noch mehr sein. Der Kabelbaum, der all diese Leiter ordnet, schützt und verlegt, zählt in jedem elektromechanischen Produkt zu den arbeitsintensivsten und kritischsten Teilsystemen.
Eine schlecht ausgelegte Kabelkonfektion führt zu Gewährleistungsansprüchen, Feldausfällen und kostspieligen Rückrufen. Eine gute Konstruktion sorgt für zuverlässige Systeme, die über die gesamte Lebensdauer des Fahrzeugs oder der Maschine funktionieren. Entscheidend ist eine konsequente technische Auslegung schon in einer frühen Entwicklungsphase.
Dieser Leitfaden beschreibt den gesamten Prozess der Kabelbaumkonstruktion vom Schaltplan bis zur Produktion und enthält praktische Empfehlungen zu Materialauswahl, Verlegung, Prüfung und Qualitätskontrolle. Ob Sie Ihren ersten Prototyp entwickeln oder eine bestehende Serienkonstruktion optimieren — diese bewährten Verfahren helfen, häufige und kostspielige Fehler zu vermeiden.

Was ist ein Kabelbaum?
Ein Kabelbaum (auch Kabelsatz oder Kabelbaum-Baugruppe) ist eine gebündelte Anordnung aus Drähten, Kabeln, Steckverbindern und Klemmen, die elektrische Energie und Signale in einem Fahrzeug, einer Maschine oder einem Gerät überträgt. Der Kabelbaum fasst einzelne Stromkreise strukturiert zusammen, sodass er als Baugruppe gefertigt und bei der Endmontage in einem Arbeitsschritt eingebaut werden kann.
Ein typischer Kabelbaum umfasst die folgenden Komponenten:
- Leitungen und Kabel. Die Leiter führen den Strom. Der Leiterquerschnitt wird anhand der Stromlast und des zulässigen Spannungsabfalls für jeden Stromkreis gewählt.
- Steckverbinder. Über sie wird der Kabelbaum mit Steuergeräten, Sensoren, Aktoren und anderen Geräten verbunden. Die Auswahl ist entscheidend für die Zuverlässigkeit. Einen ausführlichen Überblick finden Sie in unserem Leitfaden zu Kabelverbindertypen.
- Klemmen und Kontakte. Die Metallteile werden an die Drahtenden gecrimpt oder gelötet und stellen im Inneren jedes Steckergehäuses die elektrische Verbindung her.
- Schutzschläuche. Wellrohr, Geflechtschlauch oder Schrumpfschlauch schützt Kabelbündel vor Abrieb, Hitze und Chemikalien.
- Band und Bündelung. Kabelbaumband, Kabelbinder und Clips halten den Kabelstrang zusammen und befestigen ihn am Fahrzeug- oder Geräterahmen.
- Dichtungen und Tüllen. Gummi- oder Silikonbauteile verhindern, dass Feuchtigkeit und Verunreinigungen in Steckverbinder und Durchführungen eindringen.
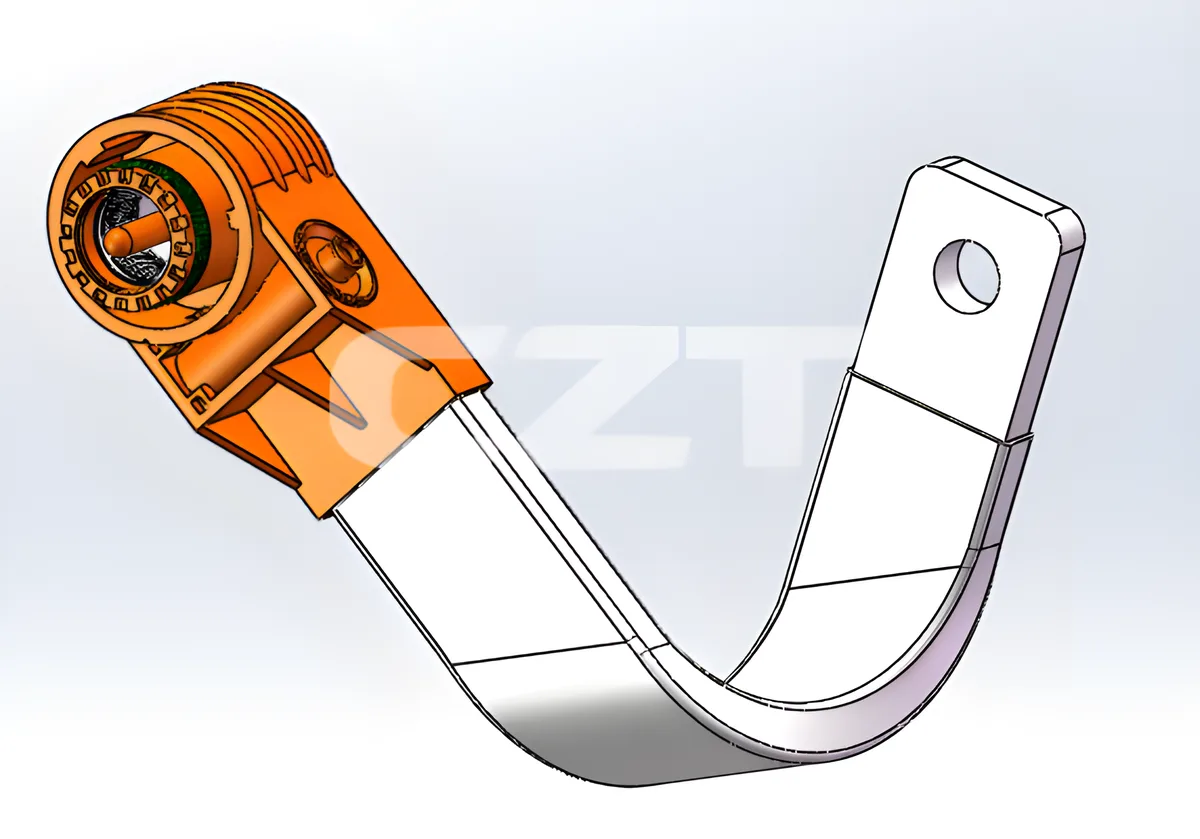
Der Kabelbaum ist das zentrale Nervensystem jedes elektrischen Systems. Ein gut konstruierter Kabelbaum vereinfacht die Fertigung, verkürzt die Montagezeit und verbessert die langfristige Zuverlässigkeit deutlich.
Kabelbaum und Kabelkonfektion: die wichtigsten Unterschiede
Die Begriffe „Kabelbaum“ und „Kabelkonfektion“ werden oft synonym verwendet, bezeichnen aber unterschiedliche Produkte mit verschiedenen Konstruktionsanforderungen. Diese Unterscheidung ist wichtig, wenn Sie Komponenten spezifizieren oder mit einem Fertigungspartner kommunizieren.
| Merkmal | Kabelbaum | Kabelkonfektion |
|---|---|---|
| Aufbau | Mehrere Einzeldrähte, die mit Klebeband, Kabelbindern oder Wellrohr gebündelt sind | Mehrere Leiter in einem gemeinsamen Außenmantel |
| Flexibilität | Flexibler; einzelne Leiter können in verschiedene Richtungen abzweigen | Weniger flexibel; festes Bündel im Mantel |
| Umweltschutz | Schutz erfolgt durch externe Schläuche, Klebeband und Steckerdichtungen | Der Außenmantel bietet von sich aus Schutz |
| Typische Anwendung | Innenraumverkabelung von Fahrzeugen, Schalttafeln und Gerätegehäusen | Außenverbindungen, Geräteverbindungen und Datenübertragung |
| Abzweigung | Unterstützt komplexe Abzweige und Aufteilungen | Typischerweise Punkt-zu-Punkt ohne Abzweigungen |
| Kosten | Geringere Materialkosten, höhere Arbeitskosten | Höhere Materialkosten, geringere Arbeitskosten |
| Anpassung | Hochgradig anpassbare Leitungsführung und Schaltungskonfiguration | Standardisierte Konfigurationen sind häufiger verfügbar |
In der Praxis verwenden die meisten elektrischen Systeme in Automobilindustrie und Industrie eine Kombination aus beiden. Der Hauptkabelbaum eines Fahrzeugs ist ein verzweigter Kabelbaum, während die Verbindung zwischen Anhänger und Zugfahrzeug typischerweise als Kabelbaugruppe ausgeführt ist.
Überblick über den Entwicklungsprozess eines Kabelbaums
Ein durchdachter Kabelbaum-Entwurf folgt einem strukturierten Ablauf: von den elektrischen Anforderungen über die physische Auslegung und Prototypen bis hin zu Validierung und Produktionsfreigabe. Das Überspringen von Schritten oder eine zu starke Verkürzung des Zeitplans führt fast immer später zu Qualitätsproblemen.
Schritt 1: Schaltplan und Schaltungsentwurf
Jeder Kabelbaum beginnt mit einem Schaltplan, der alle Stromkreise festlegt, einschließlich Leitungsquerschnitt, Farbcode, Steckerbelegung sowie Sicherungs- oder Relaisschutz. Dieser Plan ist die verbindliche Grundlage für die gesamte Konstruktion.
Zu den wichtigen Ergebnissen dieser Phase gehören der Stromkreisplan, Pinbelegungstabellen der Steckverbinder sowie eine Sicherungs- und Relaisbelegung. Moderne Teams verwalten diese Daten mit ECAD-Werkzeugen wie Capital Harness, Zuken E3 oder CATIA Electrical.
Schritt 2: 3D-Verlegung und Verpackung
Der Schaltplan legt fest, was verbunden werden muss. Die Leitungsführung bestimmt den Weg. Mithilfe eines 3D-CAD-Modells des Fahrzeugs oder Geräts verlegen Ingenieure Kabelbündel entlang verfügbarer Wege und vermeiden Wärmequellen, bewegliche Teile und scharfe Kanten.
Die Leitungsführung wirkt sich direkt auf Länge, Gewicht und Kosten des Kabelbaums aus. Wird die Gesamtkabellänge bei einer Serie von 100,000 Fahrzeugen um 10% reduziert, lassen sich erheblich Material und Gewicht einsparen. In diesem Schritt werden außerdem Clippositionen, Tüllen und Steckermontagepunkte festgelegt.
Schritt 3: Prototypenbau
Bevor Sie sich auf Produktionswerkzeuge festlegen, fertigen Sie Prototyp-Kabelbäume auf einer maßstabsgetreuen Formplatte, auch Nagelbrett oder Montagebrett genannt. Damit lassen sich Leitungslängen, Steckverbinderpositionen und Abzweigstellen anhand des tatsächlichen Fahrzeugs oder Geräts überprüfen.
시제품 제작은 제조상의 문제도 드러냅니다. 특정 분기 배선을 테이핑하기 어렵거나 설치 중 커넥터에 접근하기 힘들다면, 생산 금형을 완성한 뒤보다 이 단계에서 설계를 수정하는 편이 훨씬 저렴합니다.
Schritt 4: Prüfung und Validierung
Prototyp-Kabelbäume werden elektrisch geprüft (Durchgang, Isolation, Hochspannung) und mechanisch validiert (Passform, Vibration, Temperaturwechsel). Die Prüfstandards behandeln wir ausführlich in einem späteren Abschnitt.
Die Validierung sollte Installationsversuche mit der tatsächlichen Serienhardware umfassen. Ein Kabelbaum kann auf dem Prüfstand einwandfrei funktionieren und dennoch scheitern, wenn er nicht in den verfügbaren Einbauraum passt oder Servicetechniker für Wartungsarbeiten nicht an die Steckverbinder gelangen.
Schritt 5: Produktionsfreigabe
Nach erfolgreicher Designvalidierung erstellt das Engineering-Team ein vollständiges Fertigungspaket mit Formbrettzeichnung, Stückliste, Montageanleitung, Prüfspezifikationen und Qualitätskontrollplan. Die Angaben müssen so eindeutig sein, dass ein Auftragsfertiger den Kabelbaum ohne Rückfragen herstellen kann.
Wichtige Konstruktionsaspekte
Die folgenden technischen Faktoren sollten für jeden Stromkreis im Kabelbaum geprüft werden. Ein Fehler bei nur einem davon kann zu sporadischen Ausfällen, Überhitzung oder vorzeitigem Verschleiß führen.
Strombelastbarkeit und Kabelquerschnitt
Jeder Leiter muss für den maximal erwarteten Strom mit ausreichender Sicherheitsreserve ausgelegt sein. Zu dünne Leiter überhitzen, die Isolierung altert und es kann zu Bränden kommen. Die maßgebliche Referenz für die Dimensionierung von Fahrzeugleitungen ist SAE J1128; sie legt die Strombelastbarkeit verschiedener Leiterquerschnitte und Isolierungen bei bestimmten Umgebungstemperaturen fest.
| AWG | Querschnitt (mm2) | Maximalstrom bei 85C Umgebungstemperatur (GPT) | Typische Anwendung |
|---|---|---|---|
| 20 | 0.5 | 5 A | Sensorsignale, LED-Anzeigen |
| 18 | 0.75 | 7 A | Kombiinstrument, Schalter |
| 16 | 1.0 | 10 A | Innenbeleuchtung, kleine Motoren |
| 14 | 2.0 | 15 A | Elektrische Fensterheber, Sitzmotoren |
| 12 | 3.0 | 20 A | Scheinwerfer, Kraftstoffpumpe |
| 10 | 5.0 | 30 A | Gebläsemotor, Sitzheizung |
| 8 | 8.0 | 46 A | Starterstromkreis, hohe Stromlasten |
Verringern Sie die zulässige Strombelastbarkeit von Leitungen, wenn sie durch heiße Bereiche wie Motorräume geführt werden. Eine Leitung mit einer Belastbarkeit von 10 A bei einer Umgebungstemperatur von 85C kann bei 125C möglicherweise nur noch 7 A führen.
Spannungsabfall
Der Spannungsabfall im Stromkreis muss innerhalb der Toleranz des Verbrauchers liegen. Die meisten Kfz-Steuergeräte und Sensoren benötigen eine Versorgungsspannung innerhalb von plus/minus 10% des Nennwerts. Bei einem 12 V-System darf der Gesamtabfall über den gesamten Stromkreis einschließlich Steckverbindern und Spleißen daher höchstens 1.2 V betragen.
Berechnen Sie den Spannungsabfall mit der Formel: V_drop = I × R × L × 2, wobei I den Strom in Ampere, R den Widerstand je Längeneinheit und L die einfache Leitungslänge bezeichnet. Der Faktor 2 berücksichtigt den Rückleiter. Prüfen Sie damit, ob der gewählte Leitungsquerschnitt die Anforderungen an den Spannungsabfall erfüllt und nicht nur die Strombelastbarkeit.
EMI-Abschirmung
Empfindliche Signalkreise wie CAN, LIN und Sensorsignale müssen vor elektromagnetischen Störungen geschützt werden. Geschirmte Twisted-Pair-Leitungen sind die Standardlösung für Fahrzeugdatenbusse. Damit die Abschirmung wirksam ist, muss sie an einem Ende – üblicherweise am Steuergerät – korrekt geerdet werden.
Führen Sie Signalleitungen nach Möglichkeit nicht parallel zu Hochstrom-Leistungskreisen. Halten Sie zwischen ungeschirmten Signalleitungen und Stromleitungen mit mehr als 10 A mindestens 50 mm Abstand ein.
Biegeradius
Jeder Draht und jedes Kabel hat einen Mindestbiegeradius, bei dessen Unterschreitung Leiter oder Isolierung beschädigt werden können. Als allgemeine Regel gilt für Standard-Kfz-Kabel ein Mindestbiegeradius vom 3- bis zum 5-Fachen des Außendurchmessers von Draht oder Bündel. Bei Koaxial- und geschirmten Kabeln beträgt er typischerweise das 6- bis 10-Fache des Außendurchmessers.
Wird der Mindestradius unterschritten, können Isolierungen reißen, Leiter ermüden und sich Impedanzen in Signalkabeln verändern. Achten Sie besonders auf den Biegeradius am Steckereintritt und an den Stellen, an denen Abzweige aus dem Hauptkabelbaum austreten.
Temperaturbereich
Alle Kabelbaumteile müssen für die höchste Einsatztemperatur ausgelegt sein. Im Motorraum nahe Abgaskrümmern können über 150C auftreten. Innenräume überschreiten selten 85C, können am sonnenbeschienenen Armaturenbrett aber 105C erreichen.
Ermitteln Sie die Temperaturzonen des Fahrzeugs oder Geräts und legen Sie die Isoliermaterialien entsprechend fest. Überall denselben hochtemperaturbeständigen Leitungstyp zu verwenden ist sicher, aber teuer. Zonenangepasste Materialien optimieren die Kosten, ohne die Zuverlässigkeit zu beeinträchtigen.
Materialauswahl
Leitungstypen
Fahrzeug-Primärleitungen werden nach Isoliermaterial und Wandstärke klassifiziert. Die gebräuchlichsten Typen nach SAE J1128 sind:
| Leitungstyp | Isolierung | Wandstärke | Temperaturbereich | Wesentliche Eigenschaften |
|---|---|---|---|---|
| GPT | PVC | Standard | 80C | Kostengünstig, universell einsetzbar |
| GXL | Vernetztes PE | Dünne Wand | 125C | Geringerer Durchmesser und Gewicht, gute Chemikalienbeständigkeit |
| TXL | Vernetztes PE | Extra dünne Wand | 125C | Minimaler Durchmesser und geringes Gewicht, enge Kabelführung |
| SXL | Vernetztes PE | Standard-Wandsteckdose | 125C | Maximale Abriebfestigkeit, Motorraum |
| XLPE | Vernetztes PE | Unterschiedliche | 150C | Hochtemperaturbereiche in Auspuffnähe |
Bei den meisten neuen Fahrzeugentwicklungen haben GXL- und TXL-Leitungen GPT weitgehend als Standard abgelöst. Die vernetzte Polyethylen-Isolierung bietet bei dünnerer Wand bessere Temperatur-, Chemikalien- und Abriebfestigkeit und verringert dadurch Durchmesser und Gewicht des Kabelbaums.
Isolierstoffe
Neben dem Draht selbst müssen Schutzschläuche und Umhüllungsmaterialien zur jeweiligen Umgebung passen:
- Gewellter Polyamidschlauch (Nylon). Standardschutz für die Leitungsführung unter dem Fahrzeugboden und im Motorraum. Temperaturbereich von -40C bis 150C. Sehr gute Abriebfestigkeit.
- PVC-Wellrohr: Günstigere Option für Innenraum- und Kofferraumverlegung bei Temperaturen unter 105C.
- Geflechtschlauch aus Glasfaser. Für den Einsatz in der Nähe von Abgasanlagen und anderen extremen Wärmequellen. Temperaturbeständigkeit bis 250C oder höher.
- Schrumpfschlauch. Wird an Abzweigen, Spleißstellen und Steckverbinderübergängen eingesetzt. Er sorgt für einen abgedichteten, zugentlasteten Übergang.
- Kabelbaumband. Selbstklebendes Gewebeband (z. B. Tesa- oder Coroplast-Kfz-Band) zum Bündeln von Leitungen. Vlieskaschiertes Band dämpft Geräusche im Fahrzeuginnenraum.
Steckverbinderauswahl
Die Auswahl des richtigen Steckverbinders für jeden Schnittstellenpunkt ist eine der folgenreichsten Entscheidungen bei der Kabelbaumkonstruktion. Zu den wichtigsten Auswahlkriterien gehören:
- Pinanzahl und Stromkreisbelegung. Stimmen Sie den Steckverbinder auf die benötigte Anzahl von Stromkreisen ab und planen Sie Reservestifte ein, falls eine spätere Erweiterung zu erwarten ist.
- Nennstrom pro Kontakt. Stellen Sie sicher, dass jeder Kontakt den maximalen Stromkreisstrom mit ausreichender Reserve führt.
- Umgebungsabdichtung. Bei Feuchtigkeit, Staub oder Reinigung abgedichtete Steckverbinder mit IP67 oder höher einsetzen. Details im Ratgeber zu Automotive-IP-Schutzarten.
- Steckzyklen. Bei Wartungsanschlüssen, die regelmäßig getrennt und wieder verbunden werden, ist eine höhere Steckzyklenzahl erforderlich als bei dauerhaften Verbindungen.
- Kodierung und Polarität. Verhindern Sie Fehlsteckungen, indem Sie für Steckverbinder mit ähnlicher Pinzahl im selben Bereich des Kabelbaums eine eindeutige Kodierung festlegen.
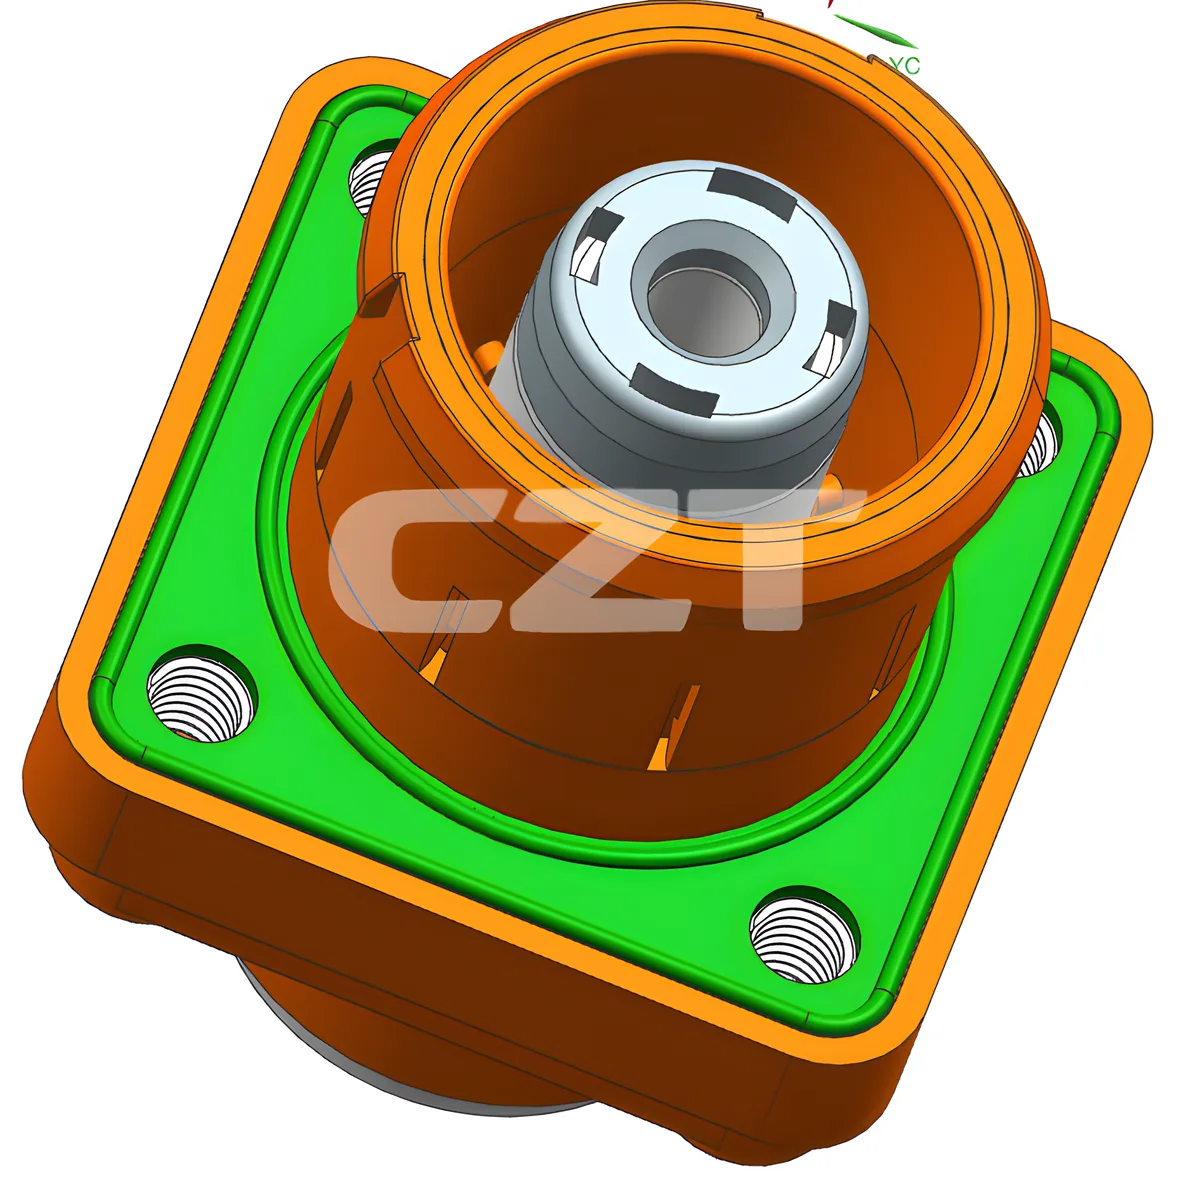
CZT fertigt ein vollständiges Sortiment an Automotive-Steckverbindern und Kabelbaumkontakten, darunter abgedichtete Mehrpol-, Hochstrom-Einpolsteckverbinder und Deutsch-kompatible Alternativen.
Prüfnormen für Kabelbäume
Jeder Kabelbaum muss vor dem Versand geprüft werden. Der Branchenstandard für die Qualität ist IPC/WHMA-A-620 mit dem Titel „Anforderungen und Abnahmekriterien für Kabel- und Kabelbaum-Baugruppen“. Dieser Standard definiert drei Abnahmeklassen:
- Klasse 1. Allgemeine elektronische Produkte mit grundlegenden Funktionsanforderungen.
- Klasse 2. Spezielle elektronische Produkte für den professionellen Einsatz. Eine lange Lebensdauer und zuverlässige Leistung werden vorausgesetzt.
- Klasse 3. Elektronische Produkte mit hoher Zuverlässigkeit. Auch unter rauen Bedingungen ist dauerhafte Leistung entscheidend (Luftfahrt, Militär, Medizin, Kfz-Sicherheitssysteme).
Die meisten Kabelbäume für Automobil- und Industrieanwendungen werden gemäß Klasse 2 oder 3 gefertigt.
Elektrische Prüfungen
| Prüfung | Zweck | Verfahren | Abnahmekriterien |
|---|---|---|---|
| Durchgang | Prüfen Sie, ob jeder Stromkreis korrekt angeschlossen ist. | Niederspannungsmessung des Widerstands zwischen den Pins | Widerstand unter dem angegebenen Höchstwert (typischerweise weniger als 50 Milliohm je Verbindung) |
| Isolation (Hipot-Prüfung) | Prüfen, dass keine unbeabsichtigten Verbindungen zwischen Stromkreisen bestehen | Zwischen benachbarten Stromkreisen Hochspannung (500-1500 VDC) anlegen | Kein Durchschlag und kein Leckstrom über dem Grenzwert |
| Spannungsabfall | Stromkreiswiderstand unter Last prüfen | Nennstrom anlegen und den Spannungsabfall von Ende zu Ende messen | Spannungsabfall jedes Stromkreises innerhalb der Spezifikation |
Mechanische Prüfungen
| Prüfung | Zweck | Verfahren | Abnahmekriterien |
|---|---|---|---|
| Auszugskraft (Crimpverbindung) | Crimpverbindung der Klemme prüfen | Anschluss mit festgelegter Kraft vom Leiter abziehen | Erfüllt die Mindest-Auszugskraft für den jeweiligen Leiterquerschnitt gemäß UL 486A oder IPC/WHMA-A-620 |
| Steckverbinder-Einsteckkraft | Korrekte Position des Anschlusses prüfen | Kraft zum Einsetzen und Herausziehen des Kontakts aus dem Gehäuse messen | Innerhalb der Spezifikation des Steckverbinderherstellers |
| Biegeversuch | Flexibilität des Kabelbaums an Abzweigstellen prüfen | Flexibler Kabelbaumzweig, geprüft über den vorgegebenen Winkel und die geforderte Zyklenzahl | Keine Risse in der Isolierung und keine Leiterbrüche |
Umweltprüfungen
| Prüfung | Zweck | Bedingungen |
|---|---|---|
| Temperaturwechsel | Leistung über den gesamten Temperaturbereich validieren | −40C bis +125C, 100+ Zyklen |
| Salzsprühnebel | Korrosionsbeständigkeit von Steckverbindern und Kontakten prüfen | 96-hour Salzsprühnebelprüfung nach ASTM B117 |
| Vibration | Beständigkeit gegen Materialermüdung prüfen | Zufallsvibration gemäß Fahrzeugspezifikation OEM |
| Beständigkeit gegen Flüssigkeiten | Isolierung auf Beständigkeit gegen Kfz-Flüssigkeiten prüfen | Eintauchen in Kraftstoff, Öl, Bremsflüssigkeit oder Kühlmittel |
Eine lückenlose Prüfung von 100% (Durchgang und Isolation) an jedem produzierten Kabelbaum ist unverzichtbar. Mechanische und Umweltprüfungen erfolgen üblicherweise stichprobenartig während der Designvalidierung und bei regelmäßigen Produktionsaudits.
Häufige Fehler bei der Kabelbaumkonstruktion vermeiden
Fertigungs- und Felderfahrung zeigen immer wieder dieselben Konstruktionsfehler, die für die meisten Kabelbaum-Ausfälle verantwortlich sind. Wenn Sie diese Fehler vermeiden, sparen Sie Zeit, Geld und Gewährleistungskosten.
1. Unzureichende Zugentlastung. Werden Kabel an der Eintrittsstelle in den Steckverbinder wiederholt gebogen, ermüden sie ohne ausreichende Zugentlastung und brechen. Sehen Sie an jeder Stelle, an der sich der Kabelbaum gegenüber dem Steckverbinder bewegt, Knickschutztüllen, Kabelbinder mit Kantenschutz oder angespritzte Steckverbinder-Rückteile vor.
2. Thermisches Derating ignorieren. Die in Datenblättern angegebenen Stromwerte für Leitungen setzen eine bestimmte Umgebungstemperatur voraus. Wird eine für 10 A bei 85C ausgelegte Leitung ohne Derating durch einen Motorraum der Klasse 125C geführt, besteht Brandgefahr. Wenden Sie immer Temperatur-Deratingfaktoren an.
3. Zu viele Leitungen im Bündel. Zu viele stromführende Leiter in einem engen Bündel erhitzen sich gegenseitig und verringern die wirksame Strombelastbarkeit jedes Leiters. Bei mehr als drei gemeinsam geführten stromführenden Adern müssen Sie die Reduktionsfaktoren für Bündel beachten.
4. Unzureichende Steckverbinderspezifikation. Wer allein nach der Pinzahl auswählt und Dichtung, Temperatur- und Stromwerte sowie Steckzyklen außer Acht lässt, riskiert Ausfälle im Feldeinsatz. Spezifizieren Sie Steckverbinder ebenso sorgfältig wie Leitungen.
5. Fehlender Servicezugang. Ein Kabelbaum, der nur durch den Ausbau großer Fahrzeugkomponenten gewartet werden kann, erschwert Technikern die Arbeit und erhöht die Kosten für Garantiereparaturen. Stellen Sie sicher, dass jeder Steckverbinder, der während der Fahrzeuglebensdauer gelöst werden muss, mit Standardwerkzeugen erreichbar ist.
6. Unzureichende Dokumentation. Wenn ein Kabelbaum nicht anhand der Unterlagen wiederholbar gefertigt werden kann, schwankt die Qualität von Stück zu Stück. Investieren Sie in klare, vollständige Formboard-Zeichnungen und Montageanweisungen.
7. Prototypenprüfung überspringen. Direkt vom CAD-Modell zu Produktionswerkzeugen überzugehen, ohne physische Prototypen herzustellen und zu testen, ist ein riskantes Vorgehen, das sich selten auszahlt. Prototypen decken Routingkonflikte, Längenfehler und Installationsprobleme auf, die im digitalen Modell unsichtbar sind.
Anforderungen an Kfz- und Industriekabelbäume im Vergleich
Die grundlegenden Prinzipien des Kabelbaumdesigns gelten branchenübergreifend, doch Anwendungen in der Automobilindustrie und im industriellen Bereich haben unterschiedliche Prioritäten und Einschränkungen. Wer ein Design zwischen diesen Branchen überträgt oder einen Fertigungspartner auswählt, sollte diese Unterschiede berücksichtigen.
| Anforderung | Automotive | Industrie |
|---|---|---|
| Produktionsvolumen | Hoch (Tausende bis Millionen pro Jahr) | Niedrige bis mittlere Stückzahlen (Dutzende bis Tausende pro Jahr) |
| Entwicklungslebenszyklus | Fahrzeugprogramm über 5-7 Jahre | Gerätelebensdauer von 10-20+ Jahren |
| Temperaturbereich | -40C bis +150C (Motorraum) | Typischerweise −20C bis +80C; bis zu +200C (Ofen/Brennofen) |
| Vibration | Kontinuierlich, zufällig, mehrachsig | Unregelmäßig, häufig einachsig |
| Chemikalienbeständigkeit | Kraftstoff, Öl, Kühlmittel, Streusalz | Hydraulikflüssigkeit, Lösungsmittel, Schneidöle (je nach Branche unterschiedlich) |
| Regulierungsstandards | OEM-spezifisch + SAE + ISO | IEC, UL, NEC, anwendungsspezifisch |
| Gewichtsempfindlichkeit | Hoch (beeinflusst Kraftstoffverbrauch und Reichweite) | Gering bis mäßig |
| Kostendruck | Extrem (jeder Cent pro Kabelbaum zählt) | Mittel (Zuverlässigkeit wichtiger als Kosten) |
| Bevorzugter Steckverbindertyp | Abgedichtete Steckverbinder für spezifische Anwendungen | Deutsch, M12, runde MIL-Spezifikation, Anschlussklemmen |
| Montageverfahren | Montageplatte mit geführter Montage | Manuelle Montage, häufig durch erfahrene Techniker |
Für Automotive-Anwendungen bietet CZT Steckverbinder und Kontakte für hohe Stückzahlen, optimiert für automatisches Crimpen und Montieren. In Industrieanwendungen entwickelt unser Team gemeinsam mit Kunden konfektionierte Kabelbaum-Steckverbinder, die spezifische Umwelt- und Leistungsanforderungen erfüllen. Erfahren Sie mehr über unsere Automotive- und EV-Lösungen.
Häufige Fragen
Was ist der Unterschied zwischen einem Kabelbaum und einem Kabelstrang?
Die Begriffe sind funktional austauschbar. In Nordamerika sind „Wire Harness“ und „Wiring Harness“ üblich; „Wiring Loom“ wird häufiger im Vereinigten Königreich, in Australien und anderen Commonwealth-Ländern verwendet. Alle bezeichnen dasselbe Produkt: eine gebündelte Baugruppe aus Drähten, Steckverbindern und Schutzmaterialien, die als Einheit eingebaut wird.
Wie lange dauert die Entwicklung eines Kabelbaums?
Ein einfacher Kabelbaum mit weniger als 20 Stromkreisen lässt sich in ein bis zwei Wochen entwickeln. Ein kompletter Fahrzeugkarosserie-Kabelbaum mit 200+ Stromkreisen benötigt vom ersten Schaltplan bis zur Produktionsfreigabe üblicherweise drei bis sechs Monate, einschließlich Prototypen und Validierung. Die Dauer hängt stark von der Komplexität des elektrischen Systems und dem Reifegrad der Fahrzeug- oder Geräteplattform ab.
Welche Software wird für die Kabelbaumkonstruktion verwendet?
Zu den verbreiteten Werkzeugen für die Kabelbaumkonstruktion zählen Capital Harness (Siemens), Zuken E3.series, CATIA Electrical (Dassault Systèmes), EPLAN Harness proD und Solidworks Electrical. Diese Werkzeuge unterstützen den gesamten Ablauf von der Schaltplanerstellung bis zur 3D-Leitungsführung, Formbrettgenerierung und Fertigungsdokumentation. Bei kleineren Projekten kommen mitunter allgemeine CAD-Werkzeuge und manuelle Dokumentation zum Einsatz.
Kann ein Kabelbaum vor Ort repariert werden?
Ja, allerdings mit Einschränkungen. Einzelne Drähte lassen sich mit Stoßverbindern oder durch Löten und Schrumpfschlauch verbinden. Beschädigte Steckverbinder können ersetzt werden, wenn sich die Kontakte entnehmen und wieder einsetzen lassen. Umfangreiche Schäden am Kabelbaum, etwa durch Nagetierverbiss oder Feuer, erfordern jedoch meist den Austausch des gesamten Kabelbaums. Reparaturen vor Ort müssen den freigegebenen Verfahren des Geräteherstellers folgen, damit Garantie und Sicherheitskonformität erhalten bleiben.
Welche Zertifizierungen sollte ein Kabelbaumhersteller besitzen?
Achten Sie mindestens auf IATF 16949 (Qualitätsmanagement für die Automobilindustrie), ISO 9001 (allgemeines Qualitätsmanagement) und IPC/WHMA-A-620-zertifizierte Fachkräfte. Für bestimmte Branchen können weitere Zertifizierungen erforderlich sein: UL/CSA für elektrische Produkte in Nordamerika, ISO 13485 für Medizinprodukte oder AS9100 für die Luft- und Raumfahrt. CZT verfügt über die Zertifizierungen IATF 16949 und ISO 9001 und fertigt Steckverbinder und Klemmen gemäß den Normen IPC/WHMA-A-620 Klasse 2 und Klasse 3.
Starten Sie Ihr Kabelbaumprojekt mit CZT.
Ein zuverlässiger Kabelbaum beginnt mit der Auswahl geeigneter Komponenten. CZT (SZSE: 002897) ist ein führender chinesischer Hersteller, der OEMs und Tier-1-Zulieferer weltweit mit Steckverbindern, Kontakten und Dichtungen für Automobil- und Industrieanwendungen beliefert.
Ob Sie Standard-Automobilsteckverbinder für Kabelbäume in großen Stückzahlen oder kundenspezifische Lösungen für spezielle Industrieanwendungen benötigen — unser Engineering-Team unterstützt Ihr Projekt vom Entwurf bis zur Serienfertigung.
- Entdecken Sie unseren Kfz-Steckverbinderkatalog: Kfz-Steckverbinder
- Besprechen Sie Ihre Projektanforderungen: Kontakt zum Engineering-Team von CZT


