コネクターハウジングの寸法は、相手部品の位置決めと保持を担うインターフェースから定義してください。測りやすい外面が適切な基準面とは限りません。図面の測定方法が実際の組み付け状態と異なると、嵌合問題を起こすハウジングが検査に合格する可能性があります。

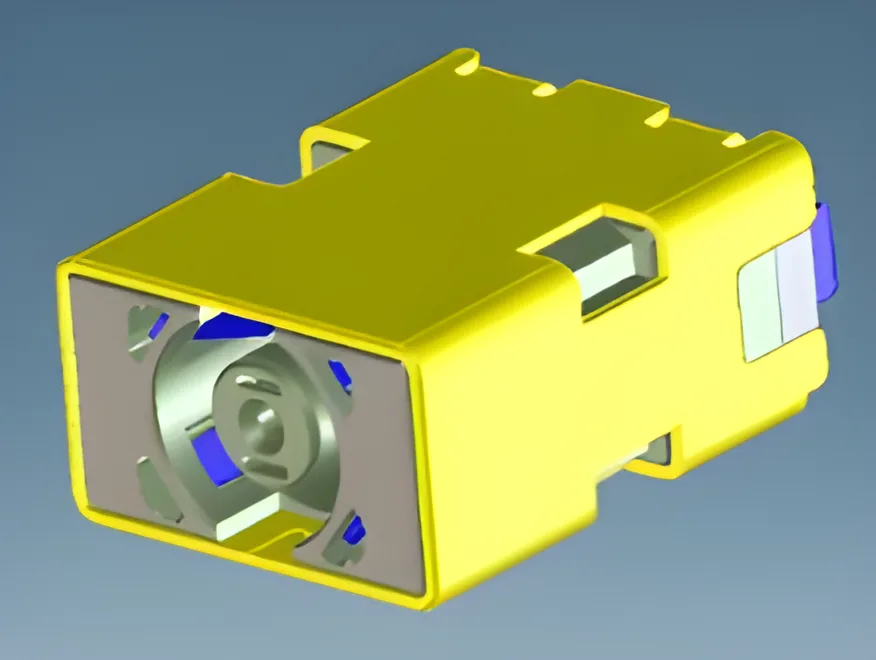
図 1。CZT の MINI SAS 構造部品。嵌合および取り付け形状は、見た目の類似性ではなく、管理された基準データに基づいて評価する必要があります。CZT の出典 · 元画像.
位置決めの順序を定義する
どの面が先に着座するか、どの形状が横方向の位置を決めるか、どのストッパーが挿入深さを定めるかを示します。ラッチ、シール、締結具、基板との関係が最終位置に影響する場合は含めます。嵌合包絡では必要なクリアランスと、コネクタを囲むだけの表面を区別します。
鋳造部と加工形状がどのようにこれらの関係を作るかを検討してください。鋳造後に位置決め面を加工する場合、加工基準と治具条件で想定するインターフェースを維持する必要があります。無関係な面を基準とする寸法は工程を通じて誤差が累積する可能性があります。
検査に実際の組立状態を反映する
| インターフェース要素 | 明確にすべき事項 |
|---|---|
| 着座面 | 基準と納入時の表面状態 |
| 横方向ロケーター | 嵌合部品に対する位置 |
| 深さストッパー | 機能距離と関連する公差スタック |
| ラッチまたは締結部品 | 嵌合スペースと保持状態 |
| シールまたはシールド | 接触領域と圧縮または着座の境界 |
機能ゲージが有効な場合は、ゲージの定義を管理し、評価内容を説明してください。インターフェースが包絡内に収まることは確認できても、局所寸法や仕上げ要件には別の方法が必要な場合があります。
寸法と組立の証拠を併用する
図面に照らしてハウジングを確認し、識別済み部品で代表的な嵌合確認を行ってください。合意した方法で力、干渉、位置合わせを記録します。サンプルを無理に嵌合し、成功したことを寸法関係が正しい証拠にしてはいけません。
CZT 精密ダイカストカタログには、コネクター関連の構造部品が掲載されています。MINI SAS や OSFP の表記はカタログ上の関連を示すだけで、特定のサードパーティー製アセンブリとの互換性を保証しません。設計に使用する前に実際の嵌合図面を請求してください。
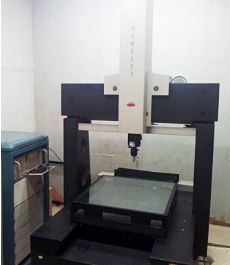
図 2。CZTの座標測定機。公式の計測機器画像は初回品の重要寸法検査に関連しますが、公差の測定結果を示すものではありません。CZTの出典 · 元画像.
インターフェースで提案された逸脱をレビューする
製造性を高めるため、サプライヤーが基準位置の移動、コーナーRの変更、局所加工を提案することがあります。着座、クリアランス、保持を合わせて評価します。小さな形状変更でも、コネクタの位置を実際に決める面をなくす場合は重要です。
承認済み図面、ゲージの定義、相手サンプルの識別情報を一つの承認記録にまとめてください。金型保全、加工変更、相手部品の改訂後は、影響を受けるインターフェースを再確認します。これにより、一度きりの嵌合確認を管理された関係に変え、後続納入でも購買と製造が再現できるようになります。
嵌合状態を承認する前に、残留隙間と観察された着座順序を記録します。複数の相手部品供給元を使う場合は評価で個別に識別し、入手しやすい1種類の相手部品が量産インターフェース全体を代表すると決めつけないでください。
このレビューを CZT の製品情報に関連付ける
関連する CZT 製品ファミリーから始め、元のインターフェース資料または管理図面を提示してください。ここで説明する用途に対応する構成と関連資料を確認します。注文可能な部品を選ぶ前に、嵌合構成、必要機能、プロジェクト条件を確認してください。
図面、サンプル、または見積もりを確認する
品番またはシリーズの参照情報、現行図面の改訂、動作条件、数量を共有してください。この記事の具体的な確認項目を含め、問い合わせで部品と判断に必要な証拠の両方を特定できるようにします。サンプルの入手可否と提案される作業範囲をサプライヤーに確認してください。