弯曲母排的端子位置应依据功能性装配基准控制,而不是依据一组互不关联的平面展开尺寸。关键在于成品接触面和孔位能否与设备对齐。图纸应明确可测量的安装要求,避免检验员猜测零件的定位方式。
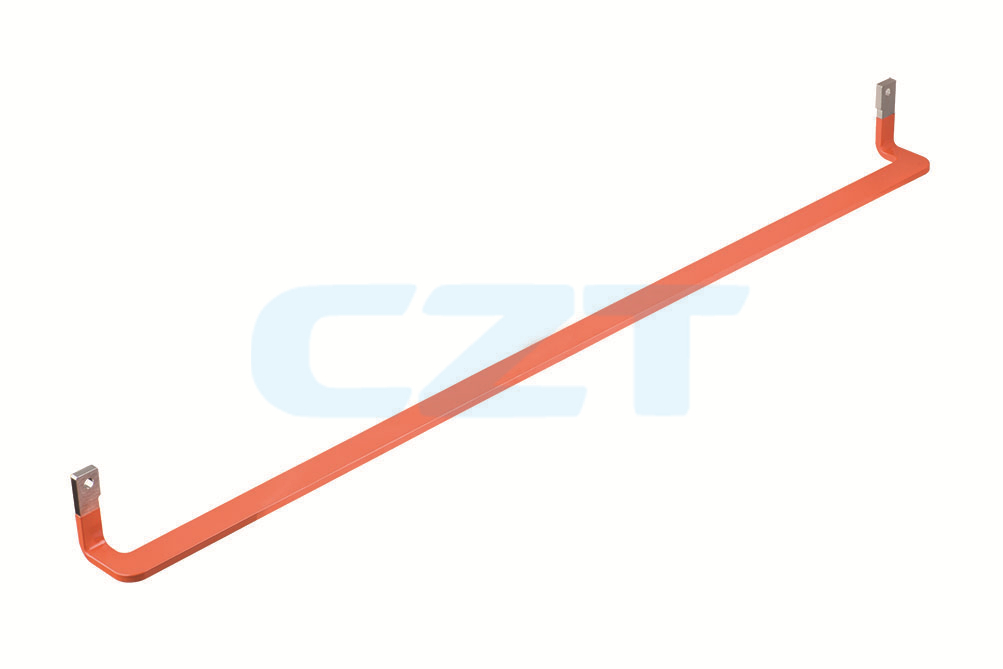
图 1。CZT 成形刚性母排展示了分离的端子平面。弯折后应通过功能基准控制安装位置。CZT 来源 · 原始图片.
选择功能基准
识别组件中的哪个表面或特征决定母排的位置,再确定控制旋转和其余移动的特征。与配套设备设计人员和制造商共同评审这些设计选择。
平板坯料可能便于制造,但其基准体系未必适合检验成形件。应确保展开图与成品要求一致,并明确成形后哪些尺寸用于判定验收。
建立公差链
纳入材料厚度、弯折位置、弯折角度,以及端子孔相对于最终接触面的方位。评估这些尺寸变化在已安装接口处如何叠加。即使每项公差单独看来都合理,如果偏差方向相同,叠加后仍可能导致端子偏移过大。
不要试图通过放宽孔位公差来解决所有配合问题。这可能改变接触重叠量、五金件就位情况或电气隔离。应查明哪个特征实际控制着功能失效,并将检验资源集中在该处。
成形件图纸检查清单
| 特性 | 图纸或检验定义 |
|---|---|
| 主接触面 | 基准位置与相关平面度要求 |
| 端子孔 | 相对于功能基准的位置 |
| 弯折支脚 | 最终方向和端子平面位置 |
| 触点重叠量 | 装配极限条件下所需的配合面积 |
| 检验夹具 | 定位方法和允许的夹紧方式 |
除非该夹持状态代表实际安装条件且属于约定的检验方法,否则不要为了让柔性或薄壁零件看起来正确而将其强行压在夹具上。

图 2。CZT 成形涂层母排展示了弯折和连接端,其累积公差应根据实际设备接口进行评审。 CZT 来源 · 原始图片.
通过首件确认几何形状
使用拟定的基准体系测量成品,并与装配试验结果比较。记录紧固件能否顺利进入,以及接触面是否在没有意外受力的情况下就位。即使螺栓能够装入,接触平面错位仍可能使端子承受载荷。
CZT 的母排配电产品系列可用于讨论定制成形零件。目录资料不能证明特定的弯曲公差或工艺能力。应要求供应商依据受控图纸提供制造反馈,而不是在规格中加入笼统的公差声明。
在检验夹具和装配评审中使用相同的定位逻辑。如果其中一个按无关边缘固定零件,即使两边的测量都可重复,结果仍可能不一致。
如果供应商提出制造变更,应询问变更会影响哪些功能尺寸,以及检验记录将如何证明等效性。将已批准的首件报告和安装照片与图纸版本一同留存。这样可为生产提供实用参考,并使后续配合问题能够追溯到实际设备中起关键作用的几何尺寸。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。