应对 HDMI 回流焊首件的就位和位置进行检查,同时检查焊料外观。插座可能有可见焊点,但仍然倾斜、偏移,或高于外壳开口所允许的高度。应将这些尺寸作为可测量的装配特性处理。
对于USB 和 HDMI 系列中的任何候选产品,应采用已批准图纸及其推荐的安装信息。不要假设外观相似的插座具有相同的定位柱、外壳引脚或板面支撑高度。

图 1。CZT HDMI 插座示例展示了外壳和就位几何尺寸,可用于检查首件装配后是否翘起或错位。CZT 来源 · 原始图片.
确认封装和布局输入
将连接器图纸叠加到 PCB 焊盘和孔位上。检查定位特征和机械固定点后,再审查焊膏沉积。任一位置不匹配,都可能导致本体无法到达预定的就位位置。
将钢网和贴装程序版本与已发布的电路板进行比较。明确贴片机采用的基准,以及该基准与配合开口之间的位置关系。如果原型操作人员手动对准了零件,应记录这一人为操作,而不要将试验描述为已验证的自动化工艺。
保留首次样品使用的实测回流曲线和相关工艺参考。连接器经批准的加工条件必须以其实际文档为准。
测量回流焊后的部件位置
选择便于测量的电路板基准点,测量开口高度、向前凸出量和横向位置。必要时检查多个位置,以区分整体偏移与倾斜。清楚定义测量方法,确保其他检验人员能够重复操作。
| 检查 | 应保留的证据 |
|---|---|
| 就位高度 | 从命名的 PCB 基准测量 |
| 横向对齐 | 与焊盘和电路板边缘的关系 |
| 外壳固定脚 | 接合状态和就位情况 |
| 信号端子 | 检查可见的连接和桥连 |
| 外壳配合 | 实际配接与面板间隙结果 |
部件图上的标称本体尺寸,不能替代对电路板上焊接后位置的检查。
调整工艺前先调查异常模式
假设首次试装时所有插座都朝一个外壳固定点倾斜。检查孔位干涉、电路板变形、组件共面度以及焊膏或热效应不均。记录每次试验的变化。
放置过程中增加压力,可能暂时掩盖机械不匹配。更好的试验是隔离疑似影响因素,并比较由此产生的就位状态和焊点。若失败的试验板能提供有关失效机理的有用证据,应予以保留。
目视检查应结合电气导通和运行检查,但这两项都不能自动证明不可见接头可以接受。应事先约定如何检查常规视角无法观察到的特征。
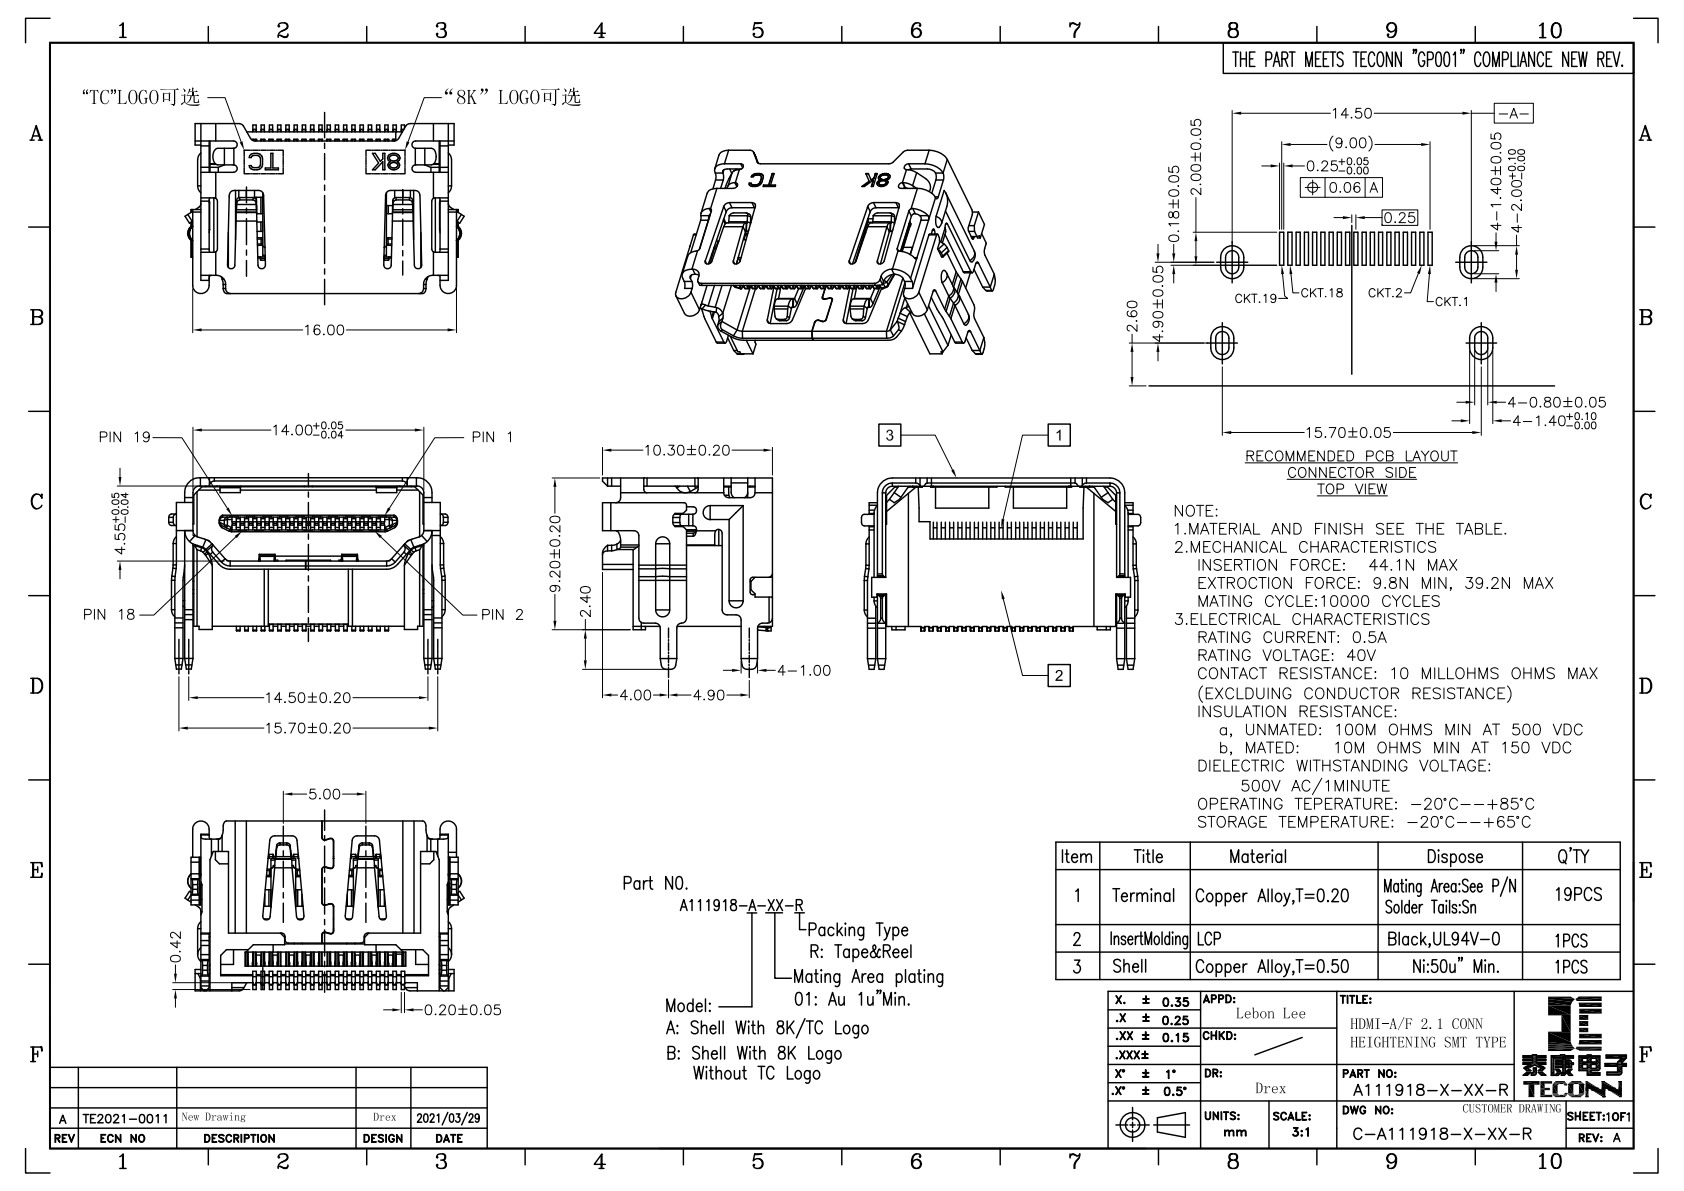
图 2。官方 HDMI 图纸提供了受控的几何参考,可用于检查就位、定位特征和拟议的电路板焊盘布局。CZT 来源 · 原始 PDF,第 1 页.
以已安装状态的配合检查结束
将电路板装入具有代表性的外壳,并使用预期插头的空间包络。确认其能够完全插合和拔出,且无需将电缆用力顶向面板。记录连接器、电路板和外壳的实际版本。
只有在位置和接合检查结果均按照约定要求得到解决后,才能放行该工艺。将封装图形、钢网、贴装和工艺参考资料一并保存。后续替代连接器若改变定位柱或外壳特征,该记录可指出需要重新检查的装配项目。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。