混合引脚 RJ45 插座应作为多种连接方式组合进行评审。例如,表面贴装信号端子和通孔保持结构会使同一元件同时面临不同的焊接、支撑和检验要求。
从CZT 模块化插孔系列中的实际候选产品图纸开始。不要根据单个可见端子对整个零件分类,也不要假设某个安装类别涵盖所有特征。
清点连接附件
在 PCB 侧视图中标出信号触点、屏蔽片、定位柱和机械保持点。为每个特征分配功能和预期工艺。这样可避免在创建封装时将屏蔽片或支撑柱误认为信号引脚。
接下来将拟议的装配顺序与元件说明进行比较。某个特征能够穿过孔,并不表示它适用于所有可用焊接工艺;定位特征也可能完全不承担焊接功能。
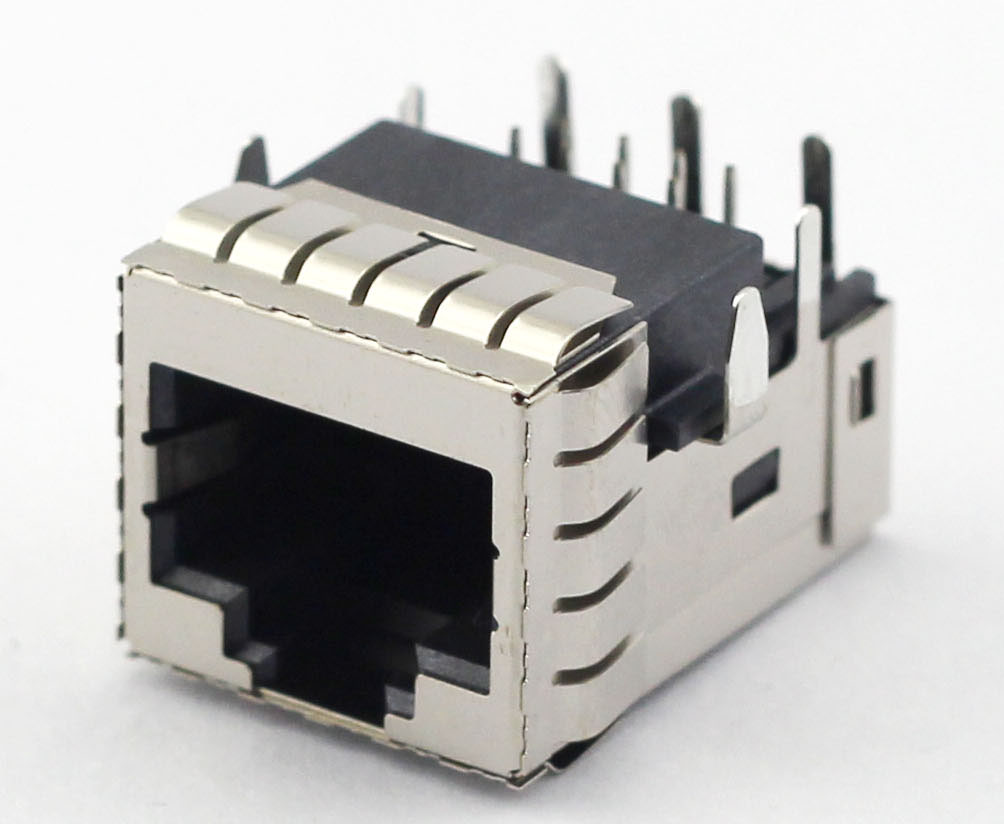
图 1。ESP130500 凹入式 RJ45 插孔及其可见的 PCB 针结构官方照片。CZT 来源 · 原始图片.
评审工艺接口
检查放置和加热时零件的支撑方式。查看本体周围的焊接操作空间、工具间隙和相邻元件的影响。如果需要多个工序,应注明操作顺序和零件的累计热暴露。
如果制造团队提出与所提供说明不同的工艺路线,应将其视为工艺资格验证问题,而不是常规采购选择。
使用按特征逐项列出的流程表
| 特征组 | 布线表条目 |
|---|---|
| 信号端子 | 焊盘或孔的几何形状与焊接方法 |
| 屏蔽层连接 | 连接和焊接验收基准 |
| 保持结构 | 就位和机械检查 |
| 放置 | 包装、取放或插入方式 |
| 热暴露 | 已批准的顺序和实测曲线 |
| 检查 | 表示、覆盖范围及任何隐藏区域 |
附上电路板焊盘外形和元件图纸,使流程表引用实际几何形状,而不是通用连接器草图。
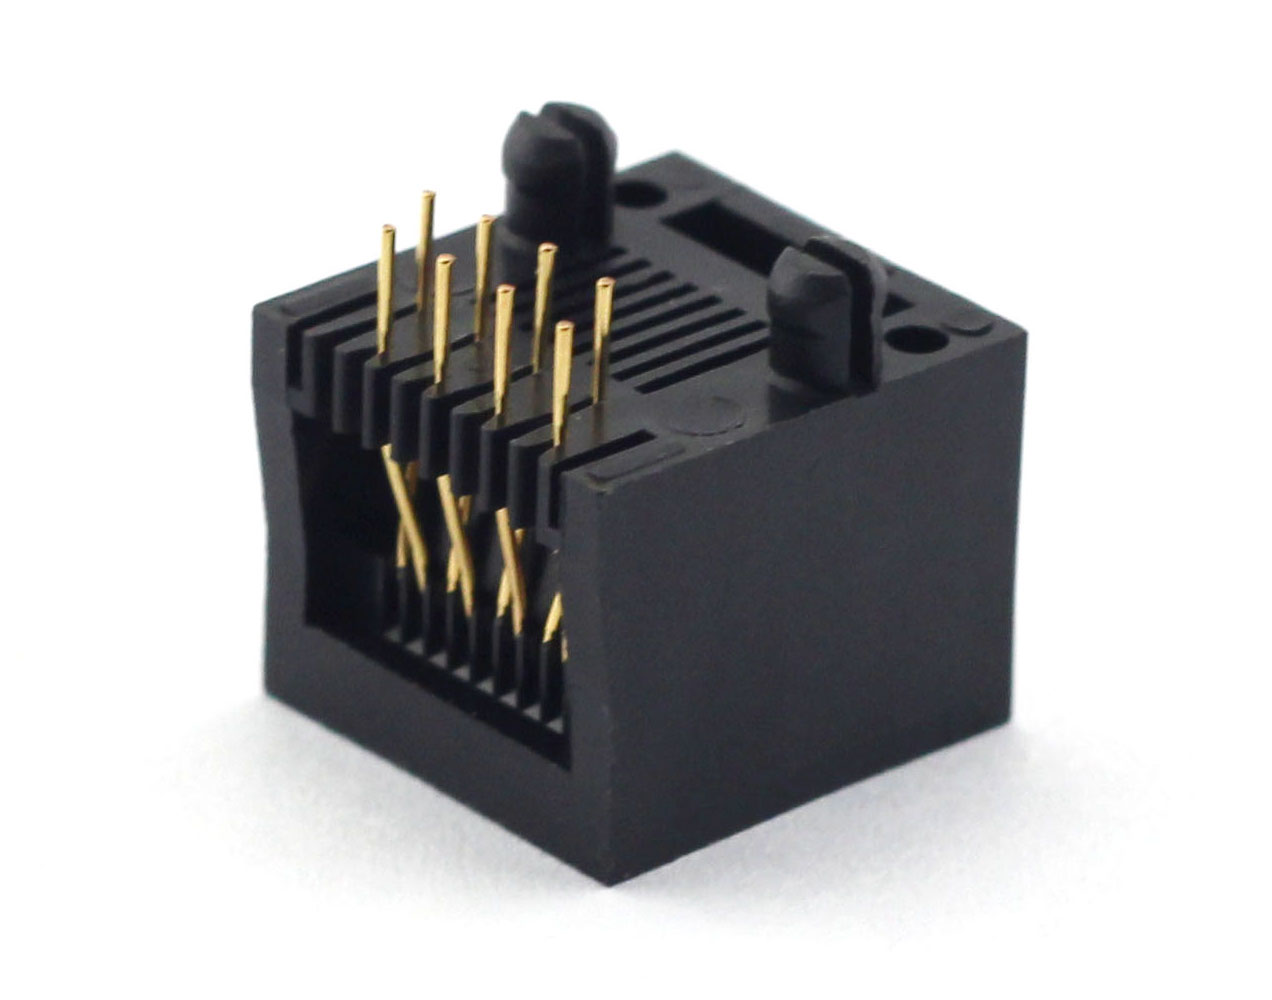
图 2。E52QWY-1093-5 插座结构,摘自 CZT 原始目录。 CZT 来源 · 原始图片.
试运行完整的制造流程
采用面向量产的 PCB 制程、焊料和设备。每个可能影响就位或固定状态的工序后都要检查部件。后续工序可能改变先前合格的状态。
例如,某种假设的混合式插孔可能在首道工序后表面贴装焊点看起来合格,但后续保持片工序会使壳体发生位移。只检查最终的俯视图,可能无法发现位移是如何产生的。
在批准中纳入维修和搬运
确定如何拆除并更换损坏零件,同时避免电路板受到不可接受的损伤。检查返修后是否仍可进行检验,以及工艺说明是否规定了相关限值。
最终批准应描述完整的组件与工艺组合。这样可使后续变更便于评审,并防止保持特征不同的替代件以过于简化的“SMT RJ45”采购描述进入生产线。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。