根据实际贴装或插入设备的需求规定 RJ45 包装。料盘、卷带和其他供料形式不能互换使用这些名称:方向、可供拾取的表面和包装几何形状都会影响零件能否可靠进入生产线。
对于CZT模块化插座系列中的候选件,在批准自动化装配路线前,先确认实际提供的包装形式。不要仅凭产品照片推断其采用卷带包装或与供料器兼容。
描述设备接口
确定设备如何接收、定位和拾取该部件。记录可用的供料器或托盘布置、部件识别方法,以及任何相关的拾取限制。连接器裸露表面可能包含影响预定搬运方式的开口或特征。
制造团队应以可与拟议包装图纸进行比较的形式提供这些要求。只提出“自动包装”的简短要求,会让关键接口定义不清。
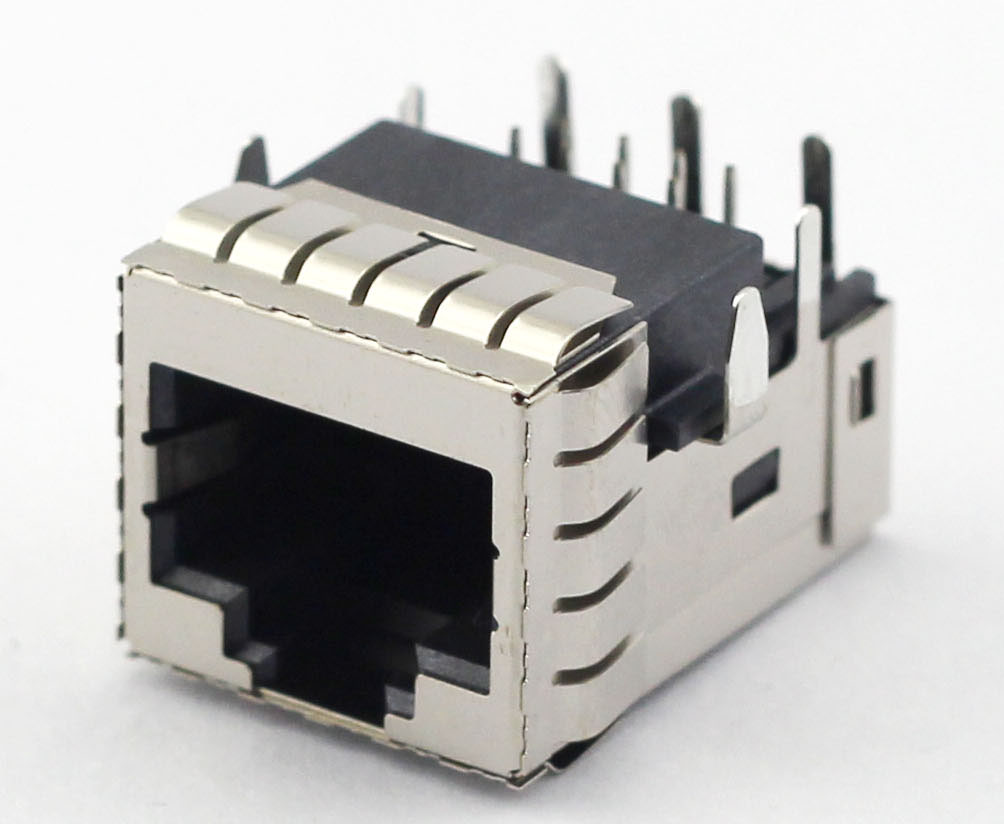
图 1。ESP130500 凹入式 RJ45 插孔及其可见的 PCB 针结构官方照片。CZT 来源 · 原始图片.
确认方向和移动
标记配合面、PCB 侧,以及移动方向或托盘分度方向。确认设备是否需要旋转组件,以及包装能否持续支持所需方向。
考虑零件在运输和拆包过程中的固定方式。包装既要保护触点和安装区域,也要向设备提供可重复的定位状态。
建立包装验收表
| 现场 | 约定的要求 |
|---|---|
| 供货形式 | 实际提供的托盘、卷盘或其他包装配置 |
| 尺寸 | 包装图纸及相关公差 |
| 零件方向 | 配合面、引脚方向和定位基准 |
| 拾取 | 可接触表面及操作方法 |
| 数量依据 | 每包数量与订购解释 |
| 防护 | 敏感区域与操作注意事项 |
| 试验结果 | 设备、设置和观察到的行为 |
将包装图纸作为零件批准资料的附件。否则,即使元件型号未变,包装变更也可能作为未记录的生产线变更出现。
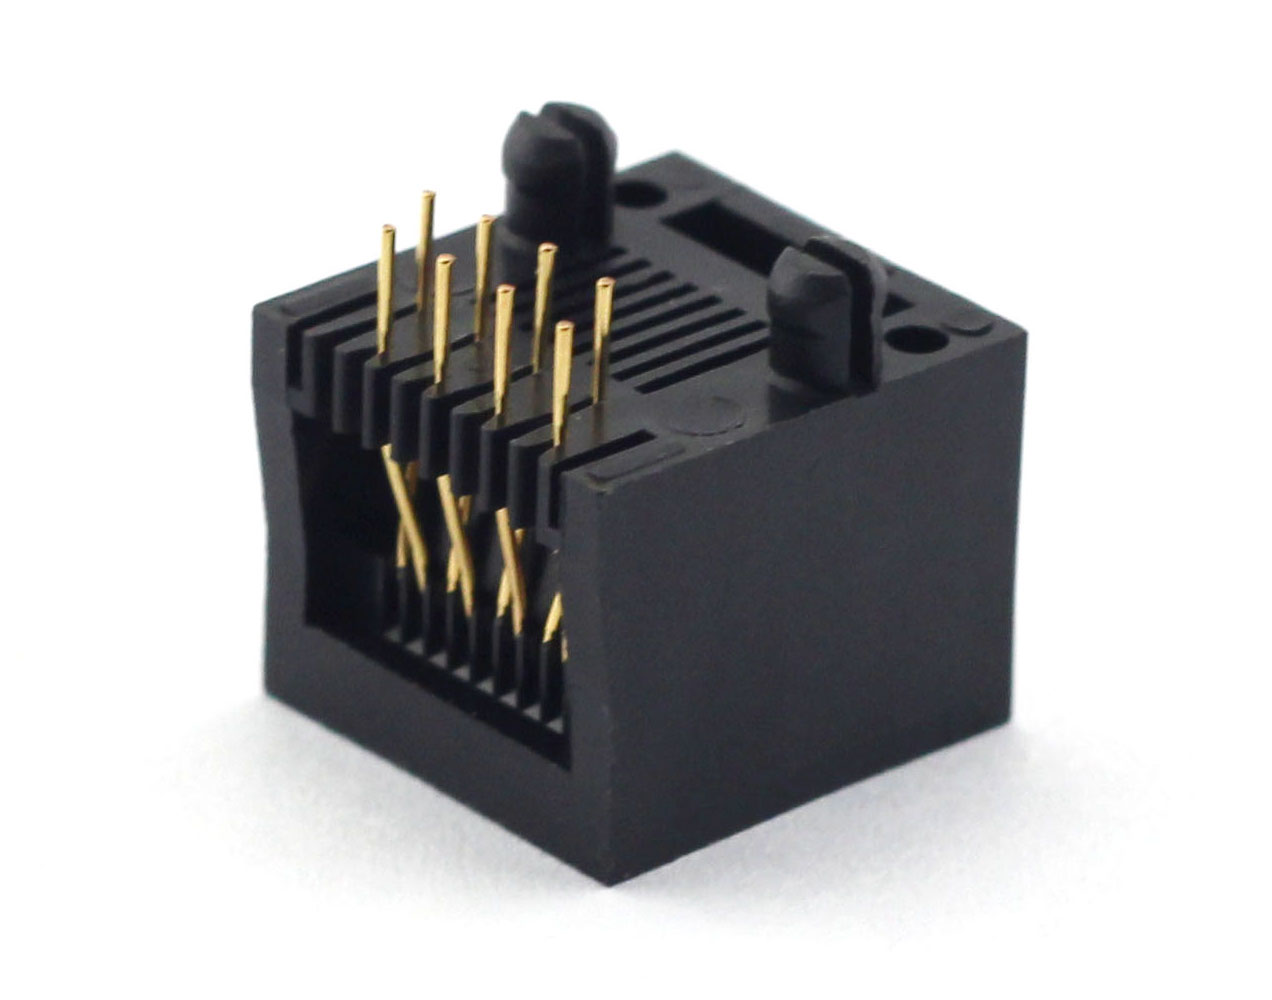
图 2。E52QWY-1093-5 插座结构,摘自 CZT 原始目录。 CZT 来源 · 原始图片.
进行具有代表性的送料试验
使用预定设备和实际包装零件进行检查。观察取料、识别、转移以及放置或插入情况。记录供料错误、包装损坏、零件移位和任何人工干预需求。
假设某项试验使用整盘进料时运行良好,但在料盘边缘或多次分度后变得不稳定。这有助于评估约束方式和位置重复性,不应被隐藏在平均送料速率结果中。
纳入收货和存储
确认包装标签、数量标识以及与零件相关的搬运条件。物料到达生产线前,来料检验应核对约定的供货配置。
如果之后更改包装几何形状、材料或方向,应评估是否需要重新进行设备试验。经批准的配置包括组件及其实际设备接口,而不只是采购订单上的电气零件号。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。