选择 SMT 或通孔式 RJ45 磁性元件时,应确保完整连接器结构与组装工艺及机械载荷路径相匹配。仅有信号引脚标注,并不能说明外壳、定位特征和保持片如何安装。
比较CZT RJ45 集成磁性元件系列中的实际图纸。工艺决策应同时考虑 PCB 要求、焊接条件、检验空间和维修需求,以及标称元件尺寸。
区分电气连接与机械保持
分别检查信号端子、屏蔽接片和支撑结构。连接器可能同时采用表面贴装触点和通孔保持结构。另一个型号的信号引脚可能适用于主装配线,但其外壳仍可能需要单独工序处理。
追踪插入力和电缆载荷如何传递到电路板和外壳。仅凭安装方式的标签,无法保证保持力充足。相关证据应包括目标产品的实际结构、装配质量和机械验证。
[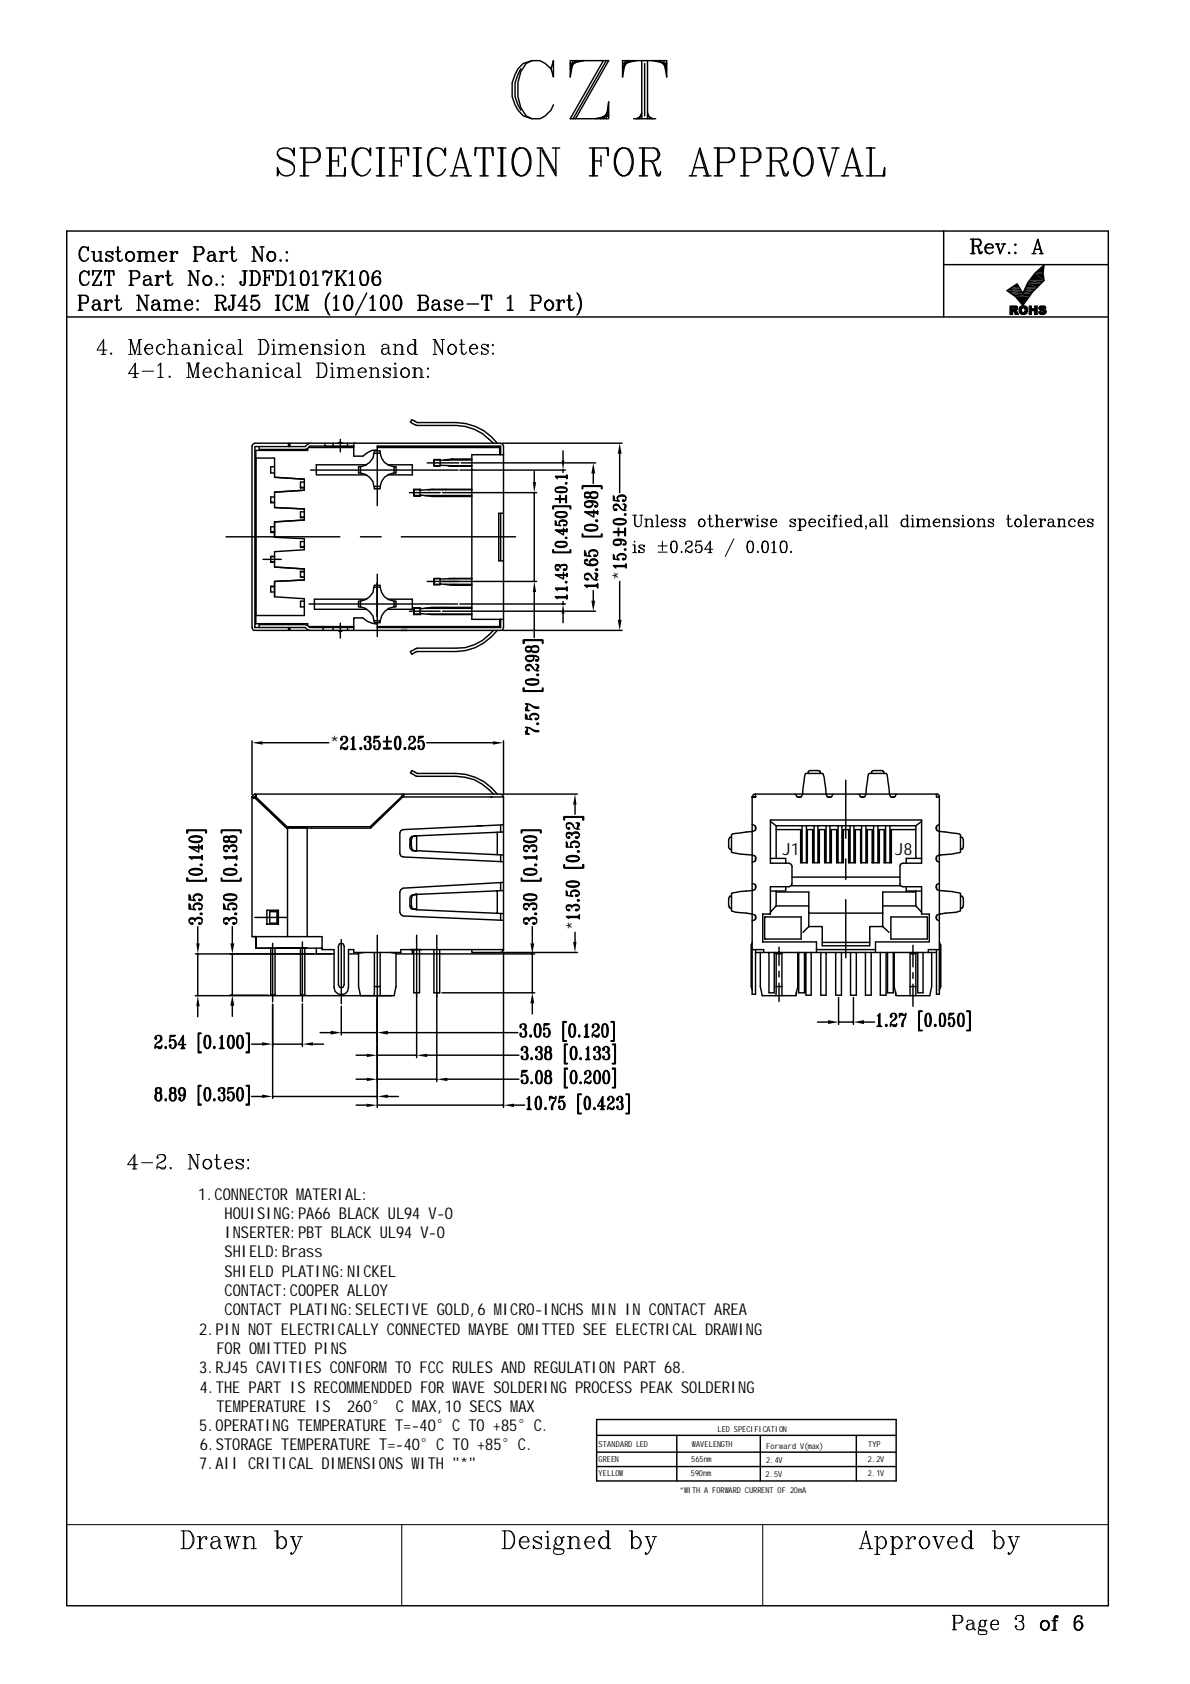
图 1。JDFD1017K106:制造商官方规格书中的机械视图,见 PDF 第 3 页。CZT 来源 · PDF 原件,第 3 页.
比较量产要求
| 评审事项 | 面向 SMT 的候选件 | 通孔方向的候选件 |
|---|---|---|
| PCB 准备 | 焊盘、共面度和贴装基准 | 孔、环形区域与插入参考 |
| 焊接工艺 | 已批准的温度曲线和焊料沉积量 | 已批准的波峰焊或选择性焊接工艺 |
| 保持 | 分别评估外壳和支撑结构 | 分别评估外壳和支撑结构 |
| 检查 | 可见接合处与隐藏区域 | 填充和操作空间要求 |
| 返工 | 加热和拆卸限制 | 拆焊和电路板损伤限制 |
每一行都应使用实际候选产品的规格。不要假设同一类别中的所有产品都允许相同的温度或操作方式。
价格比较前检查产线适配性
确认零件如何到料、如何放置或插入,以及设备能否处理其尺寸和重量。检查可用的取料表面、插入方向和焊接时的支撑方式。
成本评审中应纳入任何额外工序。单件价格略低,可能会被单独的焊接工序、复杂检验或频繁搬运的成本抵消。反过来,如果产线上已具备成熟工艺,即使零件报价较高,某种结构仍可能更实用。

图 2。制造商官方技术能力页面展示的红外焊接设备。CZT 来源 · 原始图片.
进行有代表性的组件试装
使用符合量产意图的 PCB 表面处理、焊接材料和设备设置。装配后检查就位情况、焊接质量、外壳连接和连接器对准情况。然后执行要求的电气和机械检查。
假设性试验可能发现信号接点良好,但外壳固定并不完整。这应促使团队评审保持工艺,而不是据此认定整个安装技术不合适。
批准工艺与零件的组合
连接器放行时,应同时发布已批准的装配说明、检验标准和包装配置。即使 PCB 占板尺寸看起来未变,只要替换品改变了引脚结构或外壳材料,就应重新进行工艺评审。获批对象是在受控制造流程中使用的部件,而不是一个安装缩写。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。
如需了解更广泛的背景,请阅读相关选型指南。