フィン間隔とねじ穴の位置は同時に確認します。工具の進入経路、締結作業のアクセス、通風路が同じ空間を共有するためです。簡略モデルでは問題なさそうなヒートシンクでも、フィンや取付金具を考慮すると加工、組立、検査が難しくなることがあります。
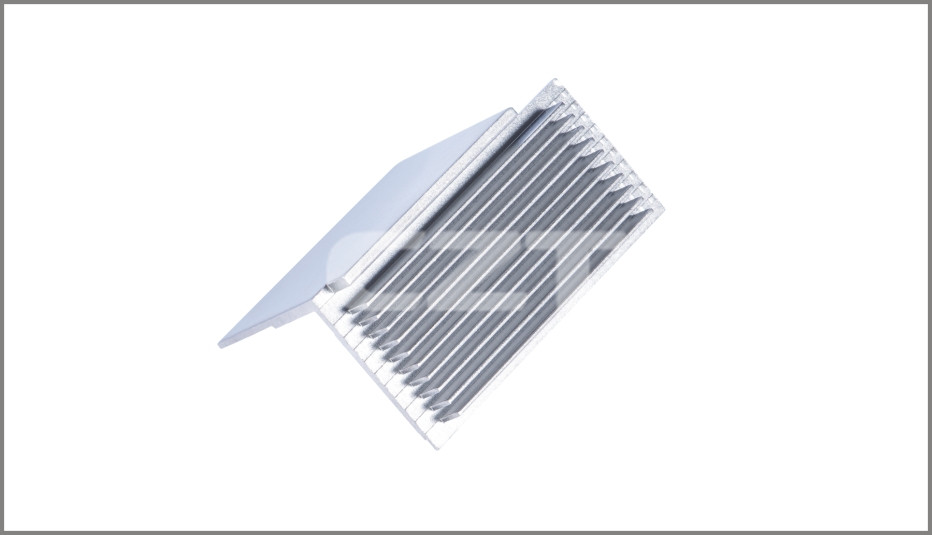
図 1。CZT SRQ-HJ-02ヒートシンク。フィン間隔、取付部、周辺形状について、図面に基づき加工工具のアクセス性を確認する必要があります。CZTの出典 · 元画像.
各作業のアクセス性を確認する
部品の製造順序を示してください。切削工具、治具、バリ取り工具が届く必要のある位置を特定します。フィン形成前にアクセスできる穴も、形成後は加工できない場合があります。フィンの間に届く長い工具は、開放されたベースの穴とは異なる加工制約を生むことがあります。
次に、組み立て時のアクセス性を別途確認してください。穴を加工できても、近くに PCB、ケーブル、筐体壁がある状態で工具を使って最後のねじを締められるとは限りません。ワッシャー、工具の進入方向、保守時に締結部品を取り外すための空間も含めてください。
機能ゾーンごとに図面を確認する
| ゾーン | レビュー項目 | 有用な図面の詳細 |
|---|---|---|
| フィンチャネル | 工程および清掃のアクセス性は維持されますか? | 隙間、深さ、許容されるバリ状態 |
| ファスナー座面 | ねじ頭とワッシャーは完全に着座しますか? | 座面の直径と表面仕様 |
| ねじ | 底付きせずに嵌合状態を制御できますか? | ねじ深さと止まり穴の詳細 |
| 治工具の方式 | 生産・保守工具が届くか? | アセンブリモデル内のアクセス空間 |
| 気流経路 | ボスやねじが想定する経路を塞いでいませんか? | ヒートシンク単体ではなく組立全体の図 |
適切な限度値は、選択した工程とサプライヤーの金型に左右されます。無関係な部品の最小すきまや穴からフィンまでの距離を流用しないでください。実際の合金、形状、加工手順に基づく製造性評価を依頼してください。
端面状態と汚染管理を含める
フィンの間や止まり穴の周囲にある異物は、組立品質や取り扱いに影響する場合があります。バリが嵌合面を妨げたり、遊離粒子のリスクを生じたりする位置を明記します。薄いフィンを傷つけず、部品を治具に無理に押し込んで欠陥を隠すことなく、対象位置を検査できるようにします。
CZTのヒートシンクカタログモデルを検討する際は、穴の有無だけを尋ねず、使用予定のねじと周辺アセンブリを提示してください。製品参照情報は相談の基点になりますが、顧客筐体内の工具クリアランスを証明するものではありません。
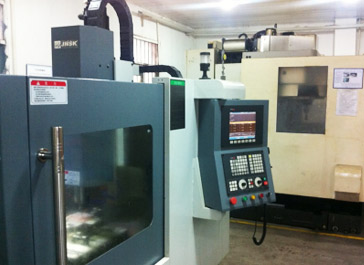
図 2。治工具加工現場 CZT。公式の金型加工写真は加工背景を示すだけで、このヒートシンクに写真の工程が使われている証拠ではありません。CZT 出典 · 元の画像.
フィードバックを管理図面に反映する
穴位置の移動、局所的な溝幅の拡大、加工によるアクセス部の追加など、変更案を記録します。各変更が放熱面積、取付剛性、設置スペースを満たすか確認します。組立可能にするためサンプルを手作業で加工した場合は、承認前に量産仕様を更新します。
有効なレビューは、組立デモと重要特性の検査方法で締めくくります。工具のアクセス性を示す写真と、合意した専用治具の情報を保存します。これらがあれば、初回サンプルが装着できたという説明だけの場合より、後続の調達や形状変更を評価しやすくなります。
このレビューを CZT の製品情報に関連付ける
関連する CZT 製品ファミリーから始め、元のインターフェース資料または管理図面を提示してください。ここで説明する用途に対応する構成と関連資料を確認します。注文可能な部品を選ぶ前に、嵌合構成、必要機能、プロジェクト条件を確認してください。
図面、サンプル、または見積もりを確認する
品番またはシリーズの参照情報、現行図面の改訂、動作条件、数量を共有してください。この記事の具体的な確認項目を含め、問い合わせで部品と判断に必要な証拠の両方を特定できるようにします。サンプルの入手可否と提案される作業範囲をサプライヤーに確認してください。