压铸外壳中的螺纹孔或嵌件,应作为紧固接头的一部分进行验收。仅有螺纹啮合并不能证明保持力;使用一颗螺钉成功装配,也不能证明交付接头满足产品的机械和维修要求。

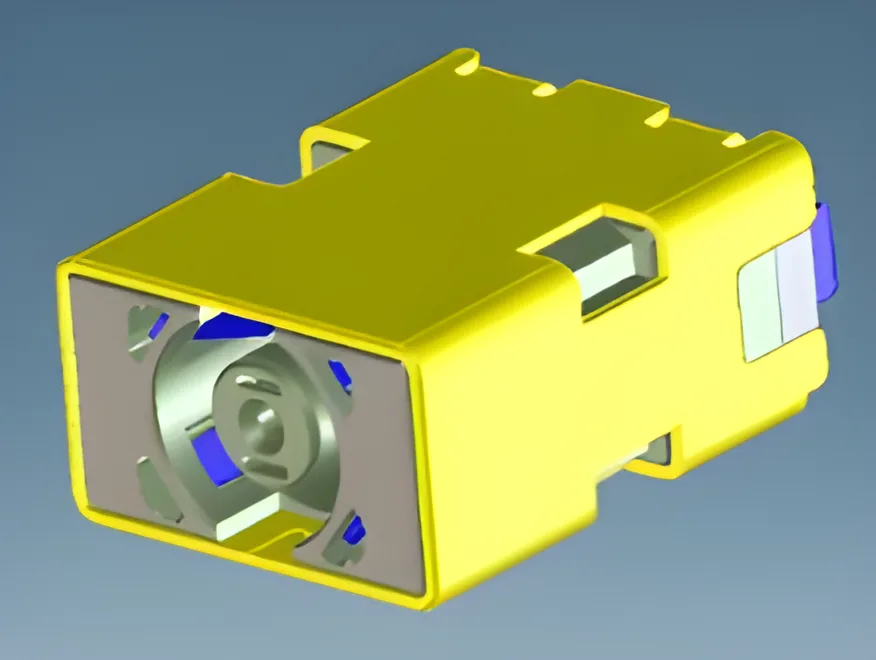
图 1。CZT MINI SAS 结构部件。安装和紧固特征必须由选定部件的图纸定义;图中未推断螺纹规格。CZT 来源 · 原始图片.
明确实际紧固方式
明确螺钉、垫圈、配接件和安装方法。规定螺纹规格、有效啮合长度、入口状态,以及任何涂层或嵌件。对于盲孔,应区分钻孔总深度、有效螺纹长度和螺钉端部间隙。螺钉可能因顶到底而感觉已拧紧,却没有正确夹紧组件。
如果提出使用嵌件,应记录其类型、位置和安装工艺。不要假设螺纹相似的两个嵌件在铸件中可以互换。周围几何形状以及安装载荷传递到零件的方式同样重要。
约定各自独立的验收检查
| 检查 | 用途 |
|---|---|
| 螺纹或量规检验 | 确认已定义的螺纹状态 |
| 深度与入口 | 在不触底的情况下验证啮合和操作空间 |
| 接头组件 | 使用预期螺钉和配合件确认就位 |
| 保持力评估 | 评估项目定义的机械要求 |
| 必要时的维修循环 | 评估重复拆卸和安装 |
根据组件要求选择载荷和验收标准。本文不会为 CZT 压铸件参考型号指定通用紧固扭矩或拔出力数值。
将测试与交付状态关联
记录螺纹是铸造形成、机加工还是通过嵌件形成。注明材料、表面处理及紧固时使用的润滑剂。如果测试改变了这些条件,应说明结果为何仍适用于量产接头。
机械评估后检查零件。紧固件可能仍连接着,但周围铸件、嵌件或安装座已经损坏。照片和相关尺寸检查有助于区分失效机理与主要载荷结果。
使用 CZT 压铸零件页面索取候选件的实际螺纹和安装图纸。结构件标签只是起始参考,不能证明某一螺纹具备特定强度能力。
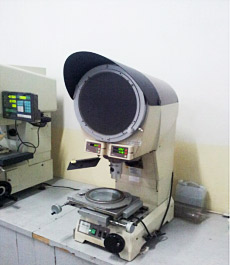
图 2。CZT 光学检测设备。该图片仅提供检测既定特征时的测量方法背景,不能证明螺纹强度或嵌件测试结果。CZT 来源 · 原始图片.
将验收方法转入生产
定义哪些检查属于来料检验、过程控制和定期验证。破坏性保持力测试不能简单等同于对每个交付组件进行的无损量规检查。应约定样品标识及批次关系,以便正确解读证据。
装配说明应与已批准的接头保持一致。之后更换螺钉长度、涂层、垫圈或拧紧设备,即使铸件料号未变,也可能影响接口。再次依赖先前批准前,应按原始接头要求评审该变更。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。