从压铸毛坯转入 CNC 加工时,应保持组件的功能关系。加工夹具需要提供可重复的支撑,但最方便定位的铸造表面未必是最终装配中最重要的表面。在评估成品尺寸前,应先定义定位策略。
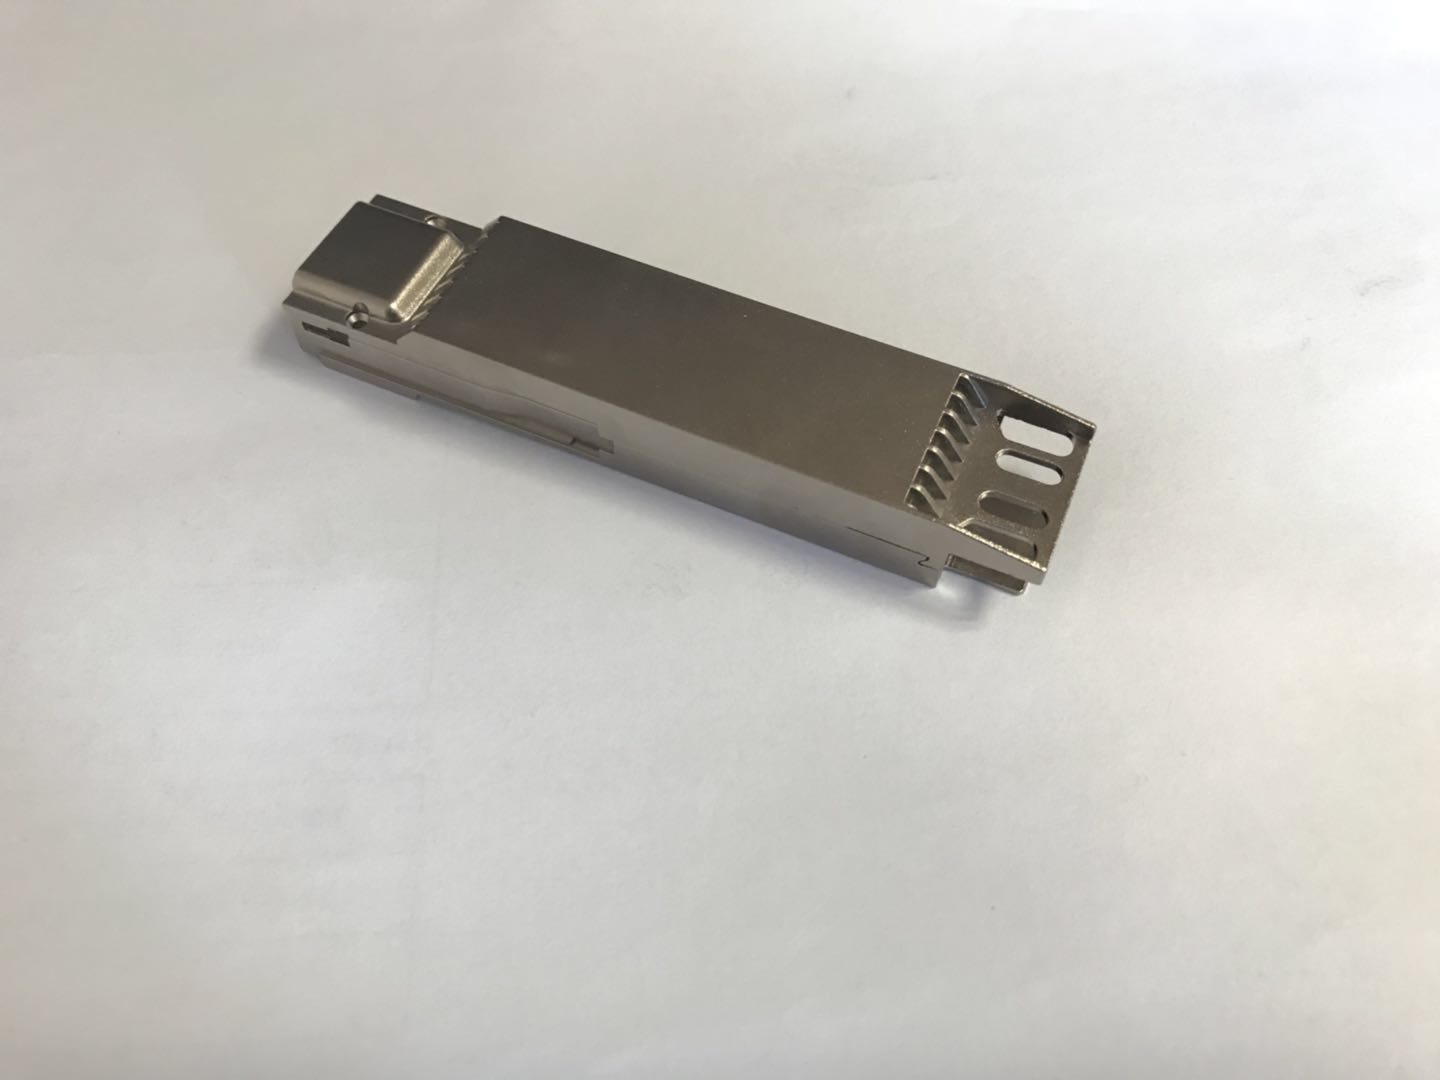
图 1。CZT OSFP 结构件。实际结构件参考示例为毛坯到成品的基准审查提供了背景。CZT 来源 · 原始图片.
梳理工艺基准链
确定毛坯上已有的表面、加工过程中形成的表面,以及最终检验所用的基准。说明每道工序如何建立下一道工序的基准。如果关键对插面在后续装夹中加工,应评估先前支撑位置的偏差如何影响其位置。
区分定位与夹紧。夹具应固定零件,但不能使其变形到松开夹具后又恢复的程度。薄壁或缺少支撑的区域,可能需要与厚实安装特征不同的夹持方案。评审时应依据实际几何形状和工艺能力讨论,而不是只看通用夹具示意图。
检查毛坯与成品之间的接口
| 项目 | 向供应商提出的问题 |
|---|---|
| 初始定位件 | 哪些铸态表面用于建立首道装夹? |
| 加工余量 | 要求位置是否有足够材料? |
| 支撑点 | 夹具能否固定零件而不造成不可接受的变形? |
| 设置转移 | 后续工序如何沿用新增的基准? |
| 最终检验 | 交付的零件是在有代表性的自由状态还是受约束状态下测量的? |
最终尺寸可能看起来稳定,但它与组件之间的关系已发生变化。因此,检验应评估重要的基准关系,而不只是孤立的特征尺寸。
定义材料状态
先约定毛坯状态、修边要求和机加工前的任何处理。供应商更改铸件可能改变可用余量或夹具就位状态,即使最终图纸保持不变也是如此。如果工艺依赖这些条件,应标出最小材料状态或检验要求。
CZT 精密压铸件应同时索取成品定义和所选参考型号的拟议制造工序。目录中的结构件分类不能证明存在加工余量或已批准的定位方案。
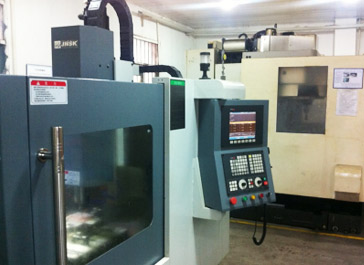
图 2。CZT 工装加工车间。官方工装加工照片展示夹具背景,并非该零件经过验证的工艺路线。CZT 来源 · 原始图片.
检查首件和已放行的测量结果
对于可能发生变形的情况,应在试验件从夹具中取出前后进行检查。测量方法、支撑和温度条件应保持一致。如果重新夹紧会改变结果,应调查支撑方式,而不是通过不断收紧检验夹具来掩盖影响。
在工艺文件中记录已商定的定位基准方案和关键设置检查。夹具修理、供应商更换毛坯或工序转移到另一台设备时,应重新审核受影响的基准链。这样有助于区分真实的零件问题与设置差异,并使后续生产符合原加工方案所依据的装配意图。
将此评审与 CZT 产品信息关联
从相关的 CZT 产品系列入手,并提供原始接口参考资料或受控图纸。询问此处所述任务可提供哪些配置和支持文件。选择可订购零件前,应确认配合方式、所需特性和项目条件。
讨论图纸、样品或报价
提供零件或系列参考信息、当前图纸版本、工作条件和数量。纳入本文所述的具体检查项目,使询价能够明确产品以及决策所需的证据。与供应商确认样品是否可用及建议的工作范围。